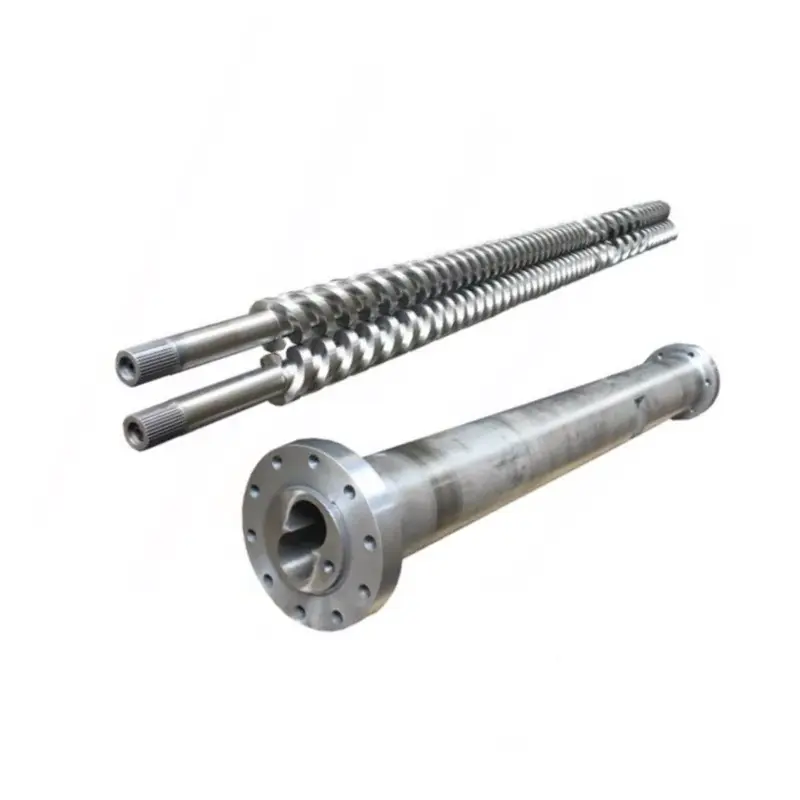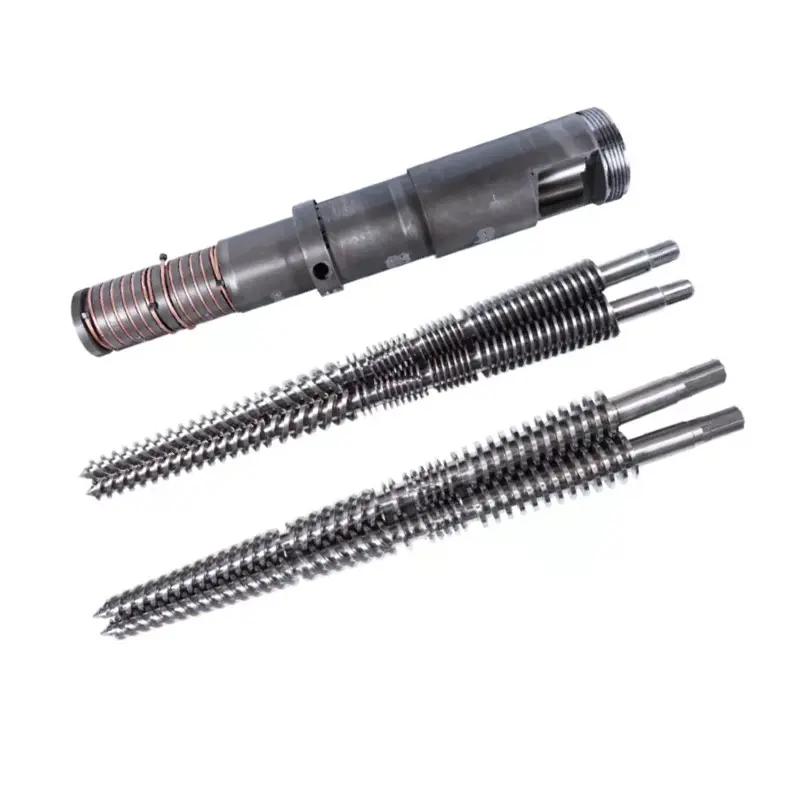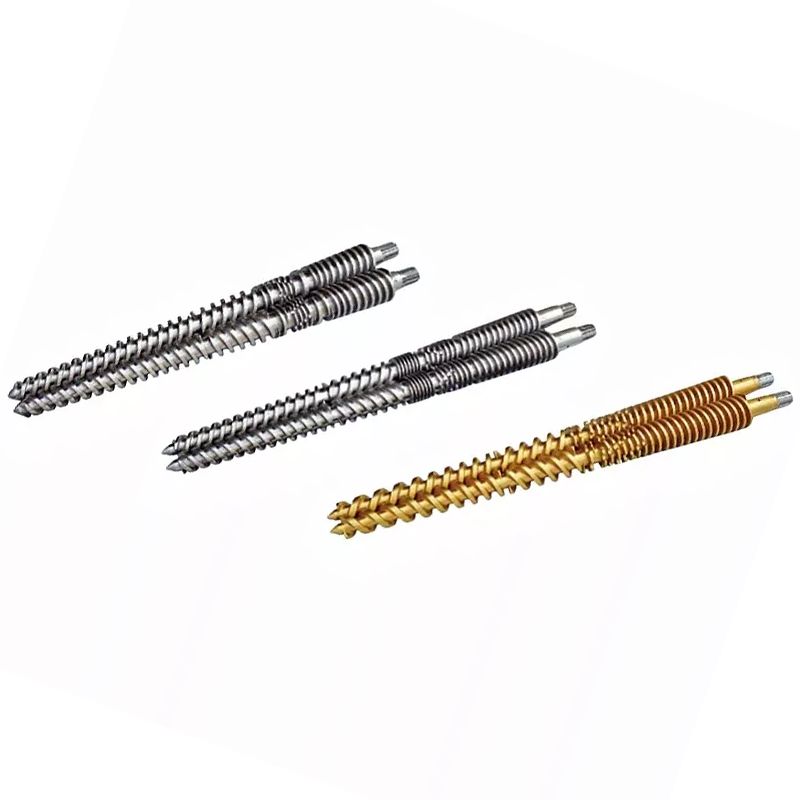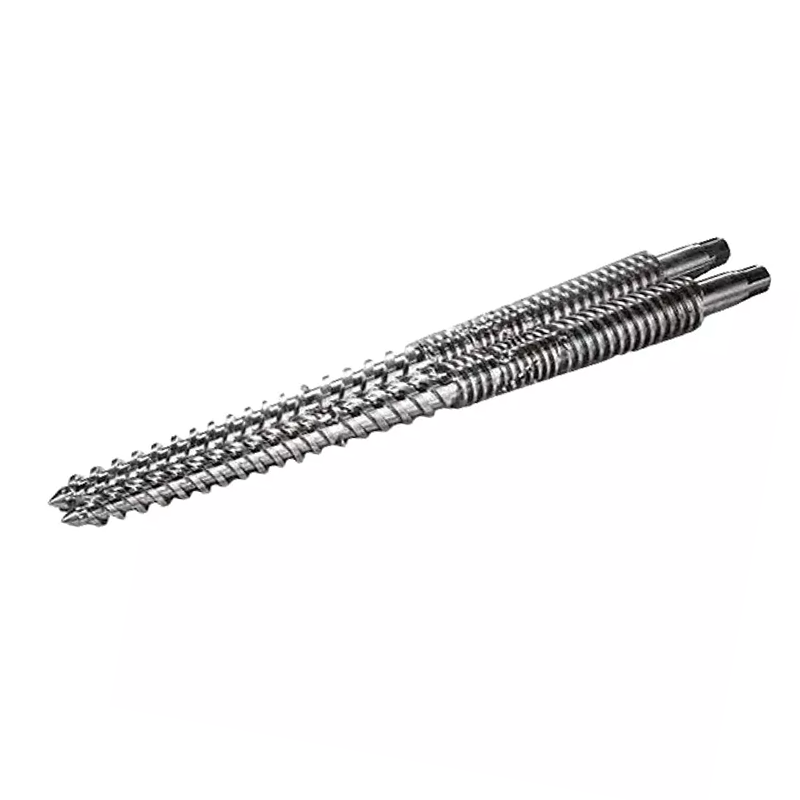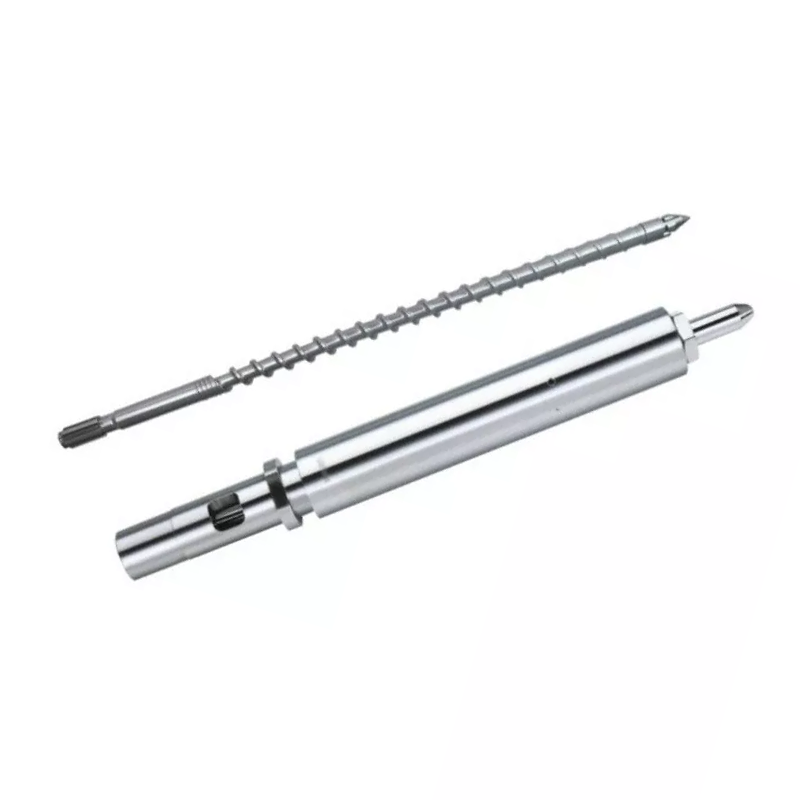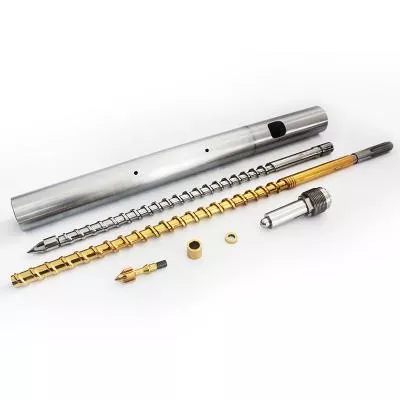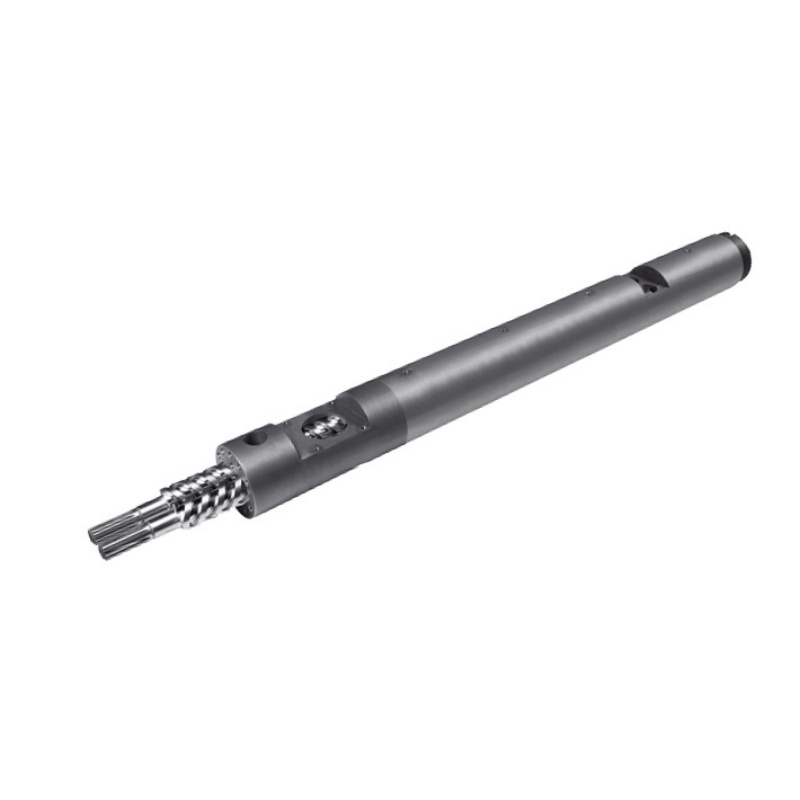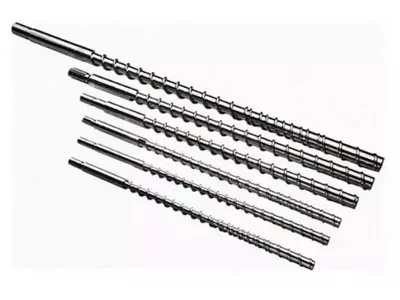
あなたの射出成形スクリューバレル溶融品質、ショットの一貫性、サイクルタイムを決定します。以下: 樹脂の形状と表面処理を選択する方法、セットを維持する方法、機械の設定を介して欠陥を追跡するのではなく、スクリュー、バレル、チェック リングにまで欠陥を追跡する方法。当社の窒化 38CrMoAlA 射出スクリューは、950 ~ 1050 HV で 0.5 ~ 0.8 mm の窒化層を持ち、PE、PP、PS、ABS に適しており、最大 30% のガラス繊維に対応します。それを超える場合、または腐食性樹脂の場合、ボアには 62 HRC までの硬質合金のスプレーが必要です。出力が低下し、サイクルが伸びた場合は、別の設定値に触れる前にトラブルシューティング表をお読みください。

射出成形スクリューバレルとは何ですか?
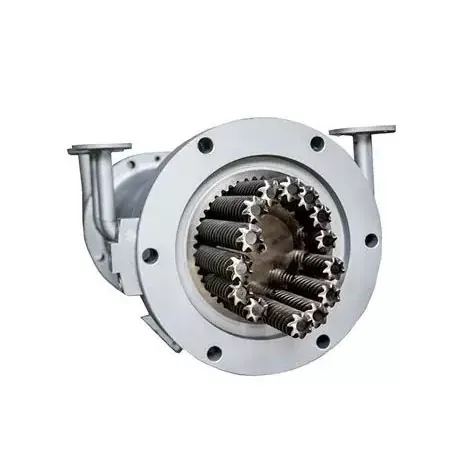
スクリューとバレルは射出成形機の可塑化ユニットを形成します。彼らは一緒に、ホッパーから固体ペレットを取り出し、それらを溶解し、均一な溶解物に混合し、正確なショットを計量し、そのショットを金型に射出します。マシンが生産するすべての部品はこのペアを通過します。
成形業者は、可塑化ユニットを確認する前に、数週間にわたってノズルを交換し、金型を調整し、温度を調整します。その順序は逆です。スクリューまたはバレルが摩耗すると、コントローラーの設定値がプロセスを元に戻さなくなります。
可塑化におけるスクリューの役割
溶融の大部分はスクリューによって行われ、ヒーターバンドによる溶融は行われません。バレルの熱も寄与しますが、主な溶解メカニズムは次のとおりです。せん断熱: スクリューがポリマーを熱いバレルの壁に引きつけ、摩擦によって材料自体の内部に熱が発生します。そのため、設定値が変わらない場合でも、スクリューの形状によって溶融温度が変化します。
スクリューはショットの計測にも使用されます。可塑化するために回転し、溶融物がチップの前に集まると後退して停止します。縮める距離がショットサイズになります。フライト上または逆流防止リングを越えて後方に漏れた溶融物は、測定値を損ないます。
最後にスクリューが射出されます。回転が停止し、プランジャーのように前進し、溶融物をノズルに押し込みます。この回転と往復の 2 つの役割により、射出スクリューと押出スクリューが分離されます。
熱伝達と封じ込めにおけるバレルの役割
バレルは、加熱されたボアを備えた精密圧力容器です。射出圧力がかかり、バンドからポリマーに熱が伝わり、スクリューが材料を剪断する硬い壁が形成されます。
その穴は丸く、真っ直ぐで、寸法的にタイトな状態を保つ必要があります。ボアが過度に摩耗すると、スクリューフライトとバレル壁の間の隙間が大きくなります。その後、溶融物は前方に進むのではなく、フライト上で後方に漏れ、可塑化速度が低下します。
バレルの加熱は通常、供給、圧縮、計量のゾーンに分かれており、それぞれに独自のコントローラーと熱電対が付いています。 1 つのゾーンにある熱電対がドリフトすると、ディスプレイが正常に表示されている間、数か月間材料を調理することができます。
スクリューとバレルがシステムとしてどのように連携するか
2 つの部分は一致するペアとして機能し、そのペアを表す番号は次のとおりです。ラジアルすきま:バレルボア径とスクリューフライト径の差の半分。
設計上クリアランスが小さいです。新しいセットの業界の経験則は、ネジ直径 1 インチあたり、片側あたり約 0.001 インチのクリアランスです。 60 mm(約 2.36 インチ)のネジでは、片側あたり 0.06 mm 近くになります。作成した図面が権威であり、常にチェックする番号である必要があります。
この小さなギャップが大きな効果を発揮します。これにより、ポリマーがバレルの壁をすり抜けるのではなく、バレルの壁に対して強制的に剪断されます。クリアランスが 2 倍になると、せん断力が弱まり、溶解が遅くなり、出力が低下し、機械は必要のない熱で補おうとします。
一部の部品だけを交換しても、磨耗したペアが修復されることはほとんどありません。摩耗したバレル内の新しいネジは、失われたクリアランスの半分しか回復せず、不一致により新しい部品が必要以上に早く摩耗します。
射出成形用スクリューの構造
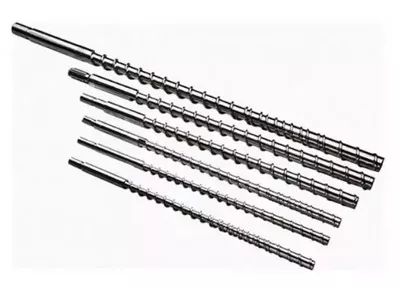
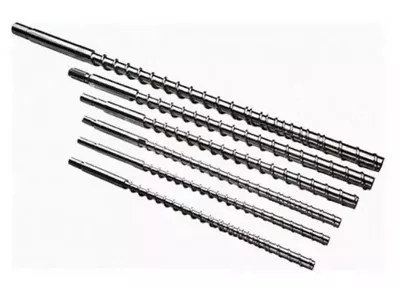
標準の射出スクリューは 3 つのゾーンとチップ アセンブリに分かれています。各ゾーンにはジョブがあり、それぞれが認識できる方法で失敗します。
| ゾーン | チャネルの深さ | 仕事 | 失敗とはどのようなものか |
|---|---|---|---|
| 餌 | 深い | ペレットを取り込み、前方へ搬送 | ブリッジング、飢餓、不安定な給餌、一貫性のない回復 |
| 圧縮(トランジション) | 浅くなる | ポリマーを圧縮してバレルの壁に当てて溶かします | 溶けていない、混合が不十分、このゾーンが最初に摩耗する |
| 測光 | 浅い | 均質化とポンプによる一貫した溶融物の供給 | ショットのばらつき、温度の急上昇 |
| チップ&チェックリング | — | 注入時の逆流を防ぐシール | ショットサイズのドリフト、ショートショット、クッションロス |
フィードゾーン
深い溝がホッパースロートからペレットを掴み、固体として前方に移動させます。このゾーンはあまり溶けません。それは伝わります。
供給の問題は溶解の問題に見せかけます。ペレットが喉に橋を架けたり、フィードセクションが高温になりすぎてペレットが柔らかくなり、早期に固着したりすると、スクリューが消耗してしまいます。回復時間は変動し、ショットのサイズもそれに伴います。ジオメトリのせいにする前に、フィードスロートの冷却を確認してください。
コンプレッション(トランジション)ゾーン
このセクションに沿って水路は浅くなっていきます。浅くなることでポリマーが熱いバレルの壁に押し付けられ、せん断熱が発生して溶融が行われます。
圧縮ゾーンは摩耗が集中する場所です。圧力はここでピークに達し、研磨性フィラーはここで最も激しく研磨されます。摩耗したネジを測定するとき、最初に数値を見つけるのはここです。
測光ゾーン
浅い一定の深さのチャネルが溶融物を均質化し、一定の圧力で溶融物を前方に送り出します。このゾーンはショット間の一貫性を決定します。
計量ゾーンの摩耗は、同じ設定値でのショットの変動と溶融温度の上昇として現れます。ネジは同じ物質を動かすためにさらに強く働きます。
スクリューチップ、チェックリング、逆止弁
逆止弁とも呼ばれるチェック リング アセンブリは、一般に知られている以上に注目に値します。これはスクリューの先端に位置し、1 つの役割を果たします。射出中にシールされるため、溶融物はスクリューを越えずに金型に流れ込みます。
密閉が停止すると、ショット サイズの変動、ショットのショート、クッションの消失が発生します。成形業者は射出圧力、保持時間、温度の調整に数週間を費やしてこれを追求しています。溶融物が摩耗したリングを越えて後方に逃げているため、どれも機能しません。
3 つの信号が特にチェック リングを指します。クッションは一定ではなく、ショットごとに変化します。マシンが通常の回復を報告している間、ショットの重量がドリフトします。そして、樹脂や設定を変更しないと、再現可能なプロセスが突然不安定になります。
キーネジの形状パラメータ
4 つの数字は射出スクリューを表します。これらを理解すれば、サプライヤーの見積書はブラックボックスではなくなります。
L/D比:樹脂別の定義、計算式、推奨値
L/D比ネジの作動長さを外径で割ったものです。幅の 22 倍の長さのネジの L/D は 22:1 になります。式は単純に L を D で割ったもので、比率はサイズに比例します。22:1 の 50 mm ネジの作動長は 1,100 mm です。
L/D は、スクリューが溶解、混合、均質化するために必要なスペースを制御します。長いほど溶解能力が増し、混合が良くなります。短くすると滞留時間が短くなり、熱に弱い樹脂が保護されます。
射出スクリューは押出スクリューよりも短くなります。スクリューは連続的にポンピングするのではなく、一度に 1 ショットを準備し、材料はショット間でバレル内に留まります。でL/D比射出成形実際には、ほとんどのマシンは 18:1 ~ 25:1 の間に収まりますが、汎用マシンでは 20:1 ~ 22:1 が一般的です。
PVC などの熱に弱い樹脂は短い端が優先されるため、材料が熱くなる時間が短縮されます。完全な溶解が必要なエンジニアリング プラスチックでは、長い端が優先されます。当社の L/D 比ガイドでは、トレードオフについて詳しく説明しています。
圧縮比: せん断熱と溶融品質に与える影響
圧縮率フィードゾーンのチャネル深さを計量ゾーンのチャネル深さと比較します。計量チャネルの 3 倍の深さの供給チャネルを持つスクリューの圧縮比は 3:1 です。
圧縮率は、スクリューが材料にどれだけ強く作用するかを設定します。圧縮が高いほど、せん断力が大きくなり、機械的熱が増加し、より積極的な溶融が行われることを意味します。圧縮率を低くすると、ポリマーが優しく処理されます。
大きい数値を優先するのではなく、樹脂に合わせてください。低粘度のポリオレフィンをきれいに溶融するには、正のせん断力が必要です。 PVC、PC、POM などの熱に弱い樹脂は、PE がはねのけるようなせん断力を受けると劣化します。当社の圧縮率ガイドは範囲全体にわたって機能します。
飛行深度、チャネル幅、および出力への影響
圧縮比は比率であり、同じ比率の 2 つのネジは異なる動作をする可能性があります。絶対的な深さが重要です。
深い計量チャネルにより、1 回転あたりにより多くの材料が移動し、可塑化速度が向上しますが、完全に混合されず、均一な溶融状態が得られません。浅い計量チャンネルはより良く混合し、より低い回転あたりの出力でより安定した温度を提供します。
フライト幅とらせん角度は、搬送効率とフライトランドで材料が受けるせん断に影響します。これらは、ねじ設計者にプロセスを説明することによって指定する設計の詳細であり、表から選択する必要がある数値ではありません。
スクリュー径とショットサイズの関係
スクリューの直径によってマシンのショット能力が決まります。スクリューが大きいほど、前進移動 1 ミリメートルあたりの変位量が増えるため、より大きなショットを実現します。
実際的なルールは、厳密な制限ではなく、快適な範囲です。バレルの容量のごく一部を使用してショットを実行すると、マテリアルがバレル内に長く留まりすぎ、熱が循環して劣化します。ほぼフル容量で実行すると、安定したパッキングに必要なクッションが失われます。
ほとんどの成形者は、バレルの使用可能な範囲の中央のどこかでショットをターゲットにします。部品がそのバンドの外側にある場合、正しい修正は、機械の設定を厳しくするのではなく、ネジの直径を変えることです。
これは当社が公開している寸法表で、ショット容量が当社が製造する範囲全体でスクリューとバレルのサイズをどのように追跡するかを示しています。これを使用して、機械の位置を特定したり、サプライヤーが提示した直径の健全性をチェックしたりできます。
| ショット (g) | ネジ径×長さ(mm) | バレル径×長さ(mm) |
|---|---|---|
| 30~90 | Φ30×900 | Φ85×860 |
| 60~125 | Φ35×910 | Φ85×860 |
| 100~150 | Φ38×935 | Φ95×900 |
| 125~160 | Φ40×980 | Φ95×910 |
| 125~300 | Φ42×1030 | Φ105×1110 |
| 250~400 | Φ45×1210 | Φ115×1165 |
| 300~500 | Φ50×1300 | Φ125×1260 |
| 450~600 | Φ55×1335 | Φ130×1320 |
| 500~700 | Φ56×1350 | Φ130×1350 |
| 500~700 | Φ60×1380 | Φ140×1350 |
| 650~800 | Φ65×1415 | Φ150×1420 |
| 700~1000 | Φ70×1790 | Φ160×1685 |
| 80~125 | Φ75×1825 | Φ170×1725 |
| 100~150 | Φ80×2000 | Φ180×1805 |
| 125~200 | Φ85×2300 | Φ190×1900 |
| 200~300 | Φ90×2700 | Φ210×2000 |
| 250~500 | Φ100×2600 | Φ230×2405 |
| 300~600 | Φ110×2600 | Φ256×2590 |
| 400~1000 | Φ120×2800 | Φ256×2800 |
| 600~800 | Φ130×3010 | Φ256×2970 |
| 800~1000 | Φ145×3010 | Φ256×3200 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |
そこから読み取れることが 2 つあります。物理学の要求に応じて、ショット容量は直径とともに増加します。また、バレルの外径もそれに伴って大きくなります。そのため、より大きなスクリューは決して無料でアップグレードできないのです。それは、別の機械サイズのクラスです。
射出成形用ネジの種類: どれが必要ですか?
5 つのスクリューファミリーは、ほぼすべての射出用途に対応します。適切なものは、樹脂と部品の要求によって異なります。
| ネジ式 | 何をするのか | こんな方に最適 | 弱点 |
|---|---|---|---|
| 汎用(GP) | シングルフライト、3つの標準ゾーン | PE、PP、PS、ABS、ほとんどの汎用樹脂 | ジオメトリを妥協します。要求の厳しい樹脂との格闘 |
| バリア | 2回目の飛行で固体層を溶融プールから分離 | より良い溶解、より高い生産量、溶解しにくい部品の溶解性の向上 | コストが高くなります。簡単な樹脂ではやりすぎ |
| 混合・配合 | Maddockまたはピンミキシングセクションを追加 | カラーマスターバッチ、充填コンパウンド、縞に敏感なパーツ | 余分なせん断。熱に弱い樹脂には不向き |
| ベント付き(二段式) | 減圧ゾーンとベントポートにより揮発性物質を除去 | 乾燥が困難な吸湿性樹脂 | 複雑な;通気口が一致しないとよだれが垂れる可能性があります |
| PVC 特有の | 低圧縮、研磨された表面、デッドスポットなし | 硬質かつ柔軟なPVC | 専用設計。汎用ネジではありません |
汎用 (GP) ネジ: 最も一般的で、最適な用途?
GP ネジは妥協案であり、良いものです。 PE、PP、PS、ABS を適切に実行し、ほとんどの商品成形をカバーします。マシンビルダーは、何を実行するかわからない場合に最も安全なデフォルトであるため、これを標準として出荷します。
樹脂の要求が厳しくなった場合、妥協するとコストがかかります。ガラス繊維入りナイロンの GP ネジはすぐに摩耗します。硬質PVCにGPネジを使用すると材質が劣化します。薄肉部品の最大出力を得るために押し込まれた GP スクリューは、溶けない状態を実現します。これらのいずれかがプロセスに当てはまる場合、専用のネジはスクラップだけで元が取れます。
バリアスクリュー: 溶融物の分離と均一性の向上
バリアスクリューは、溶融ゾーンを通る 2 番目のフライトを追加します。この飛行により、すでに形成された溶融物から残りの固体ペレットが物理的に分離され、固体が熱いバレルの壁に押し付けられた状態で保持され、そこで溶融が続きます。
バリアがないと、固体粒子は壁から隔離されて溶融プール内に隠れ、未溶融物としてノズルまで生き残ることができます。 1 つで、より完全かつ安定した溶解が完了します。
その成果は、同じかそれ以上の出力での溶融均一性の向上であり、これは未溶融の減少、より厳密なショット制御、およびより広いプロセスウィンドウとして現れます。薄肉のパッケージング、光学部品、または非溶融に敏感なものを扱う成形業者は、名前を尋ねる必要があります。
混合/配合スクリュー: 充填剤およびカラーマスターバッチ材料用
混合ネジを使用すると、通常は先端近くに専用の混合セクションが追加されます。マドック (溝付き) セクションは狭い隙間を通って溶解を強制し、未溶解の粒子をせん断によって粉砕します。ピンミキサーは流れを分割したり再結合したりして、色とフィラーを分配します。
色の縞が品質上の問題である場合、マスターバッチの分散が重要な場合、またはフィラーの分散が部品の性能を左右する場合に使用します。トレードオフとしてせん断力が増加するため、すでに分解限界に近づいている感熱性樹脂にとって混合セクションは間違った選択となります。
ベント・ガス抜きねじ:吸湿性樹脂用
ベント付きスクリューは 2 段階で動作します。最初の段階が溶融し、その後チャネルが急激に深くなり、バレルに開けられたベントポートで溶融圧力がゼロ近くまで低下します。湿気と揮発性物質は、多くの場合真空下でそこから逃げます。次に、第 2 段階で射出のために溶融物を再加圧します。
これは、乾燥が現実的でない、または信頼性が低い吸湿性樹脂に有効です。また、これにはリスクも伴います。2 つの段階が一致していない場合、ガスの代わりに溶融物がベントポートから押し出されます。ベント付きスクリューとベント付きバレルは一緒に設計する必要があるため、これらはセットとして指定され、不用意に後付けすることはできません。
PVC 特有のネジ設計: 標準的なネジが PVC で使用できない理由
硬質PVCは標準ネジを2つの方法で一度に加工します。せん断力を受けると分解して塩化水素を放出し、それが置かれている鋼鉄を腐食させます。オペレータが欠陥に気づく前に損傷が始まります。
PVC ネジは両方の脅威に対応します。低圧縮により、せん断が穏やかに保たれます。研磨された表面とデッドスポットのない形状により、材料の停滞や調理が防止されます。セットの表面処理には耐摩耗性だけでなく耐食性も要求される場合がほとんどです。私たちのPVCスクリューバレルガイド化学と私たちのことをカバーしていますコニカルツインスクリューバレル押出側にPVCを使用します。
樹脂に適したスクリューバレルを選択する方法
樹脂の選択により、形状、スチール、表面など、ページ上のあらゆる決定が決まります。表を読んでから、その下の注を読んでください。注には警告が記載されているためです。
| 樹脂 | 典型的なL/D | 一般的な圧縮率 | ネジ式 | 特記事項 |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GPまたはバリア | 寛容です。きれいに溶かすには正の剪断力が必要です |
| PS / ヒップ | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | 粘度が低く、溶けやすい。 HIPSで穏やかに混合 |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GPまたはバリア | アモルファス。せん断熱に注意してください。縞模様が簡単に表示されます |
| PCとエンジニアリングプラスチック | 22:1 – 25:1 | 2.0:1 – 2.5:1 | バリアまたは GP、低せん断 | 高い溶融温度、狭いウィンドウ。 L/Dが長く、緩やかなコンプレッション |
| PVCリジッド | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVC 特有の | 耐食性はオプションではありません。短い滞留時間 |
| PVCフレキシブル | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC 特有の | 硬いよりも寛容ですが、それでも腐食性があります |
| PET(プリフォーム) | 20:1 – 24:1 | 低くて正確な測光 | 専用のPET | 乾燥したり劣化したりします。低せん断、最小限の滞留、研磨された表面 |
| POM(アセタール) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP、低せん断 | 過熱すると急激に劣化します。正確な温度制御 |
| ガラス入り/研磨剤入り | ベース樹脂あたり | ベース樹脂あたり | ベースタイプ+表面ハードタイプ | ジオメトリはベース樹脂に従います。の表面何が変わるか: バイメタル化 |
このテーブルの使用方法:これらは一般的に公開されている範囲および開始点であり、仕様ではありません。マシン、グレード、部品、出力によって数値が変化します。ネジ設計者は、実際のプロセスに照らして最終形状を確認します。その会話なしに一般的なテーブルから注文しないでください。
PP および PE: 半結晶質、中程度のせん断
ポリオレフィンは簡単なケースです。せん断に耐え、広い窓にわたって溶け、GP ネジにも耐えます。これらの低粘度樹脂は、半溶融状態で滑り落ちるのではなく、きれいに溶融するために正の剪断力が必要なため、中程度から高い圧縮が効果的です。
薄い壁に出力を強く押し込むと、バリア スクリューは同じ速度でより完全な溶融を提供することでコストを稼ぎます。
ABS および PS: アモルファス、せん断熱に注意
非晶性樹脂は、鋭い点で溶融するのではなく、一定の範囲で軟化します。 PS は非常に簡単に溶けるため、低圧縮で動作します。 ABS にはさらに注意が必要です。劣化すると縞模様や広がりが現れます。通常、その原因はせん断熱です。
ABS パーツに縞模様があり、設定値が正しいように見える場合は、ドライヤーを疑う前にせん断を疑ってください。熱に弱い非晶質樹脂の圧縮率を大きくすると、それ自体に欠陥が生じます。
PCおよびエンジニアリングプラスチック: 高温、より長いL/D
PC、ナイロン、PBT、およびそれらの類似品は高い温度で溶解し、それを超えるとほぼ分解します。徹底した溶解が必要であり、これにより L/D が長くなりますが、滞留時間も厳しくなり、溶解物を大きなバレルに保持することに反対します。
解像度は、穏やかな圧縮と正しいサイズのショットを備えた長い L/D です。 PC のショット サイズを間違えると、ネジがどれほど優れていても、材料が黄ばむまで熱が循環します。
PVC 硬質かつ柔軟: 耐食性が重要
PVC に関する上記のすべてが選択に当てはまります。硬質 PVC は、時間とせん断が両方とも敵であるため、L/D と圧縮の両方の下限に位置します。表面処理は摩耗だけでなく腐食にも耐える必要があり、それによってバイメタルバレル内の合金の選択が変わります。
PET および POM: 低せん断、正確な温度制御
PETは吸湿性があります。溶融物中の水はポリマー鎖を加水分解し、固有粘度を低下させ、機械が正常に動作しているように見えても、プリフォームが脆くなり曇った状態になります。樹脂を適切に乾燥させ、低剪断力で実行し、滞留時間を短くし、堆積物が形成されないように研磨面を指定します。
POM は通常の圧縮には耐えますが、過熱すると急激に劣化し、その分解生成物は危険です。巧妙な幾何学形状よりも、温度制御と滞留時間の規律が重要です。
ガラス入りおよび研磨材: 30% ライン
このページで最も明確なルールは次のとおりです。これは感情ではなく数値です。ガラス繊維最大 30%: 窒化 38CrMoAlA セットが対応します。当社は、まさにその目的に合わせて窒化射出スクリューを製造および評価し、焼き入れおよび焼き戻しを行った後、950 ~ 1050 HV で 0.5 ~ 0.8 mm のケースにガス窒化処理を行います。
ガラスが 30% を超える場合、またはその上に鉱物フィラーや難燃剤が使用されている場合は、表面を変更する必要があります。窒化されたケースは拡散層であり、研磨性フィラーはその下の鋼鉄が値するよりもはるかに早く拡散層を貫通します。
そのとき、バイメタルスクリューバレルアップグレードではなくなり、正しい仕様になります。硬質合金がボアの摩耗ゾーンの周囲に全周にスプレーされ、内部硬度が 62 HRC になりました。ジオメトリは引き続きベース樹脂に従います。変化するのは表面だけです。私たちのバイメタル対窒化ガイドコストロジックを通じて機能します。
バレルの種類、材質、表面処理
バレルが劇的に故障することはありません。静かに開いて、出力を受け取ります。どれくらいの時間がかかるかは素材と表面によって決まります。
標準窒化鋼バレル: 用途と限界
窒化処理により窒素が鋼の表面に拡散し、ハードケースが形成されます。当社では 38CrMoAlA 射出スクリューを 500 ~ 560 °C でガス窒化し、950 ~ 1050 HV で厚さ 0.5 ~ 0.8 mm の窒化層を生成します。これにより、未処理の鋼よりも耐摩耗性が 30 ~ 40% 向上します。
ベーススチールは最初に焼き入れされ、焼き戻されるため、それ自体でせん断摩耗耐性が 50% 向上します。これら 2 つのステップを合計すると、PE や PP などの非腐食性樹脂で約 10,000 ~ 20,000 時間の耐用年数が得られます。
その限界はケースの深さです。摩耗により窒化層が切断されると、その下の柔らかいコアが急速に摩耗します。当社では、ガラス繊維強化コンパウンド用の窒化射出ねじを最大 30% まで評価しています (たとえば、PA とガラス繊維)。それ以上の場合、または腐食性樹脂の場合は、窒化ケースでは対応できないため、表面を変更する必要があります。
バイメタルバレル: 構造、コスト、そしていつそれが報われるか
バイメタルバレルは合金鋼のボディを保持し、別の摩耗合金をボアに融合します。当社のバレルでは、ボアの摩耗ゾーンの全周に硬質合金をスプレーし、内部硬度を 62 HRC に高めています。
これは窒化からの別の種類の保護です。窒化ケースは、ミリメートル単位で測定される拡散層です。溶射または溶融合金の穴はさまざまな金属の層であり、研磨性フィラーはそのすべてを通過する必要があります。
脅威に合わせて合金が選択されています。炭化物が豊富なタングステンカーバイドの表面は、ガラスや鉱物フィラーによる摩耗に耐えます。ニッケル含有合金は、PVC や難燃性化合物による腐食に耐性があります。間違った合金を選択すると、間違った問題を解決するバイメタルバレルの代金を支払ったことになります。
餌に研磨性や腐食性がある場合は必ず効果があります。計算は簡単です。バイメタル セットが材料上の窒化セットの数倍長持ちする場合、スクラップやダウンタイムを避ける前に、より高い購入価格を年間のより低いコストに割り算します。
セグメント化バレル vs 一体型バレル: 柔軟性 vs 精度
モノリシック (ワンピース) バレルは単一のボディから機械加工されます。これは、真直性と同心性を最もよく保持しており、精度がショットの一貫性を左右する射出成形の標準です。
セグメント化されたバレルはセクションからボルトで結合されているため、バレル全体を廃棄することなく摩耗したセクションを交換でき、ベントポートを柔軟に配置できます。トレードマークは位置合わせです。どの接合部にも位置ずれが発生する可能性があり、射出成形機はコンパウンド押出機に比べて位置ずれが許容されません。
ベーススチールとその上に置かれる表面オプション
38CrMoAlAは射出スクリューの機械加工に使用されるベーススチールであり、これには理由があって業界のデフォルトとなっています。クロム-モリブデン-アルミニウムの化学構造は窒化用に設計されており、アルミニウムはケース内で硬く安定した窒化物を形成し、コアは丈夫なままです。
ベーススチールは機械的負荷を支えます。その上の表面は摩耗に耐えます、そしてそこが本当の選択です。としてスクリューバレルメーカー当社は全表面範囲を提供しており、それぞれが異なる脅威に対応します。
- 窒化処理— 950 ~ 1050 HV で 0.5 ~ 0.8 mm の層。クリーン樹脂、ガラス繊維を最大30%配合。
- バイメタル表面仕上げ— ボアの摩耗ゾーンの周囲に溶融された硬質合金、62 HRC までのボア。研磨性と腐食性があります。
- 炭化タングステン溶射— 最も激しい摩耗の場合に。
- クロムメッキ— 滑らかで剥離しやすい表面。激しい磨耗ではなく、色の変化や固着を軽減します。
- ステンレス鋼— 摩耗よりも耐食性や材料の純度が要件となる場合。
当社のスクリューバレル材料ガイドでは、ベーススチールを完全に比較しています。
表面処理の比較
| 材質・加工 | 硬度 | 耐摩耗性 | 耐食性 | こんな方に最適 |
|---|---|---|---|---|
| 38CrMoAlA、窒化 | 950 ~ 1050 HV、0.5 ~ 0.8 mm 層 | 良い | 適度 | PE、PP、PS、ABS;ガラス繊維を最大30%配合。経済的なデフォルト |
| バイメタル表面仕上げ | 62 HRC までのボア | 素晴らしい | 良い | 30%以上のガラス充填、鉱物充填、再研磨、研磨義務 |
| 炭化タングステン溶射 | 非常に高い | 素晴らしい | 良い | 最も困難な摩耗のケース |
| ニッケル基合金の表面仕上げ | 配合ごとに選択 | 良い | 素晴らしい | PVC、フッ素樹脂、難燃剤 |
| 硬質クロムメッキ | 硬く、非常に薄い | 適度 | 良い | スムーズなリリース、容易な色の変更、アンチスティック |
| ステンレス鋼 | グレードごと | 適度 | 素晴らしい | 腐食または純度重視の用途 |
ラインが実際に走行する最もきれいなフィードの表面ではなく、最も汚れたフィードの表面を指定します。クリーン ケースを指定することは、新しいセットが早期に終了する最も一般的な方法です。
メンテナンス: セットで提供できるすべての時間を取得する方法
メンテナンスによって摩耗が元に戻るわけではありません。これにより、避けられない種類の摩耗に加えて回避可能な摩耗が追加されることを防ぎ、それに反応するのではなく交換を計画するためのデータを提供します。
定期検査チェックリスト
| 頻度 | 何を確認するか | なぜ |
|---|---|---|
| シフトごとに | 溶融温度と通常の温度、回復時間、クッションの一貫性、モーター負荷 | 欠陥が現れる前にこれらのドリフトが発生する |
| 素材や色の変更ごとに | 完全にパージします。パージに黒い斑点や劣化した物質がないか検査します | 斑点はどこかの死角または劣化を意味します |
| 毎月 | 熱電対とヒーターバンドを確認します。フィードスロートの冷却をチェックする | センサーがドリフトすると、気づかれずに何ヶ月も材料を調理してしまう |
| ネジが外れるたびに | マークを付けた位置でフライト外径とバレルボア内径を測定します。チェックリングを点検する | ネジはすでに外れています。 10分間の測定は無料データです |
| 少なくとも年に一度(研磨または腐食の負荷) | 計画されたプル: 完全な摩耗測定、アライメントチェック、測定値の記録 | 充填材、PVC、再生材は、クリーンな樹脂よりもはるかに早くセットを摩耗します。 |
樹脂や色を変更する際の適切なパージ手順
忙しい日も例外なく、すべての停車と乗り換えの前にパージを行ってください。バレル内で冷えたまま放置された材料は劣化し、表面に焼き付けられ、後で顧客の部品に黒い斑点として戻ります。
色の変更時、シャットダウン時、および感熱性ポリマーに切り替える前には、市販のパージコンパウンドを使用してください。バージン PE または PP は、互換性のあるマテリアル間の日常的な移行を処理します。 PC や PMMA などの高温樹脂は保持力が高く、より積極的なパージが必要です。
起動前だけでなく、シャットダウンする前にもパージを行ってください。冷却バレルに置いたものは、次回の起動時に戦う問題になります。
ネジとバレルの隙間の測定方法
これは意見を事実に変えるための測定ですが、ほとんどのショップでは省略されています。
- ネジを引っ張って掃除します。熱い、真鍮または銅のツールを使用します。ネジが依存する処理面を切るスチール製スクレーパーは絶対に使用しないでください。
- 測定位置にマークを付ける作動長に沿って: 少なくとも送り、移行、計量。
- 飛行外径の測定各位置に外側マイクロメーターを設置し、円周上のいくつかの点で測定値を取得し、不均一な摩耗を検出します。
- バレルボアIDの測定位置と深さが一致するボアゲージを使用します。
- ラジアルすきまを計算します。ボアIDからフライトODを引き、2で割ります。
- 施工図と比較してみるすべての測定値を日付と実行時間とともに記録します。
ユニバーサルナンバーではなく、元の認可に照らして結果を解釈します。便利な工場のルール: クリアランスが造形値の約 2 倍に増加した場合、または同じスクリュー速度で生産量が著しく低下した場合は、交換の計画を開始します。当社のステップバイステップの測定ガイドでは、その方法について詳しく説明しています。
クリーニングスケジュールとパージ化合物の種類
化合物をジョブに合わせます。機械式 (研磨剤なし) で高粘度のスクラブをパージします。ケミカルパージは、劣化した材料や炭素を攻撃します。発泡パージは拡大して、層流が見逃してしまうデッドスポットに到達します。
ディープクリーンの間隔は樹脂によって異なります。高温ポリマーは炭素の生成を早めるため、より頻繁に深いパージを必要とします。何を実行する場合でも、黒い点がスケジュールを設定してくれるのを待つのではなく、スケジュールどおりに間隔をあけてください。
修理する場合と交換する場合
2 つの値札ではなく、年間サービスあたりのコストを比較してください。費用は半分だが、年数の3分の1が戻ってくる再建は、隠れて高価な選択肢だ。
修理は右に傾きます摩耗が立体的で中程度であり、ベースメタルが健全である場合、これは最初の再構築であり、ジオメトリはまだ樹脂に適しています。
交換品は右に傾きます腐食が深くなっている場合、ネジがすでに再構築されている場合、材料が変更されて古い形状が適合しなくなった場合、またはセットが一般的なサイズで交換価格が修理見積もりに近い場合。
当社の修理対交換ガイドには、完全な決定表が記載されています。
予備スクリューバレルの適切な保管と取り扱い
予備セットは、必要なときにまっすぐできれいな場合にのみ役に立ちます。ネジは先端に寄りかからず、長さ方向に沿って支えて水平に保管してください。錆びないようにコーティングしてカバーを付け、仕様書と測定した硬度の数値を部品と一緒に保管してください。
スペアセットのローテーション戦略これはどの特急料金よりも価値があり、これを教えてくれる業者はほとんどありません。現在のセットが故障する前に交換品を購入してください。新しいセットを実行し、生産が継続している間、古いセットを再構築のために送り、再構築されたセットを予備として棚に保管します。
これで、計画外のダウンタイムがゼロのローテーションを所有できるようになり、今後のすべての交換は土曜日の午前 2 時ではなく、スケジュールに従って行われます。この戦略では 1 セットの運転資金がかかり、初めて故障が発生しなかったときに返済されます。
それはプロセスですか、それとも機械ですか?決断の門
ここは競合他社が書いていないセクションであり、このガイドの残りの部分を合わせたよりも多くの時間を節約できます。
成形欠陥が現れると、ほとんどのチームは機械の設定に手を伸ばします。温度、背圧、射出速度、保持時間。それが正しいこともあります。しかし、可塑化ユニットが摩耗すると、どの設定もプロセスを回復できなくなり、成功するはずのない探索に数週間が費やされてしまいます。
別の設定値に触れる前にこのゲートを実行します。
1.何か変わりましたか?新しい樹脂ロット、新しい着色剤、新しい再生率、新しい金型、誰かが調整した設定? 「はい」の場合は、変更を追跡します。これは、そうでないことが証明されるまではプロセスの問題です。
2. 欠陥は突然現れましたか、それとも数週間かけて徐々に現れましたか?突然の変化やコンポーネントの破損。徐々に摩耗するポイント。ウェアは一晩で届くわけではありません。
3. クッションはショットごとに一貫していますか?矛盾したクッションはチェックリングの話です。何よりもまずそれを検査してください。
4. 同じスクリュー速度でも出力が低下しましたか、または回復時間が長くなりましたか?どちらもクリアランスを指しており、スクリューまたはバレルの摩耗を意味します。設定では失われたクリアランスを復元できません。
5. 設定値を変更せずに溶融温度は上昇していますか?スクリューが余分なせん断熱を発生させているのは、通常、磨耗したクリアランスに対してスクリューがさらに強く作用するためです。
6. クリーニングのたびに黒い斑点が戻りますか?材料がデッドスポットに滞留しています。古いセットでは、そのデッド スポットは、劣化した溶融物が溜まった磨耗したクリアランスであることがよくあります。
質問 3 ~ 6 に対する「はい」の回答が 3 つ以上ある場合は、機械が可塑化ユニットが摩耗していることを示していることを意味します。チューニングを停止します。ネジを引っ張って測定します。
測定には1時間かかります。設定を介して機械的欠陥を追跡するには数週間かかり、答えはコントローラーに決して含まれていないため、決して収束しません。
根本原因表を含むトラブルシューティング ガイド
以下の各欠陥は、プロセスまたは機械的摩耗によって発生する可能性があります。テーブルの名前は、スクリューとバレル根本原因は、他の人が無視している半分だからです。
| 問題 | 症状 | スクリュー/バレルの根本原因 | 是正措置 |
|---|---|---|---|
| 黒いスジ・焼け跡 | 部品内の暗い斑点または縞模様。停止後さらに悪化 | 劣化した材料が摩耗したクリアランスまたはデッドスポットに詰まっている。スコア付きボア。ネジ表面の損傷 | 徹底的な浄化。斑点が戻った場合は、引っ張って検査してください。傷や磨耗したクリアランスを確認します。セットに物質が溜まっている場合は交換してください |
| ショットサイズが一貫していない / ショットが短い | ショットの重量がドリフトする。クッションはショットごとに異なります | チェックリングがシールされていない(最も一般的);溶融物が後方に漏れる摩耗したフライト。バレルボアオーバーサイズ | まずはチェックリングを点検してください。次にクリアランスを測定します。設定では逆止弁の漏れは修正されません |
| 溶融温度の急上昇 | 実際の溶融温度が設定値を超えています。素材の変色 | 間違った圧縮比による過剰なせん断。隙間が摩耗するとネジの働きが難しくなります。ドリフト熱電対 | 熱電対を確認します。スクリューの速度と背圧を確認してください。樹脂の形状が間違っている場合は、ネジで修正します |
| 回復が遅い / 可塑化に時間がかかる | 回復時間が長くなります。サイクルタイムが伸びる | 磨耗したクリアランスはポンプ効率を低下させます。フィードセクションの問題。樹脂の形状が間違っています | 最初にフィードスロートの冷却とペレットフィードを確認してください。次に図面とのクリアランスを測定します |
| モーター負荷・背圧上昇 | モーターアンプは一定の出力で上昇します。トルクアラーム | ボア内でのネジの引きずり(位置ずれ、ネジの曲がり)。過剰なせん断。劣化した材料の建築抵抗 | アライメントとネジの真直度を確認してください。曲がったネジはボアの片側を摩耗させ、新しいバレルも破損します |
| 素材の劣化・変色 | 黄ばみ、広がり、脆さ、臭い | 滞留時間が長すぎる(バレルに対してショットが小さすぎる)。剪断力が強すぎる。デッドスポット保持材 | ショットサイズとバレル容量の比率を確認してください。せん断力を軽減します。熱に弱い樹脂の場合、低圧縮スクリューが唯一の解決策となる可能性があります |
| 一部溶けていない/固形粒子が発生 | 硬い斑点。レンズ状の欠陥。弱点 | 不十分な溶解能力: L/D が短すぎる、圧縮が間違っている、出力がネジが溶解できる範囲を超えている、またはクリアランスが磨耗している | 出力を減らすか、バリアスクリューにアップグレードしてください。セットが摩耗すると、溶けたセッティングは回復しません |
| カラースジ/分散不良 | 色ムラ;マスターバッチが分散しない | ミキシングセクションはありません。磨耗したスクリューの混合が不十分。充填剤または着色されたコンパウンドのネジが間違っている | ミキシングセクション(マドックまたはピン)を指定します。まずネジが単に磨耗していないことを確認してください |
黒いすじや焼け跡
劣化したポリマーがどこかに滞留し、ばらばらになってバラバラになってしまいます。典型的な隠れ場所は、磨耗したクリアランス、切り傷のあるボア、損傷したチェック リング、および流れが停滞するデッド スポットです。
まずディープパージ。徹底的にパージした後に斑点が戻ってきた場合、その材料は単なる残留物ではありません。機械の特定の場所で連続的に製造されているため、ネジを引いて見つける必要があります。
一貫性のないショット サイズまたは短いショット
設定をタッチする前に、リングを確認してください。逆止弁がシールを停止すると、射出中に溶融物が後方に逃げ、機械が測定したと思っていたショットが金型で受け取られるショットではなくなります。
プレゼントはクッションです。一貫したプロセスにより、安定したクッションが保たれます。クッションがショットからショットへとさまようと、溶融物は本来あるべきでないところへ行ってしまいます。
溶融温度の急上昇または高すぎる
設定値を信頼するのではなく、プローブを使用して実際の融解を測定します。実際の溶融物がゾーンをはるかに超えて流れる場合、余分な熱はバンドからではなく、せん断から発生します。
樹脂に対する圧縮が強すぎる場合、スクリュー速度が高すぎる場合、背圧が過剰な場合、および同じ材料を移動させるために摩耗したスクリューがより激しく働かなければならない場合、せん断熱は上昇します。
ネジの回復が遅い / 可塑化時間が長い
ホッパーから始めます。ペレットのブリッジ、フィードスロートの過熱、および不適切なフィード冷却はすべてスクリューを枯渇させ、伸びの回復を引き起こしますが、それらはどれもスクリューの欠陥ではありません。
飼料が健康で回復がまだ遅い場合は、クリアランスを測定します。スクリューが摩耗してポンプ効率を失った場合、同じショットを充填するのに時間がかかり、サイクル タイムにそれが反映されます。
モーター負荷または背圧の上昇
一定の出力でアンプが上昇するということは、何かが抵抗していることを意味します。曲がったネジがボア内で引きずられると危険です。バレルの片側が摩耗し、その位置ずれに対して取り付けられた新しいネジも同じスケジュールで同じように摩耗します。
ご注文前に真直度やアライメントを確認してください。片側のボアが磨耗すると指紋がつきます。
素材の劣化や変色
原因は 2 つあります。材料が熱すぎるか、長時間熱しすぎています。 2つ目は、人々が見逃しているものです。
バレルには小さすぎるショットは、何度もサイクルを繰り返すうちに葉が溶けて、黄色になるまで穏やかに調理されます。オーバーサイズのバレルでアンダーサイズのショットを修正するネジの設計はありません。ネジの直径を修正するか、ジョブをより小さい機械に移動してください。
交換用スクリューバレルの注文方法
これをカバーできる競合他社はなく、購入者が実際に必要とする部品です。 OEM に注文するか独立系に注文するかスクリューバレル工場、同じ情報が見積もりを決定します。
提供する必要がある寸法と仕様
- 機械のブランドとモデル。銘板の写真で取り付けと駆動端の寸法を確認するのに十分です。
- ネジ径とL/D比、図面から、または直接測定されます。
- フィラーを含む樹脂。これは、リストの他の何よりもベーススチールと表面処理に影響を与えます。
- ショットサイズとターゲットサイクル、そのため、ジオメトリをコピーするのではなく最適化できます。
- 図面、または着用サンプル。どちらでも機能します。摩耗した部品を測定し、完全な形状を再構築できます。
- 前回は何がいけなかったのか。部品と一緒に摩耗パターンを送信してください。滑らかな寸法損失は摩耗を意味します。孔食は腐食を言います。片側の摩耗はアライメントを示しますが、新しいネジでは修正できません。
最後の項目は購入者が忘れるものであり、失敗作の忠実なコピーを購入するのを妨げるものです。
OEM マッチとカスタム設計: 長所と短所
OEM のマッチングオリジナルのジオメトリを再現します。元のネジがプロセスに適していて、単に磨耗してしまった場合は、これが適切な判断となります。予測可能で、図面に対して検証可能で、プロセスの再検証は不要です。
カスタムデザイン今日実際に走るものに合わせてジオメトリを変更します。プロセスは動いたが、スクリューは動かなかった場合、これは正しい判断です。再生材を追加した、充填グレードに切り替えた、出力ターゲットを変更した、または元のスクリューが樹脂をうまく処理できなかったなどです。
プロセスが変更されたときに OEM マッチを注文すると、新しい鋼材で問題が再現されます。オリジナルに問題がなかったときにカスタム設計を注文すると、コストと再検証が無料で追加されます。摩耗パターンから、どのような状況にあるかがわかります。
中国から調達する場合に期待すること
納期は形状、表面処理、図面の有無により異なります。見積書と一緒に書面で依頼し、図面の確認か注文書のどちらから時計が始まるかを尋ねます。それらは同じ日付ではなく、多くの場合、その違いは 1 週間です。
コミットする前に、押さえておくべき 3 つのこと:
- 生産開始時。摩耗したサンプルをリバースエンジニアリングすると、単一のチップが切断されるまでに時間がかかります。図面を作成すると、そのステップが削除されます。
- 表面処理によって追加されるもの。バイメタル表面処理と超硬溶射は、独自のキューを持つ別個のプロセスステップです。
- 船便は別途。製造リードタイムにはない、初めて購入する人が驚く数字です。
当社独自の見積りは設計上透明性があります。当社は製品、配送、継続的なメンテナンスを含む概算コストを提示するため、後になって判明することは何もありません。 12 時間以内に見積もりが届きます。
前述したスペアセットのローテーションを考慮して、リードタイムを考慮して計画を立ててください。ウェアログから注文したセットは、あなたのスケジュールに合わせて発送されます。故障で注文されたセットは、時間に反して空輸され、誰も説明したくない価格で出荷されます。
品質の合格基準と検査項目
これらは、本物のサプライヤーと安価なサプライヤーを区別するチェックポイントです。注文する前に書面で要求し、セットが到着したときに確認してください。
- 各フライトに沿った複数の点の外径
- 穴径と円筒度
- 表面硬度としては測定値(HVまたはHRC)、カタログスペックではありません
- 窒化ケースの深さ、またはバイメタル穴の合金層の深さ
- 同心度と真直度
- 表面粗さ(Ra)
- ベース鋼種、確認済み
硬度とケースの深さは最も重要な 2 つですが、この 2 つは静かにグレードダウンされることが最も多いです。 950~1050 HV、深さ 0.5~0.8 mm の窒化層は、サプライヤーに要求できる仕様です。 「窒化」自体はそうではありません。
見積もりが他の見積もりよりも大幅に低い場合は、鋼材が何であるか、どの程度の深さの処理が行われているかを尋ねてください。ほとんどの場合、そこに違いが隠れており、早期の着用でその差が返ってきます。
当社の完全な調達ウォークスルーは、カスタム スクリュー バレル注文ガイドに記載されています。
交換用またはカスタムの射出スクリューバレルが必要ですか?機械モデル、図面、または着用サンプルをお送りください。 12時間以内にお見積りいたします。
スクリューバレルの見積もりを取得するよくある質問
Q: 射出成形スクリューバレルの寿命はどのくらいですか?
A: PE や PP などの非腐食性樹脂では、当社の窒化 38CrMoAlA 射出スクリューはおよそ 10,000 ~ 20,000 時間稼働します。ガラス入りコンパウンド、PVC、重質再生材はそれを削減しますが、どの程度削減できるかはフィラーの含有量と生産量によって異なります。時計を動かして期待するのではなく、測定してください。少なくとも年に 1 回、研磨作業の際にフライト OD とボア ID を製造図面と照合してチェックし、傾向を記録します。時間数ではなく傾向が、次のセットを注文するタイミングを示します。
Q: スクリューとバレルの間の標準クリアランスはどれくらいですか?
A: クリアランスはネジ径に比例するため、単一の数値はありません。新しいセットの業界の経験則では、ネジの直径 1 インチあたり半径方向のクリアランスが片側あたり約 0.001 インチであるため、60 mm のネジは片側あたり 0.06 mm 近くに着地します。あなたの構築図が権威です。実際の使用限界として、測定されたクリアランスが構築値の約 2 倍に増加した場合、または同じスクリュー速度で出力が著しく低下した場合に、交換を計画します。
Q: 1 つのネジを複数の異なる樹脂に使用できますか?
A: 家族内では、そうです。汎用ネジは PE、PP、PS、ABS に適切に対応できるため、機械メーカーが標準として出荷しています。家族間では、いいえ。硬質 PVC に GP ネジを使用すると、材質が劣化し、鋼材が腐食します。ガラス繊維入りナイロンの GP ネジはすぐに摩耗します。また、ワンショット量に適したサイズのスクリューでは、材料を調理せずにバレルのごく一部を使用する作業には対応できません。樹脂がこれらの隙間にまたがる場合は、複数のネジ、または最も硬いケース用に設計されたネジが必要になります。
Q: 射出成形スクリューが磨耗しているかどうかはどうすればわかりますか?
A: 機械が最初に通知し、マイクロメーターがそれを確認します。同じスクリュー速度での出力の低下、回復時間の伸び、設定値を変更しない場合の溶融温度の上昇、洗浄後に戻る黒い斑点、およびショット サイズのドリフトに注意してください。これらのいずれかがネジを引くことを正当化します。次に、一致する位置でフライト外径をマイクロメーターで測定し、ボアゲージでボア内径を測定し、ラジアルすきまを図面と比較します。症状は示唆しています。測定により確認されます。
Q: バイメタル スクリュー バレルとは何ですか?いつ必要になりますか?
A: バイメタルバレルは合金鋼のボディを維持し、より高硬度の摩耗合金をボアに融合させています。当社のバレルでは、ボアの摩耗ゾーンの周囲に硬質合金を全周にスプレーし、内部硬度を 62 HRC にしています。線を引くのは簡単です。窒化 38CrMoAlA セットでは最大 30% のガラス繊維が正常に動作します。ガラスが 30% を超え、鉱物フィラーや難燃剤が使用されている場合、または腐食性樹脂が使用されている場合は、バイメタルを使用してください。窒化ケースは 0.5~0.8 mm の拡散層であり、その下のスチールが完成するずっと前に、重い充填剤が拡散層を貫通します。
Q: スクリューの設計は射出成形における部品の品質に影響しますか?
A: 直接的に、そしてほとんどのプロセス設定よりも多くのことを行います。スクリューの形状によって、材料がどの程度完全に溶解するか、溶解温度がどの程度均一になるか、色とフィラーがどの程度分散されるか、ショットの安定性がどの程度になるかが決まります。溶け残り、縞模様、広がり、劣化、ショットのばらつきはすべて、少なくともコントローラーに遡るのと同じくらい、ネジの設計やネジの摩耗に遡ります。設定を変更するたびに欠陥が抵抗する場合、通常はジオメトリまたは摩耗が原因です。
Q: 射出スクリューと押出スクリューの違いは何ですか?
A: 押出スクリューは常に回転しており、ポンプは止まることなく前進して溶融します。射出スクリューは 2 つの役割を果たします。回転してショットを可塑化し、その後回転を停止してプランジャーのように前進して射出します。この往復動作が、射出スクリューの先端に逆流防止リングが取り付けられている理由であり、押出スクリューよりも L/D 比が通常 18:1 ~ 25:1 である理由です。また、材料はショット間で射出バレル内に留まるため、滞留時間とショットのサイジングが重要になります。
Q: スクリューバレルのメーカーは、図面なしで私のスクリューをコピーできますか?
A: はい。摩耗した部品を出荷すると、直径、アスペクト比、溝の深さ、駆動端の取り付け寸法などの形状を測定して再構築できます。当社では射出スクリューを±0.001mmに抑えています。注意すべき点が 1 つあります。摩耗したネジは工場出荷時よりも寸法が小さくなるため、交換用のネジは摩耗した寸法ではなく、元の設計意図に基づいて作成する必要があります。部品とともに摩耗パターンを送信すると、新しいネジが継承されるのではなく、故障に対して指定されます。
結論
ガイド全体には 3 つのアイデアが含まれています。
選択は樹脂に従います。形状 (L/D、圧縮比、スクリューの種類) は、ポリマーの溶融方法に一致します。表面処理は飼料の汚れに応じて行われます。クリーンな樹脂は窒化 38CrMoAlA 上で快適に動作します。研磨性および腐食性のフィードにはバイメタル ボアが必要であり、クリーン ケースを指定することが、新しいセットが早期に寿命を迎える最も一般的な方法です。
メンテナンスは年数を買い、データは計画を買います。停止するたびにパージし、スチールではなく真鍮で清掃し、ネジが外れるたびにクリアランスを測定します。摩耗ログは「摩耗していますか?」になります。 「いつ一線を越えるのか?」、それが計画された切り替えと停止の違いです。
プロセスを調整する前にマシンを診断します。生産量が低下したり、サイクルが伸びたり、クッションがふらついたり、洗浄後に斑点が戻ったりする場合は、可塑化ユニットが問題を抱えています。設定では失われたクリアランスを復元したり、摩耗したチェックリングを再シールしたりすることはできません。ネジを引っ張って測定します。
Nanhaiya は 20 年以上にわたってネジとバレルを製造し、世界中の 500 以上の顧客にサービスを提供しています。当社の射出スクリューは 38CrMoAlA から機械加工され、焼き入れおよび焼き戻しを行った後、500 ~ 560 °C で 950 ~ 1050 HV で 0.5 ~ 0.8 mm のケースにガス窒化され、公差は ±0.001 mm に保たれ、非腐食性樹脂で 10,000 ~ 20,000 時間の耐久性があります。送りがより厳しい場合は、ボアの摩耗ゾーンの周囲に硬質合金を全周にスプレーし、内部硬度を 62 HRC にします。
ご注文前に、当社のエンジニアは、直径、アスペクト比、スクリュー溝の深さ、38CrMoAlA と二相合金の間の材料の選択などのパラメータをお客様と検討します。この相談は無料で、その後の見積もりには製品、送料、予想されるメンテナンス費用が含まれているため、ページに記載されていない内容は後で表示されます。
納品後は、当社の技術者が設置と試運転をサポートし、保証期間は契約期間 (通常 1 ~ 2 年) まで続きます。販売後の問題には 24 時間以内に対応し、48 時間以内に解決します。
あなたのマシンモデル、樹脂、そしてあなたが解決しようとしている問題を私たちに送ってください。 12 時間以内に仕様書と見積もりを作成します。
あなたのマシン、樹脂、そして前回何がうまくいかなかったのか教えてください。それを繰り返すセットではなく、それを修正するセットを指定します。
見積もりについては南海屋にお問い合わせください