円錐二軸押出機と平行二軸押出機:何を比較するのですか?
コニカル二軸押出機とは何ですか?
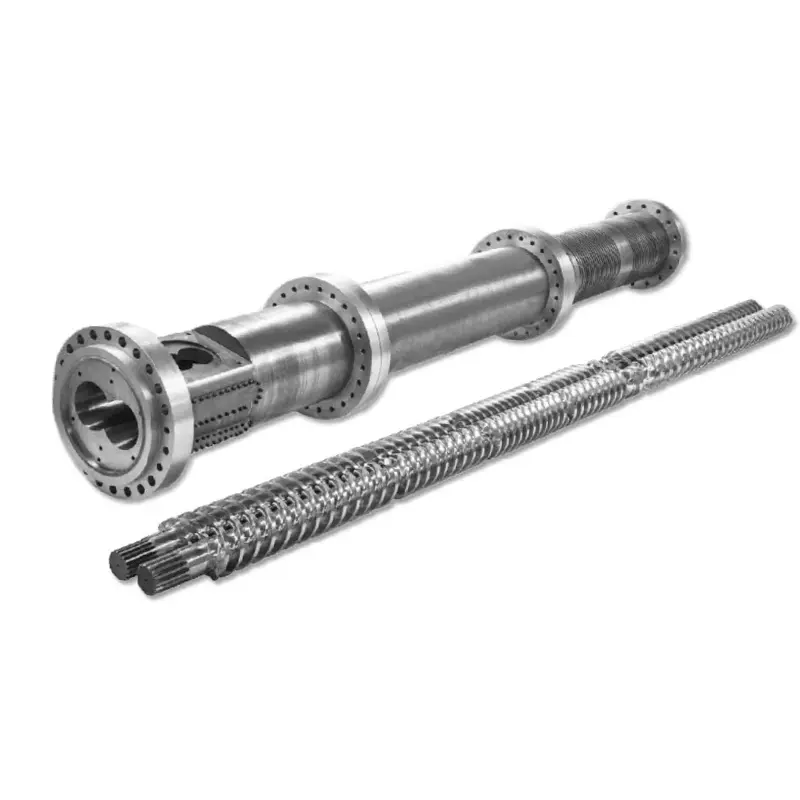
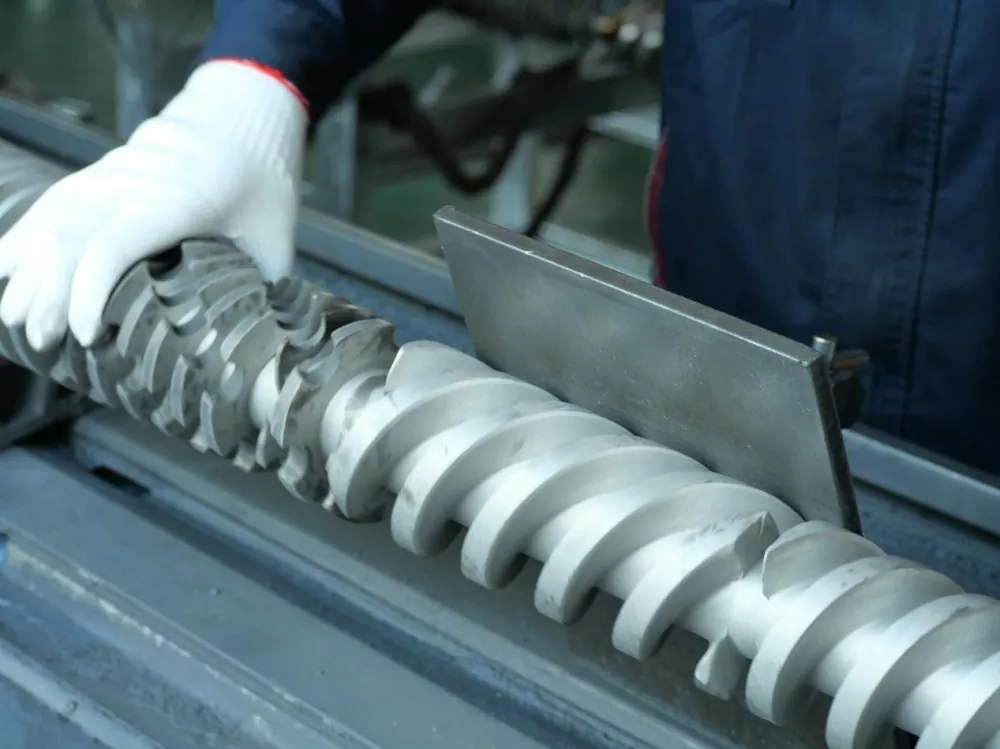
円錐型二軸押出機には、加工長さに沿って外径が変化するスクリューが付いています。ここで説明する従来の PVC 配置では、供給端が大きく、排出端が小さくなります。 「円錐スクリュー押出機」などの説明では、回転方向、噛み合い構成、用途などはまだ確認の必要があります。
平行二軸押出機とは何ですか?
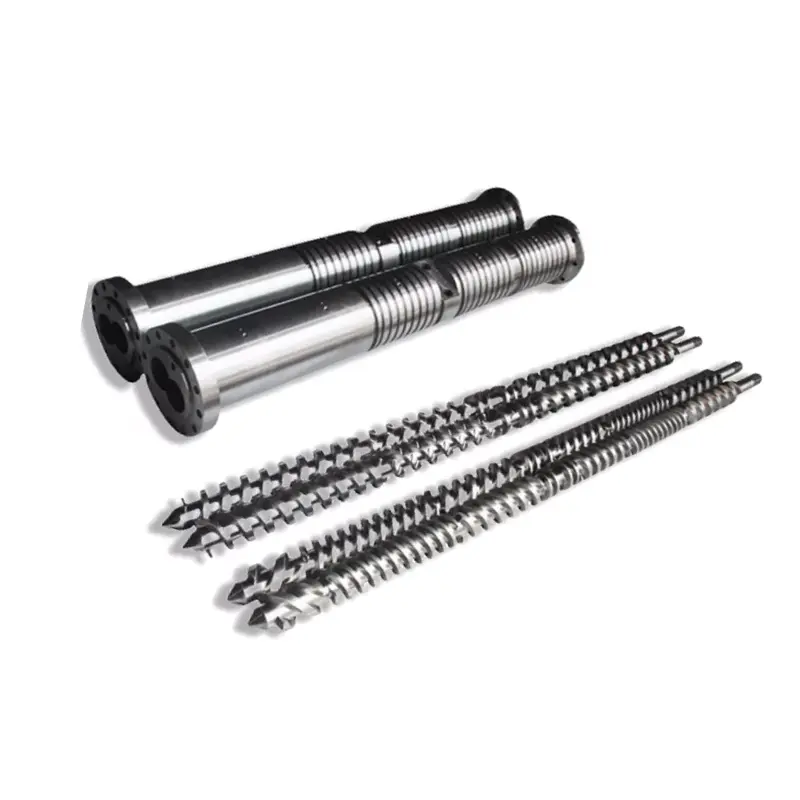
平行二軸押出機は、平行なスクリュー軸と、加工セクションに沿った一定の公称外径を備えています。チャネルの形状は依然として変更される可能性があります。 「平行」という言葉だけでは、スクリューが一緒に回転するか反対方向に回転するか、あるいは機械が配合目的か製品の直接押出目的かを判断することはできません。
Nastaj と Wilczyński は、同方向回転二軸押出と逆回転二軸押出を区別しています。2024年二重反転押出成形のスケールアップに関する研究。彼らの議論では、PVC 粉末処理が重要な逆回転用途であることが特定されました。このプロセスの区別は、有意義な比較の出発点となります。
購買タスクの一貫性を保つ
PVC ドライブレンド押出の場合、同じ製品要件の下で関連する円錐構成と平行構成を比較します。両方のスクリューが平行であるという理由だけで、高速同方向回転配合クレームを二重反転パイプマシンに転送しないでください。あなたのタスクが複合生産である場合は、当社のより広範な製品を使用してください。材料と押出システムの選択ガイドまずプロセスを確立します。
新しいラインの場合、機械サプライヤーは全体の動作構成を定義する必要があります。交換コンポーネントの場合は、設置された機械とその図面から始めます。スクリューアンドバレルの見積もりだけでは、異なる機械アーキテクチャが適切かどうかを判断することはできません。
形状、中心距離、モデルサイズの違い
有用な幾何学的区別は、材料にスペースがある場所とアセンブリが適合する必要がある場所です。従来の円錐形の配置では、スクリュー軸の直径と間隔が加工長さに沿って変化します。平行配置では、軸は平行のままです。どちらの説明にも、チャネルの深さ、局所的な圧縮、作業クリアランス、または完全な圧力デューティは指定されていません。
直径ペアは容量定格ではありません
私たちのコニカルツインスクリューバレルのラインナップΦ65/Φ132とΦ80/Φ156のペアをリストします。ご注文前に図面のどちら側の端とそれに伴う加工長さをご確認ください。 2 番目の数値をパイプの直径または長さと直径の比として読み取らないでください。 L/D は無次元です。直径は長さの単位を表します。
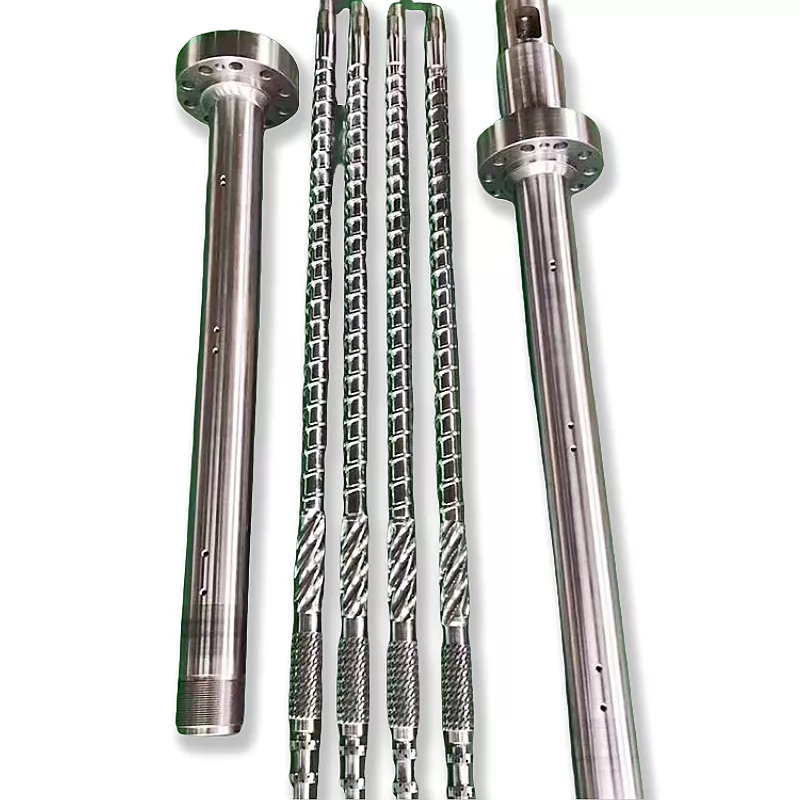
のPVCパイプ平行ねじバレルページにはΦ45~Φ150mm、L/D 32~38(カスタマイズあり)を掲載しております。これらはその製品の公開されたオプションです。これらは、同等の円錐サイズや普遍的な出力範囲を確立するものではありません。
ドライブとサポートの手配を含める
処理ユニットの図面とともに、ギアボックスの出力レイアウト、接続の詳細、および許容動作範囲を要求します。ベアリングスペースやより大きなフィードエンド直径は、検証されたトルク、速度、推力の仕様に代わるものではありません。写真から機械的能力を推測するのではなく、完全な提案を比較してください。


コニカル二軸押出機と平行二軸押出機: 同等の比較
どちらの構成も、同じ PVC ジョブに提案される場合には評価に値します。それらの潜在的な利点は、サプライヤーが実際のスクリューのプロファイル、送りの配置、駆動および動作条件を特定した後にのみ有効になります。各行の普遍的な勝者を授与するのではなく、次の表を使用して提案を比較します。
| 決断 | 円錐形の構成 | 並列構成 | 要求する証拠 |
|---|---|---|---|
| 物質摂取量 | フィードエンドの形状と、目的の粉末ブレンドで使用可能な摂取量を確認してください。 | 同じブレンドの供給開口部、チャネルプロファイル、供給システムを確認してください。 | 供給形態、嵩密度、安定した供給速度記録。 |
| 核融合と熱履歴 | 速度、充填、温度制御により、変化する形状を評価します。 | 選択した処理長とローカル チャネルの形状を評価します。 | 定義された材料、プロセスウィンドウ、および最終製品の結果。 |
| 通気 | ベント位置とそこで必要なプロセス条件を確認してください。 | ベントの位置と下流側の圧力上昇義務を確認します。 | 試行観察と合意されたベントシステム条件。 |
| 圧力と駆動負荷 | 実際のドライブと処理ユニットの制限を使用します。 | 実際のドライブと処理ユニットの制限を使用します。 | サプライヤーが承認した動作範囲とダイの義務。 |
| 出力範囲 | 必要な製品サイズで受け入れられた出力を確認します。 | 同じ品質限界で受け入れられた出力を確認します。 | 安定した最小および最大生産ポイント。 |
| エネルギー | 候補動作点を測定します。 | 候補動作点を測定します。 | 指定された境界と期間を伴う、受け入れられた kg あたりの kWh。 |
| 摩耗と交換 | 嵌合部品と許容される調整条件を検査します。 | 両方のネジと両方のバレル穴を検査します。 | 摩耗マップと交換範囲を配置。 |
| 投資 | 設置、付属品、必要な生産範囲が含まれます。 | 同じプロジェクト範囲を含めます。 | 同等の除外条件と受諾条件を含む項目別の見積書。 |
彼の要約では、平行押し出しと円錐押し出しの比較, S. Seifert は、PVC の最終用途に対する構成、滞留時間、せん断力を評価します。これにより、プロセス固有の比較がサポートされます。普遍的なパイプサイズのカットオフや、新規購入時のエネルギー節約率を提供するものではありません。
PVC 配合が決定をどのように変えるか
仕様は、何が機械に入るのか、何が金型から出なければならないのかから始めます。 「硬質 PVC」は 2 つの提案を比較するには範囲が広すぎます。樹脂のグレード、充填剤の種類と配合量、安定剤と潤滑システム、リサイクル内容、飼料の形態と調製方法をリクエストします。試作と見積が同じ材料を説明するように、レシピの改訂を記録します。
構成単位を明示的に保つ
phr での配合量は、化合物全体の重量パーセントではなく、樹脂 100 部あたりの部数を意味します。簡単な組成例として、樹脂 100 質量部とフィラー 50 部を組み合わせ、他の成分を含まない場合、総質量で 50 ÷ 150 = 33.3% のフィラーが含まれます。他の材料を追加すると、その割合が変わります。この計算では、どちらのマシンにも安全な負荷が確立されません。
飼料の一貫性がどのように評価されるのか尋ねてください。嵩密度や飼料の調製における変化は、変化しないポリマー名の後ろに隠すのではなく、記録する必要があります。サプライヤーが異なる形状を推奨する場合は、特定された材料条件と製造タスクに関連した説明を要求します。
便利な融合および通気窓を定義する
ナスタージとウィルチンスキーの二重反転押出の研究温度、融解の進行、およびスループットを結合されたスケーリング目標として扱います。また、噛み合いシステムにおける漏れの流れについても説明します。したがって、空のチャネルボリュームから完全なプロセスを推測したり、ユニットに沿った材料の発達を考慮せずにスクリュー速度を指定したりすることはありません。
どの圧力と材料温度の測定値を取得するか、どこで取得するか、製品サンプルをそれらの測定値とどのように関連付けるかについて合意します。バレル設定値だけではその記録は得られません。便利な動作ウィンドウにより、単に機械が稼働し続けるだけでなく、必要な製品が通過する条件が特定されます。
実際の範囲内で製品テストを使用する
ASTM D2152-23アセトン浸漬による硬質PVCパイプと成形継手の融着の適切性を検討します。公表されている制限事項によれば、熱劣化と適切な融合を区別することはできず、他の物理的または化学的試験に代わるものではありません。これは製品全体の品質を証明するものではありません。該当する溶剤試験はすべて、資格のある担当者と必要な安全管理のもとで行われます。
関連する固体壁 PVC-U 圧力管プロジェクトの場合、ISO 1452-2:2009パイプの特性と関連するテストパラメータを指定します。ネジの形状を選びません。受け入れられる出力を決定する前に、該当する製品規格、エディション、市場要件に同意してください。
販売可能な出力に合わせて押出機のサイズを調整する
生産目標は製品スケジュールから導き出す必要があります。最大のパイプや最大のカタログ番号だけでなく、必要な出力範囲もお伺いします。 1 つの高出力ポイントを満たすラインであっても、より小型の製品、より遅い動作、または異なる配合については、別途レビューが必要な場合があります。
ライン速度を質量流量に換算する
連続製品の場合は、1 メートルあたりの実際の質量にライン速度を掛けて、分を時間に変換します。指定された製品重量または検証済みの測定値を使用してください。実際の購入要件を計算する際には、一般的な密度や壁の厚さを想定しないでください。
必要な製品流量 (kg/h) = 1 メートルあたりの質量 (kg/m) × ライン速度 (m/min) × 60
3.0 m/分で 2.0 kg/m の重量があるパイプの例では、目標は 360 kg/h です。 4.0 m/min の場合、同じ製品には 480 kg/h が必要です。これらは想定される計画入力であり、南海屋の試行結果ではありません。どちらの計算でも、特定の円錐型マシンまたは並列マシンが品質要件を満たしているかどうかは分かりません。
行の残りの部分を確認してください
上流での混合と飼料の準備を確認し、次に下流での校正、冷却、運搬、切断を確認します。責任のある装置サプライヤーに、提案された生産ポイントを確認するよう依頼してください。既存の冷却セクションが現在の製品速度のみをサポートしている場合、より多くの押出機の出力を承認しても、より高いライン速度は承認されません。
圧力デューティも比較に含まれます。製品や金型を変更すると、たとえ目標の kg/h が同じであっても、機械のタスクが変わる可能性があります。生産能力の主張が解釈可能な状態を維持できるように、各生産ポイントの工具と測定の場所を記録します。
生産範囲を比較する
許容可能な製品で必要な範囲を実証できる構成を候補リストに挙げ、そのコストを比較します。任意の安全率を追加して、選択したマシンを呼び出さないでください。予備容量は、サプライヤーが検討した定義済みの将来の製品、義務、または運用要件に対応する必要があります。
エネルギー、摩耗、総運用コストを比較する
モーターの定格は容量の仕様であり、測定されたエネルギー代ではありません。二軸押出機のエネルギー消費量を比較するには、ドライブとヒーター、押出機全体、またはライン全体など、メーターに含まれるものを定義します。その境界を変更せずに、起動と拒否された生産が含まれるかどうかを示します。
エネルギーを承認された製品で分割します
比エネルギー (kWh/kg 許容) = インターバル中に測定されたエネルギー ÷ 同じインターバル中に許容された製品質量
次の 1 時間の例は仮説です。どちらの候補も同じ製品合格基準と電力量計の境界を使用します。これは、総スループットと許容出力効率が異なる結論につながる理由を示しています。
| 1時間のプランニング例 | 候補者A | 候補者B |
|---|---|---|
| 定められた境界内のエネルギー | 100kWh | 120kWh |
| 製品総質量 | 500kg | 600kg |
| 合格製品質量 | 480kg | 540kg |
| 総kgあたりのエネルギー | 0.200kWh/kg | 0.200kWh/kg |
| 許容kgあたりのエネルギー | 0.208kWh/kg | 0.222kWh/kg |
B は、インターバル内でより受け入れられたコンテンツを提供します。 A は、許容キログラムあたりのエネルギー使用量が少なくなります。これは購入のトレードオフであり、どちらかのジオメトリが有利であるという証拠ではありません。要求される生産速度を示し、生産スケジュールに関連する動作点で比較を繰り返します。
摩耗保護を個別に指定する
私たちの塩ビ板円錐 商品ページ38CrMoAlA および窒化またはバイメタル処理のオプションをリストします。これらの選択によって耐用年数の乗数が決まるわけではありません。当社では、合金ラベルだけで選択するのではなく、実際の配合や摩耗箇所に基づいて作業面、材料システム、検査要件を指定します。
コストの比較には、不合格品、切り替え時間、計画されたメンテナンスおよび交換範囲を含めます。これらの入力には、実際の運用記録または明確に特定された推定値を使用します。購入価格が低いからといって、提案されたアセンブリが生産範囲を満たしているか、または設置されている機器に適合しているかどうかはわかりません。
PVC 用途に二軸押出機を選択する方法
私たちの推奨事項は、どちらの形状もプロセスまたは機械的証拠によって除外されていない場合は、両方の形状を候補リストに残すことです。次に、実際のアプリケーションを使用して不適切な構成を削除します。 「パイプ」、「プロファイル」、および「ボード」は製品ファミリーを識別するものであり、完全な押出仕様ではありません。
PVCパイプ押出成形
私たちは両方を発行しますPVCパイプ円錐スクリューバレルそしてPVCパイプ平行ねじバレル。これは構成を比較する理由であり、すべてのサイズがすべてのパイプに適合することを保証するものではありません。製品の寸法、配合、圧力負荷、および必要な安定した出力ポイントから始めます。
コニカルパイプのページには、16 ~ 63 mm、50 ~ 110 mm、90 ~ 160 mm の適用バンドが含まれています。これらの番号は、リストされたパイプの用途を説明しています。これらはネジの直径ではなく、円錐形機械の普遍的な最大パイプ サイズを確立するものではありません。
プロフィールとボード
プロファイルの場合は、断面図、1 メートルあたりの重量、校正配置、および寸法許容要件を含めます。ボードの場合、それが固体か発泡体かを識別し、許容される厚さ、関連する場合の密度、表面および寸法の要件を定義します。製品構造の変更には、新たなプロセスの見直しが必要です。
私たちのPVC発泡ボードネジ仕様ガイド交換の概要について詳しく説明します。アプリケーション固有のレビューは、一般的な形状の比較とは別にしておきます。 PVC ベースの木材複合材も独自の配合レビューが必要です。両方の製品が WPC と呼ばれているという理由だけで、PE または PP ベースの複合材からの結論を転送しないでください。
選択を再開する時期
レシピ、飼料形態、品質目標、製品スケジュールが変更された場合は、仕様を再検討してください。既存のプロセスが変更されていない場合は、マシンの変換を提案する前に、正しく一致する代替プロセスを評価する必要があります。生産タスクを拡大する場合は、ねじの形状のみによる変更を約束するのではなく、機械サプライヤーにライン全体を確認するよう依頼してください。
既存のコニカル ラインがすでに必要な品質と出力範囲をカバーしている場合は、自動アップグレードとして並列変換を販売するのではなく、まず適合するコニカルの代替品を評価します。同じ理由が満足のいく平行線にも当てはまります。新しい生産業務の場合は、アプリケーションの適合性が実証された構成を選択してください。購入価格が高いことや呼び径が大きいことは、その証拠ではありません。
既存のスクリューやバレルを交換または変換できますか?
コニカル ツイン スクリュー バレルとパラレル ツイン スクリュー バレルは互換性のあるアセンブリではありません。変換について議論する前に、マシンの完全なレビューを取得してください。ギアボックスの出力配置、シャフトの接続、バレルの取り付け、処理装置のレイアウト、さらには供給、通気、加熱、冷却のインターフェースもそのレビューに含まれます。
別のネジ形状を推奨する前に
PVC 押し出しの問題を検討するとき、最初に疑問になるのは、元のプロセスを復元するのか、それとも機械に別の作業を依頼するのかということです。摩耗したコンポーネントを交換し、生産能力を向上させるには、さまざまな証拠が必要です。ラインが不安定になったからといって、円錐ネジと平行ネジを切り替えることはお勧めしません。
生産量に変動があった場合には、配合の見直し、供給条件、稼働記録、完成品の検査結果などを伺います。圧力、温度、スクリュー速度、および許容された出力を同じ期間にわたって記録したいと考えています。昨日のピーク生産量と今日の平均を比較しても、材料や製品が変わったかどうかはほとんど分かりません。
次にメカニカル構成を見直します。図面パッケージでは、回転方向、ネジの形状、中心距離、ドライブの接続、およびバレルのインターフェイスを特定する必要があります。交換アセンブリの場合は、両方のネジと両方のバレル穴の指定された位置に関連付けられた測定値も必要です。モデル番号は開始時の参照であり、製造を許可するものではありません。
次に、考えられるアクションを分離します。給餌の問題には給餌調査が必要です。摩耗が疑われる場合は、一致する検査報告書が必要です。配合を変更した場合はプロセスの見直しが必要です。目標生産量が増加した場合は、より大型の処理装置を推奨する前に、冷却、運搬、切断装置を検討に入れる必要があります。
注文を進める前に、機械的適合性と生産パフォーマンスという 2 つの受け入れ段階について同意します。最初に、アセンブリがマシンと一致するかどうかをチェックします。 2 つ目は、合意された材料が定義された条件下で許容可能な製品を生成するかどうかをチェックします。これらの決定を別々にしておくことで、購入者は元の問題から擁護可能な代替仕様に至るまでのより明確な道筋を得ることができます。
調整を普遍的な摩耗の修理として扱わないでください
軸方向の調整は、機械メーカーの許可された手順と制限に従う必要があります。出力が回復するまで円錐セットを移動しないでください。検査とネジの取り外しについては、資格のある担当者が工場で承認した隔離、冷却、持ち上げ手順を使用してください。私たちの平行二軸スクリューのクリアランスと摩耗ガイドでは、一致した測定記録を整理する方法について説明します。
RFQ と製品トライアルには何を送信する必要がありますか?
カタログ番号だけでは交換を認めない理由
南海屋の公開されている円錐形スクリューバレルと平行スクリューバレルのオプションを比較するとき、私はまず仕様形式を分けます。円錐形の範囲には、Φ65/Φ132 やΦ80/Φ156 などの直径のペアが含まれます。これらのカタログ エントリは、候補となる構成を識別します。同等の出力や別のアセンブリとの互換性は確立されません。南海屋円錐仕様
塩ビ管用平行ねじバレルのページでは、直径Φ45~Φ150mm、L/D比32~38を掲載しており、カスタマイズも可能です。これらの数字は、その製品の内容を表したものであり、すべての平行二軸押出機を表しているわけではありません。南海屋塩ビ管平行仕様
したがって、両方の説明に「65」が含まれているため、65 mm 平行構成は 65/132 円錐アセンブリの代替として扱うことはできません。また、2 番目の円錐直径を L/D 比やパイプの完成直径として解釈するつもりもありません。
この仕様レビューからの私の結論は、カタログは製品の最終候補リストには役立ちますが、変換を承認することはできないということです。アセンブリを推奨する前に、機械の構成、インターフェースの図面、配合、生産目標を確認する必要があります。次に、寸法の互換性を、まだ検証が必要なプロセスのパフォーマンスから分離します。
これにより、購入者は比較から得られる具体的な結果、つまり、ねじの形状を変更すると生産量が増加したり、エネルギー消費が削減されるという裏付けのない約束ではなく、明確な図面レビューと試用範囲が得られます。
同等の仕様を準備して検証する
-
製品と配合を定義する
製品の図面、レシピの改訂、供給形態、および該当する品質要件を特定します。フィラーの積載量をユニットとともに記録し、対象となる製品範囲を含めます。
-
ライン制約を確認する
必要な許容される出力ポイントを述べ、それらをサポートする必要がある供給、駆動、ツーリング、冷却、運搬、および切断条件を特定します。
-
機械と図面を確認する
機械の識別情報、回転配置、ネジとバレルの図面、ドライブ接続、取り付けインターフェース、交換部品の位置摩耗測定値を提供します。
-
各候補構成を定義する
サプライヤーに、形状、材質、作業面、関連する補助具、および見積除外事項を特定するよう依頼してください。コンポーネントのスコープをマシン全体の変更から分離します。
-
裁判の条件と記録に同意する
材料、製品、サンプリング期間、エネルギー境界を修正します。指定された場所の速度、圧力、温度、総生産量と受け入れられた生産量、不合格品、ベント条件、製品テストの結果を記録します。
-
メカニカルフィットと製作を別々に承ります
供給されたアセンブリを承認された図面と照合して確認し、合意された品質および出力基準に照らして生産を評価します。テストされた構成にリンクされた 2 つの受け入れ記録を保持します。
ナンハイヤにPVCスクリューアンドバレルブリーフを送る
円錐または平行コンポーネントの場合は、機械情報、配合、製品図面、現在の生産記録を送信してください。コンポーネントの提案が正しいタスクに対処できるように、既存のプロセスを復元する必要があるか、変更された職務を評価する必要があるかを述べます。
舟山市南海雅プラスチック機械有限公司
電子メール:info@nhyscrew.com
場所: 中国浙江省舟山市定海区。
よくある質問
平行二軸押出機は常に共回転しますか?
いいえ、平行はねじ軸の形状を表し、共回転と逆回転は動きを表します。機器を比較する場合は両方のフィールドを指定します。この PVC 選択タスクでは、別のタイプの二軸スクリュー機械からの容量、混合、またはエネルギー要求を使用する前に、関連する構成と直接押出の負荷を確立する必要があります。
円錐二軸押出機は常に PVC に適していますか?
いいえ。PVC 配合と製品要件だけでは形状が選択されません。合意された供給条件、品質条件、生産条件の下で、提案された円錐構成と平行構成を比較します。代替の場合、プロセス比較で別のアーキテクチャを承認する前に、インストールされているマシンと承認されたインターフェイスによって選択が制約されます。
どの設計が 1 キログラムあたりのエネルギー消費量を少なくしますか?
幾何学ラベルは答えを確立しません。指定された装置境界を使用して、同じ間隔でエネルギーと許容される製品質量を測定します。生産スケジュールに必要な動作点を比較します。機械は、その時点で許容キログラムあたりにより多くの kWh を使用しながら、より多くの許容 kg/h を供給できます。
円錐形のスクリューとバレルを平行セットの代わりに使用できますか?
これらは交換可能なアセンブリではありません。変換には、機械のアーキテクチャ、ギアボックスの出力、シャフトの接続、取り付け、およびプロセス インターフェイスを見直す必要があります。通常の交換注文の場合は、設置されているマシンに適合するアセンブリを指定します。カタログ型番や共用直径値からの変換は認めません。
65/132 などのモデル番号は何を意味しますか?
南海屋では、円錐形のスクリューとバレルの直径のペアとしてΦ65/Φ132をリストしています。図面上で寸法の位置と完全な形状を確認します。指定だけでは加工長さ、回転方向、出力、パイプサイズ、互換性を決めるものではありません。第 2 の直径は無次元の L/D 比ではありません。
両方の構成を比較するにはどのような情報が必要ですか?
配合改訂、飼料形態、製品図面、品質要件、および必要な許容出力範囲を提供します。交換作業に必要なマシン構成とインターフェースを含みます。各サプライヤーに、提案された機器の範囲と試用条件を述べてもらい、その後、個別の決定として機械的適合性、製品の受け入れ、運用コストを比較してください。