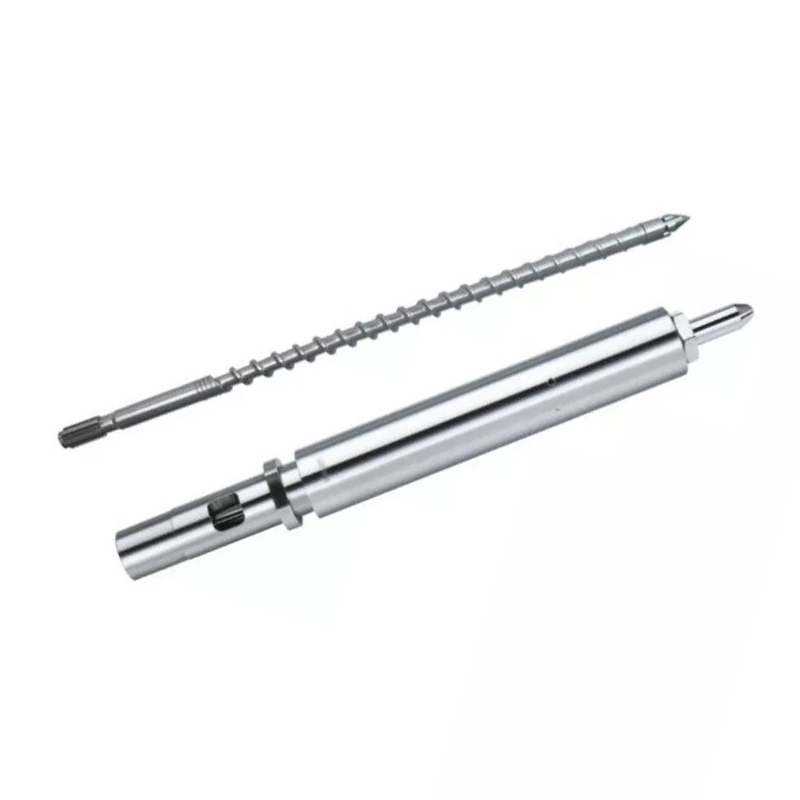
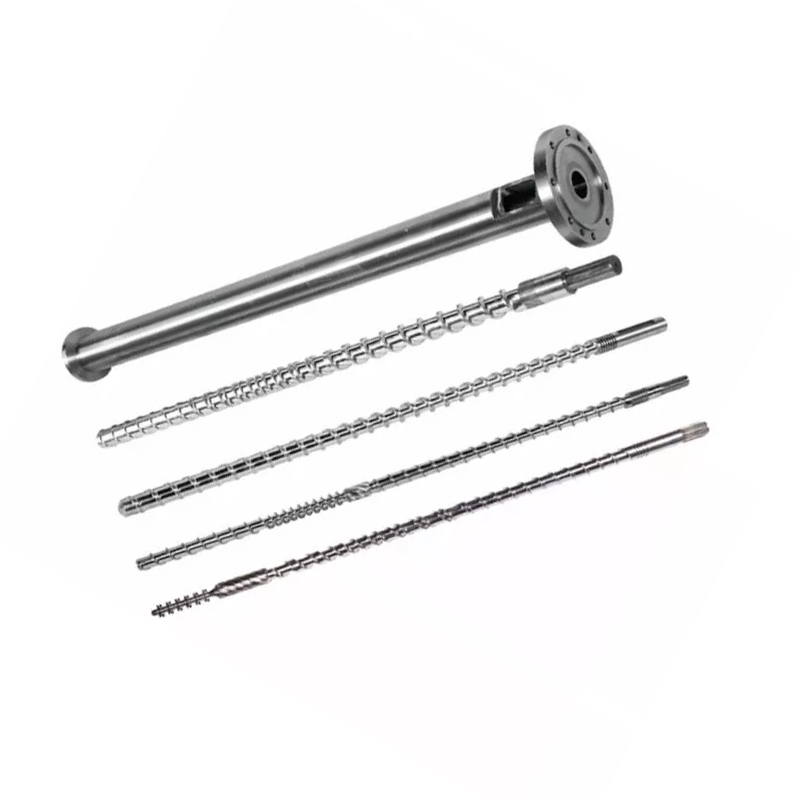
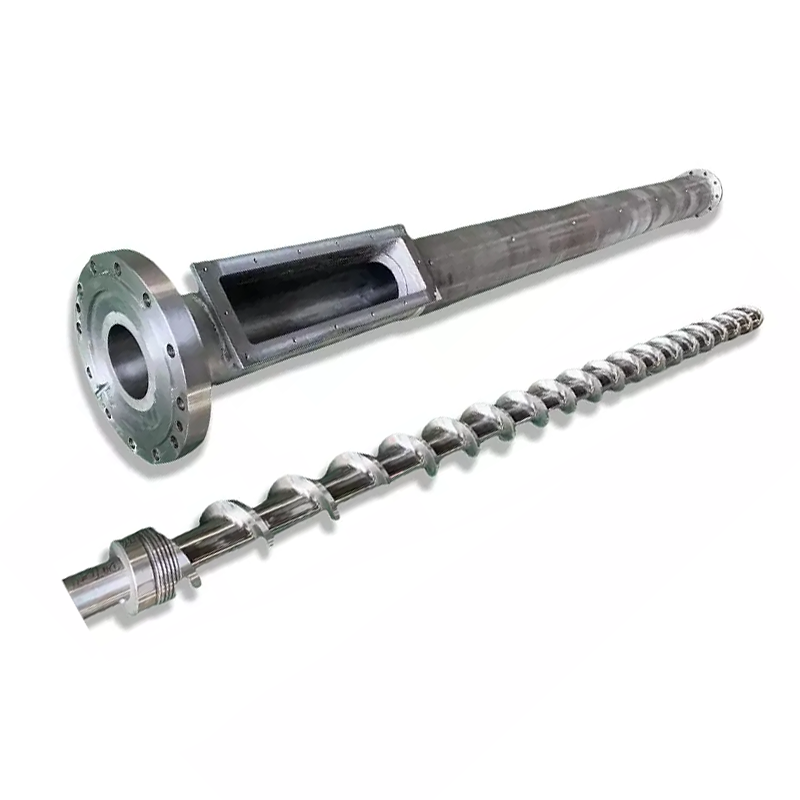
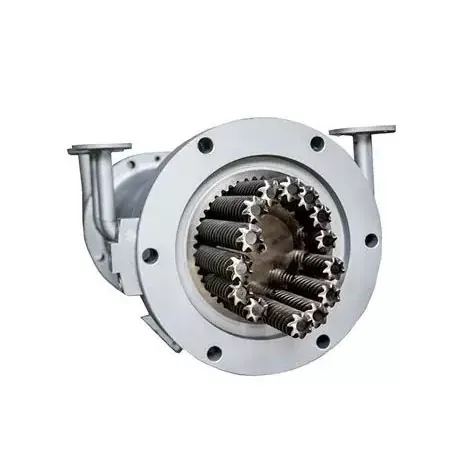
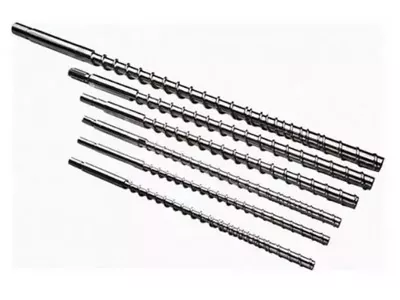
ツイン スクリュー セットには複数の作動ギャップがあります。修理または交換を適切に決定するには、各ネジ、各バレルローブ、噛み合い関係、および機械のインターフェイスを 1 つの管理された基準に基づいてマッピングします。
平行二軸スクリューとバレルの摩耗を整合システムとして測定します。指定された軸方向ステーションの両方のねじ、定義された方向の 8 の字穴の両方のローブ、ねじ間のクリアランス、中心距離、位相および軸方向のフィットを記録します。地図を承認された図面と比較します。症状によっては検査が必要になる場合がありますが、ネジ、バレル、またはセット全体を交換するかどうかは測定によって決まります。

平行二軸ネジにはユニバーサルクリアランスが 1 つもありません
従来の単一スクリューでは、直径クリアランスは多くの場合、バレル内径からスクリューフライト外径を引いたものとして表されます。ラジアルすきまはその差の半分です。私たちの単一ネジ摩耗測定ガイド軸ステーションと定義が依然として一致する必要がある理由を説明します。
局部直径の関係 = 対応するバレル寸法 - 対応するスクリュー外径
局所的な半径関係 = 局所的な直径関係を 2 で割ったもの
この算術は、噛み合うツイン スクリュー セットの完全な形状を説明するものではありません。
平行二軸スクリューは、2 番目のスクリュー、噛み合う領域、中心距離、およびタイミングを合わせた角度関係を追加します。バレルは通常、単一の丸いボアではなく、8 の字型のプロファイルです。磨耗は、フライトの左右のローブや反対面でも異なる場合があります。
したがって、測定ファイルでは少なくとも 5 つの関係を分離する必要があります。
- 各スクリューの外形と対応するバレル ローブの関係。
- 噛み合い領域のネジ間の隙間。
- 中心距離と両方のバレルローブの位置。
- 回転位相、利き手、左右のネジの識別。
- 関連する軸方向すきま、スラスト面、スペーサ、および端の位置。
私たちの工場ビュー:表面に名前を付けずに「0.3 mm クリアランス」を要求するバイヤーは、当社に実行可能な要件を与えていません。その数値が直径、ラジアル、フライト間、側面、先端、または軸方向のクリアランスなのか、どこでどのような条件で測定されたのかを尋ねます。ここで推測すると、金属接触が生じたり、新しいセットが緩んだままになったりする可能性があります。


ネジを引く前にアセンブリの同一性を保持する
左右のネジが混同されたり、取り外し中に位相基準が消えたりすると、測定値は失われます。アセンブリを緩める前に、駆動端と吐出端を写真に撮ってください。回転を説明するために使用する視線方向をマークし、両方のネジ、シャフト、スペーサー、およびタイミング マークにラベルを付けます。
マシンが使用しているかどうかを記録します。共回転ネジまたは逆回転ネジ。また、ねじが一体型であるか、複数の要素から組み立てられているのかも記録します。外形寸法が類似している 2 つのネジが同じハンド、スプライン、順序、タイミングを共有すると想定しないでください。
機械メーカーの取り外し手順に従って、すべてのロック機能とタイミング機能を保存してください。再組み立て後に承認された手順に従ってペアを回転できない場合は、停止してください。未知の干渉を克服するために駆動トルクを適用すると、識別エラーが損傷につながる可能性があります。

両方のネジと両方のローブに対して 1 つの座標系を構築する
傷、コーティングの損失、または孔食の痕跡を除去することなくコンポーネントを洗浄します。部品が安定した検査温度に達するようにします。指定された端にゼロ点を設定し、スクリュー ペアとバレル上で繰り返すことができる軸方向のステーションをマークします。
ジオメトリ変更の前後にステーション、供給開口部と通気開口部、混合領域、圧力構築端を追加します。各ステーションで、左ネジ、右ネジ、左ローブ、右ローブを識別します。単一の直径では楕円形または片側の摩耗が隠れる可能性があるため、方法が許可する場合は複数の角度方向を記録します。
| 分野 | 識別方法 | それが明らかにするもの |
|---|---|---|
| 軸方向ステーション | 定義された供給または排出基準からの距離 | プロセスセクションに沿って摩耗が集中する場所 |
| ネジの正体 | 左または右、視聴終了を明記 | 非対称の飛行摩耗とペアの完全性 |
| スクリュープロファイル | 方法および角度位置による外径、根元、先端または側面の値 | 作業面の金属の損失 |
| バレルローブ | 左または右のローブ、方向および測定面 | 拡大、楕円形、局所的な洗い流し |
| 絡み合う関係 | 名前付き面、角度位置、位相条件および方法 | 過度のギャップまたは機械的干渉の危険性 |
| 表面状態 | 駅構内図に紐付けられた番号付き写真 | スコアリング、ピッチング、コーティング損失、堆積物および接触跡 |
| 参考値 | 承認された図面、新しい部品のレポート、または合意された設計ベースライン | ジオメトリーがどれだけ変わったか |
コペリオンが公開したバレル診断方法バレルは清潔で冷えている必要があり、特定の ZSK および STS サイズに対してボア測定と高解像度ビデオ検査を使用します。使用する機械や検査ツールは異なる場合がありますが、このアプローチは、寸法証拠と視覚証拠が同じレポートに属する理由を示しています。
機器や方法を超えて小数点以下の桁を追加して解像度を発明しないでください。機器、校正ステータス、サポート条件、検査温度、オペレーターまたは検査の記録を記録します。正直な不確実性を備えた再現可能なマップは、曖昧な点から構築された印象的なスプレッドシートよりも役立ちます。



取り外したツイン スクリュー セットをレビューする準備はできていますか?組立図、左右識別番号、構内図、写真、稼働履歴をお送りください。何を守らなければならないのか、どの領域をより詳細に測定する必要があるのかについて話し合うことができます。
ウェアマップを送る平行二軸ネジの製品を見る不合格を宣言するのではなく、ラインの動作を使用して検査場所を選択します
同じスクリュー速度での出力の低下、不安定な圧力、負荷の変化、不十分な分散、未溶融材料、および再発する製品欠陥は、検査を正当化する可能性があります。また、供給、調合、ヒーター、センサー、通気、ダイの制限、またはドライブの問題からも発生する可能性があります。
複数の設定を一度に変更する前に、動作ベースラインを保存してください。実際の送り速度、スクリュー速度、負荷またはトルクの表示、圧力、ゾーン設定、測定された溶融温度(入手可能な場合)、および完成品のチェックを記録します。同じ配合と下流のセットアップを比較します。
日本製鋼所は、ツインスクリューエレメントが摩耗するとスループットと分散が低下し、スクリューシャフトやギアボックスの重大な故障につながる可能性があると指摘しています。これは早期に検査する十分な理由ですが、それでも症状がマシンの物理的な状態と関連している必要があります。
フィーダーの校正やベントの詰まりを修正した後にラインが正常に戻った場合、当社では摩耗を診断として販売しません。プロセスが不安定なままで、測定マップが一致する局所クリアランスの増加を示している場合、交換のケースはより強力です。目標は生産上の問題を解決することであり、最大セットの注文を獲得することではありません。
| 観察されたパターン | 非難前のプロセスチェック | 求める物的証拠 |
|---|---|---|
| 出力は変化しない速度で低下します | 送り精度、かさ密度、レシピ、金型の制限 | 局所的なボアの拡大、フライト摩耗およびクリアランスの変化 |
| 圧力や荷重が不安定になる | 供給、温度制御、通気および下流制限 | 左右の偏摩耗、堆積物、損傷、接触跡 |
| 分散または溶融の品質が低下する | 材料ロット、添加剤の投与量、混合構成、温度履歴 | 意図した混合面での摩耗または間違った取り付け要素 |
| 金属音や急激なトルク上昇など | 機械の手順の下で停止し、ドライブとアライメントを検査します | 新たな接触跡、曲がった部品、位相誤差または異物 |
| 交換後の急速な繰り返し摩耗 | 材料の汚染、位置合わせ、組み立て、動作限界および表面の選択 | 繰り返される損傷の位置と方向 |
一致したレポートから何を置き換えるかを決定する
両方のバレルローブが承認された形状内に留まり、中心関係が健全で、摩耗の原因が理解されている場合には、ネジのみの交換が合理的です。スクリューペアが依然として許容可能であり、復元されたボア形状と互換性がある場合には、バレルのみの交換も正当化されます。
両側が磨耗している場合、基準ジオメトリが不確実である場合、または新しいコンポーネントが損傷したパートナーに対してまだ動作する可能性がある場合は、一致するセットを交換します。摩耗パターンが位置ずれ、位相誤差、または異物を示している場合は、新しい部品を取り付ける前にその原因を取り除いてください。
| 測定条件 | 評価する可能性のある範囲 | 必要な安全策 |
|---|---|---|
| ネジペアが摩耗している。両方の葉が承認された制限内にある | ネジを修理または交換する | 保持されたバレルに対して再構築または新しいジオメトリを確認します。 |
| バレルローブが磨耗している。承認された制限内のネジ | 認定されたバレルの修理または交換 | 止めネジと中心距離の両方との互換性を確認します |
| ネジとバレルの両方が摩耗している | 適合するスクリューとバレルの交換 | 1 つの管理された図面セットと検査計画を承認する |
| 局所的な得点または一方的な接触 | 部品選定前の原因調査 | アライメント、ベアリング、シャフト、位相、汚れをチェックします |
| ジオメトリは許容可能ですが、義務が変更されました | プロセスと形状のレビュー | 新しい材料、生産量、機械の制限、および製品の受け入れを定義する |
一般的なインターネット乗数を自動交換制限として使用しないでください。直径、ネジの種類、機械の設計、材質、製品の公差がすべて重要です。元の製造図面と機械メーカーのサービス基準が決定を左右するはずです。
より広範な症状と修理の選択肢については、「スクリューバレルの磨耗と交換ガイド。このツイン固有のページには、従来のシングルボア検査ではカバーできない、左/右、ローブ、センター、および位相情報が追加されます。
摩耗位置を使用して表面を指定します
南海屋さん平行二軸ネジ製品PVC、PE、PP、ゴム、プラスチック、配合および造粒用途が含まれます。物質的義務はその範囲内で異なります。ガラス繊維、鉱物充填剤、顔料、リサイクル汚染物質、腐食性成分は、グレードと配合量ごとに記載する必要があります。
当社の同方向回転および逆転回転の製品ページには、同じコア基準値が記載されています。38CrMoAlA、熱処理硬さ HB260 ~ 320、窒化硬さ HV950 ~ 1000、窒化深さ 0.50 ~ 0.70 mm、窒化脆性 1 級以下です。 Ra0.4、ネジ真直度0.015mmも記載されています。
製品値としては、厚さ0.05~0.10mmでクロム硬度HV950以上、深さ2.0~3.0mmでバイメタル硬度HRC60~65も対応可能です。 HV と HRC は異なるスケールを使用するため、印刷された最大の数値によってより良いオプションが特定されるわけではありません。
| ウェアマップから探す | 新しい仕様で何を定義するか | 想定してはいけないこと |
|---|---|---|
| フライトチップが充填されたプロセスゾーンで材料を失う | 保護された飛行位置、処理または合金、層の深さ、および最終形状 | すべてのゾーンに同じアップグレードが必要です |
| 一方のバレルローブが他方より多く摩耗する | ローブマップ、アライメントとセンターチェック、その後バレル保護 | より硬い材料だけで位置ずれを修正できます |
| 孔食または表面損失 | 材料の化学的性質、洗浄履歴、影響を受ける部分、および互換性のある表面システム | すべての表面損傷は摩耗によるものです |
| 接触マークが 1 つの面に繰り返されます | 位相、真直度、シャフト、ベアリング、アセンブリのレビュー | ネジの形状が唯一の原因 |
| 長期にわたる安定した使用後の均一な摩耗 | 元の形状、測定された変化、および必要なメンテナンス間隔 | 自動的に再設計が必要になる |
バッテンフェルド シンシナティでは、年に 1 回、または 6,000 時間の稼働時間後に摩耗測定を推奨しています。シングル、コニカルツイン、パラレルツイン、プラネタリー押出機のサービスガイダンスに記載されています。これを 1 つのサプライヤーの計画の参考として扱ってください。重度のフィラーを処理するラインや、急速な摩耗傾向を示すラインには、別の間隔が必要な場合があります。


検査ファイルを製造可能なオーダーに変換します
見積パッケージには、機械メーカーとモデル、承認済みの図面、材料配合、運転記録、摩耗マップが含まれている必要があります。忠実な交換、修理の評価、またはジオメトリの変更が必要かどうかを特定します。パフォーマンスを改善する必要がある場合は、測定可能な目標とマシンの制約を明記します。
図面の制御は公称サイズと同じくらい重要です。南海屋さん生産設備ページ0.02 mm の CNC ドリリングおよびフライス加工の位置決め精度、最大 6 メートルのワークピースに対応する CNC 旋盤、不規則なフライトや特殊なフランジに対応する 5 軸加工をリストします。これらの機能には、依然として明確な図面と検査計画が必要です。
指定クリアランスが着用サンプルと矛盾する場合や、左右の情報が欠けている場合は図面を質問させていただきます。それは製造責任の一部です。署名された図面の修正は、設置時に不一致を発見するよりもコストがかかりません。


価格を問い合わせる前に交換用スコープが必要ですか?古い部品のレポートと動作の問題を最初に送信してください。商業的な比較が開始される前に、描画に関する質問の分離、摩耗の証拠、および素材の選択をお手伝いします。
交換のレビューをリクエストするお問い合わせページを開く最初に適合性を確認し、次に製造を確認します
受入検査では、設置前に部品の同一性、図面の改訂、左右のラベル、材料書類、指定された寸法、および保護された表面を確認する必要があります。工場で使用されているコンポーネントのシリアル番号またはペアの ID に関連付けられた出荷および検査の記録を保管してください。
押出機メーカーの組み立て、調整、潤滑、加熱および始動手順に従ってください。承認された方法によってのみ、ペアに必要な自由な動きを確認してください。原因不明のきつい位置を強制するためにドライブを使用しないでください。
合意された材料、フィード配置、および金型を使用して試運転します。出力、スクリュー速度、負荷またはトルク表示、圧力、温度挙動、ベント状態、完成品の品質を記録します。短時間の無負荷回転やより簡単な樹脂と比較するのではなく、許容条件と比較してください。

南海屋にツインスクリュー摩耗ファイルのレビューを依頼してください
機械図面、左右ネジ識別、回転視点、位相情報、中心距離、摩耗マップ、材料レシピ、運転記録をお送りください。どのような症状が検査を促したのか、また、修復が優先なのか、摩耗寿命を延ばすことが優先なのか、それとも新たなプロセス義務が優先なのかを教えてください。
図面と寸法を電子メールで送信するWhatsApp で話し合う平行二軸ネジの製品を見る
舟山市南海雅プラスチック機械有限公司
製品:共回転平行二軸スクリューバレル | 逆回転平行二軸スクリューバレル | PVC平行二軸スクリューバレル | ゴムとプラスチックの平行二軸ネジ
電子メール:info@nhyscrew.com
電話:+86-13505809643|携帯:+86-13587082002
中国浙江省舟山市定海区興州街西二区Cブロック。
サービス情報 | 生産設備 | 会社概要 | お問い合わせ
よくある質問
平行二軸スクリューのバレルクリアランスとは何ですか?
それは一連の幾何学的な関係であり、単一の普遍的なギャップではありません。有用な仕様は、バレルローブまでの各ネジのクリアランス、噛み合い領域を通るネジ間のクリアランス、中心距離、位相、および関連する軸方向のクリアランスを区別します。承認された機械図面には、目標値と測定方法が定義されています。
ツインスクリュークリアランスをバレルIDからスクリュー外径を引いたものとして計算できますか?
この減算は、2 つの値が対応する位置と定義されたボア形状を参照する場合にのみ、局所的な直径関係を記述することができます。ネジ間の隙間、噛み合い、位相、中心距離、または真円でない 8 の字穴については説明しません。二軸ねじの唯一の許容値として使用しないでください。
ツインスクリューとバレルの何箇所を測定すればよいですか?
普遍的なカウントはありません。供給、溶解または圧縮、混合、通気、圧力上昇領域をカバーするのに十分な軸方向ステーションを作成し、目に見える損傷や形状変化の周囲にステーションを追加します。両方のスクリューと両方のバレル ローブに同じステーション名を使用します。
平行二軸ネジを取り外す前に何を記録する必要がありますか?
取り付けられた左右の位置、指定された端から見た回転、利き手、タイミングまたは位相マーク、シャフト接続、スペーサー、および軸方向の順序を記録します。駆動端と排出端を写真に撮り、すべての部品にラベルを貼り、機械メーカーの取り外し手順を保存します。
ツインスクリューだけを交換して古いバレルをそのまま使用できますか?
はい、バレルの内径、中心関係、および表面状態が承認された制限内に留まり、ネジの摩耗の原因が理解されている場合は可能です。バレルが拡大したり、楕円形になったり、傷が入ったり、位置がずれている場合、新しいネジだけでは過剰なクリアランスや不均一なクリアランスが残る可能性があります。一致した測定レポートに基づいて決定を行います。
平行二軸スクリューバレルの摩耗はどのくらいの頻度で測定する必要がありますか?
機械メーカーのメンテナンス計画、材料の深刻度、稼働時間、ライン独自の摩耗傾向から間隔を設定します。シンシナティのバッテンフェルドでは、推奨サービスとして 1 年または 6,000 稼働時間を公表していますが、これは普遍的な交換制限ではなく計画上の参考値です。
南海屋では、平行二軸ネジごとに 1 つの標準作業クリアランスを発行していますか?
全範囲をカバーする単一の作動クリアランス値はありません。南海屋では、材質、熱処理、表面硬度、層の深さ、粗さ、ねじの真直度などの製品値を公表しています。機能上のクリアランスは、特定の機械とネジのペアについて承認された図面上で定義する必要があります。
交換用平行二軸スクリューバレルの見積もりには何を送ればよいですか?
機械のメーカーとモデル、承認済みの図面、左右のネジの識別、回転の視点、中心距離、接続とフランジの詳細、材料配合、出力と動作記録、軸方向の摩耗マップ、表面写真、故障履歴、および必要な検査書類を送信します。
システムの選択と動作原理については、引き続きお読みください。平行二軸押出機ガイドまたはより広い範囲で二軸押出機選択ガイド.