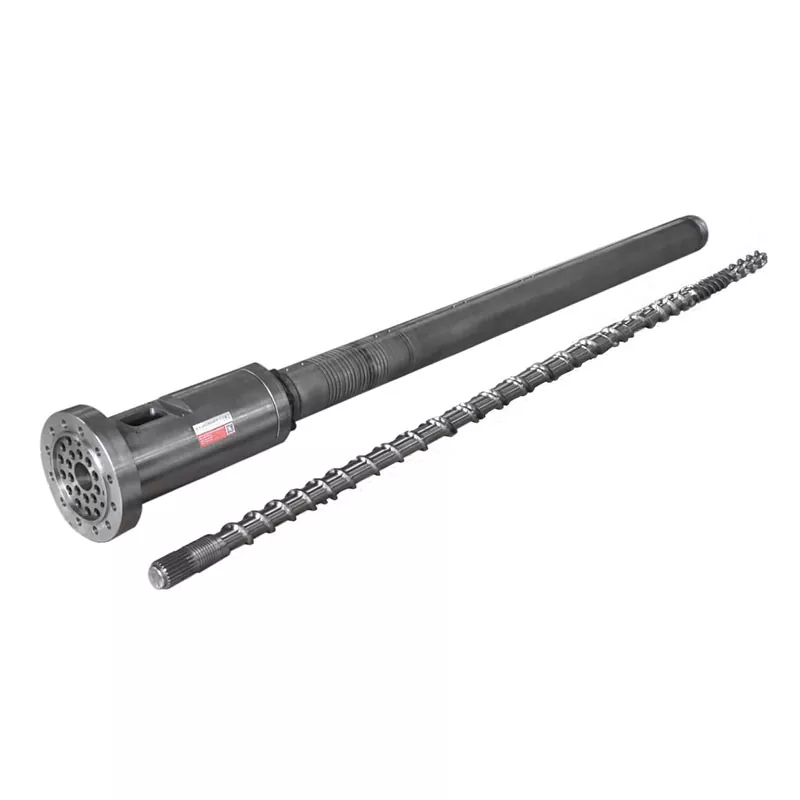
パイプダイヘッドは呼び径以上に適合する必要があります。ポリマー、配合、パイプ規格、出力、押出機の接続、校正システム、およびオペレーターがサイズを変更する方法と一致する必要があります。このガイドでは、これらのインプットを PVC、PE、CPVC、PP、および PPR パイプ製造の購入仕様に変換します。


を購入するにはパイプ押出ダイヘッド、サプライヤーに 5 つの一致するデータセット (材料と配合) を送信します。パイプの規格、直径、壁の範囲。出力と回線速度。押出機のフランジとメルト注入口の境界面。そして下流の校正器、真空、冷却、および引き取りの配置。 「PVC パイプ、110 mm」のみを指定するリクエストはエンジニアリングの準備ができていません。
契約の最も重要なポイントは、承諾条件です。実際の生産材料、パイプサイズ、安定した出力、ライン速度、加熱とセンサーのセットアップ、許容される壁の変化、外径、楕円度、表面状態、および必要な製品テストの名前を指定します。ダイヘッドはホットメルトを成形しますが、それ自体では最終的なパイプの冷却を保証できません。
最初に決めるのはダイの直径ではありません
最初に決定するのは生産範囲です。 1 つのヘッドで、交換可能なダイとマンドレルを使用して、近いサイズのグループを実行できます。サイズ範囲が非常に広いと、流量、滞留時間、調整、ヘッド圧力、切り替え作業に妥協が生じる可能性があります。正しい範囲は、どのインサートが本体内に物理的に適合するかだけでなく、材質とレートによっても異なります。
私たちはすべての問い合わせを 3 つの境界に分けます。製品の境界には、パイプの材質、規格、直径、壁が含まれます。プロセス境界には、出力、速度、温度、圧力が含まれます。機械的境界は、フランジ、中心線、ヒーター、センサー、昇降位置、および下流位置をカバーします。
| 購入者の意見 | ダイヘッドを変更する理由 | 送付する証拠 |
|---|---|---|
| ポリマーと完全なフォーミュラ | 粘度、感熱性、滑り、摩耗、腐食リスク、滞留時間制限、洗浄方法を変更します。 | 樹脂グレードのデータシート、配合割合およびサンプル |
| パイプ規格と用途 | ラインが製造およびテストする必要がある完成品を定義します。 | 正確な規格番号、版、市場、内部図面 |
| OD、壁、SDR、またはスケジュール範囲 | 環状流域、ツーリングファミリー、および実際の交換部品範囲を設定します | 最小、通常、最大の製品のサイズ表 |
| 正味出力と回線速度 | 流速、圧力、加熱負荷、滞留時間、下流側の冷却需要を変更します。 | 各重要サイズの安定した販売可能 kg/h |
| エクストルーダーとアダプターのインターフェース | 注入口の形状、ボルトのパターン、見当、シール、中心の高さ、サポートを決定します。 | 管理された図面と既存の機械の実測写真 |
| 校正および冷却システム | ドローダウン、最終外径、楕円度、壁分布、始動動作に影響します。 | 校正器の図面、真空タンクのデータ、冷却長および引き抜き位置 |
| 切り替え計画 | どの部品が取り外し可能か、部品がどのように中心に配置されるか、オペレータが部品をどのように安全に取り扱うかを決定します。 | 変更頻度、清掃方法、クレーン能力、目標ダウンタイム |
私たちの工場ビュー:当社では、公称パイプ直径が十分なダイヘッド仕様であるとはみなしません。バイヤーが樹脂名と外径のみを提供した場合は、流路を修正する前に、壁のシリーズ、配合、生産量、押出機のインターフェイス、およびサイジング方法を尋ねます。不足している入力に基づいた迅速な見積もりは、通常、未回答の質問を試運転に移します。



完成したパイプ標準から始める
ダイヘッドは生産ツールです。パイプ認証ではありません。バイヤーは正確な製品規格とエディションを特定する必要があり、サプライヤーはパイプのエンベロープを流路、工具セット、調整方法に変換する必要があります。最終的な適合性は、市場および用途に必要なテストによって完成したパイプ上で証明されます。
一般的な水道管プロジェクトの場合、次の 3 つの役立つ公式参考資料があります。PVC-U パイプに関する ISO 1452-2:2009, PE パイプ用 ISO 4427-2:2019そして温水および冷水設備で使用される PP パイプに関する ISO 15874-2:2013。契約書を作成する際には、最新版、修正内容、国内採用を確認してください。
| パイプファミリー | 公式開始リファレンス | ダイヘッドの RFQ にまだ必要な情報 |
|---|---|---|
| PVC-U圧力管 | ISO 1452-2 または国内で要求される同等の規格 | PVC ドライブレンド配合、パイプ シリーズ、公称外径、ウォール テーブル、ソケット許容差、出力、ライン速度、表面要件 |
| PE圧力管 | ISO 4427-2 または国内で要求される同等の規格 | 正確な PE コンパウンド、SDR 範囲、OD 範囲、固体または共押出構造、ストライプまたは層の配置、出力および冷却システム |
| PPまたはPPR冷温水パイプ | ISO 15874-2 または国内で要求される同等の規格 | 正確な PP グレード、パイプ寸法クラス、サービス用途、層構造、直径と肉厚範囲、出力と校正方法 |
| 電線管または工業用チューブ | 購入者の該当する国、業界、または顧客の仕様 | 材料配合、剛性または機能ターゲット、形状、色、プリントまたはストライプ、テスト計画および許容される表面欠陥 |
RFQに「国際標準に従って」とは書かないでください。ドキュメント、パート、エディション、およびローカル採用に名前を付けます。次に、完成したパイプの図面と検査計画を添付します。同様の公称サイズであっても、壁範囲、試験条件、識別要件が異なる場合があります。
もう一つの分離が重要です。飲料水の承認は、完成した配管製品とその接液材料に関係します。 Nanhaiya にダイヘッドを注文しても、飲料水の承認が購入者のパイプに転送されるわけではありません。樹脂の承認、配合管理、生産記録、および第三者認証は、引き続きパイプメーカーのコンプライアンス システムの一部です。
PVC や PE だけでなく、実際の配合を指定します
南海屋さんパイプ押出ダイヘッド添加剤入りPVC、PE、CPVC、PP向けに提供されています。これらの名前は材料ファミリを定義します。これらは、溶融粘度、充填剤の配合量、安定剤システム、リサイクルされた内容物、処理ウィンドウ、またはプレートアウトの傾向については教えてくれません。
PVC の場合は、重量と混合条件による完全なドライブレンドレシピを送信してください。炭酸カルシウムのレベルと粒子処理、潤滑剤のバランス、安定剤システム、耐衝撃性改良剤、加工助剤、顔料、再加工率はすべて、壁の外観、ヘッド圧力、堆積物の挙動を変える可能性があります。
PE または PPR の場合は、正確な化合物グレードと現在のサプライヤー データ シートを送信してください。そのグレード、密度、添加剤、カーボンブラックまたはカラーシステム、リグラインド限界、および識別ストライプまたは機能層が共押出されるかどうかについて公表されているメルトマスフローまたは粘度情報を含めます。
PVCとCPVC
熱履歴と滞留時間には細心の注意が必要です。流路は不必要な滞留を回避する必要があり、加熱計画は制御された起動と洗浄をサポートする必要があります。配合の変更は製造前に開示する必要があります。
PE
グレード、溶融強度、出力および冷却能力は連動して作用します。高出力 PE ヘッドには、単に環状ギャップを大きくするだけではなく、安定した周方向の流れと適切なサイジング システムが必要です。
PPとPPR
正確な樹脂とサービス製品を記載してください。温水パイプ、冷水パイプ、工業用チューブ、多層構造では、さまざまな工具、冷却、受け入れ条件が必要になる場合があります。
私たちの工場ビュー:生産チームが金型の承認後にフィラー、樹脂グレード、リサイクル率を変更しても、金型が突然不正確になることはありません。プロセス入力が変更されました。将来のトラブルシューティングが既知の状況から開始できるように、参照配合を技術契約に記録します。

ダイ開口部は最終的なパイプサイズではありません
熱い環状の溶融物はダイから出ず、幾何学的に固定されたままになります。出口で膨張し、引き揚げ中に低下し、キャリブレーターに接触し、冷却中に収縮し、温度が均一になるにつれて変化し続ける可能性があります。そのため、公称 110 mm のパイプでは 110 mm のダイ開口部が自動的に使用されません。
最終的な結果は、押出機の出力、溶融温度と圧力、ダイとマンドレルの形状、円周方向の熱バランス、センタリング、空気経路、キャリブレーター、真空、冷却および引き取り速度などのシステムから得られます。これらの部品を別のサプライヤーから購入する場合、購入者は 1 つの管理されたインターフェース図面と 1 つの受け入れ責任マトリックスを割り当てる必要があります。
| 制御要素 | 直接的に影響を与えるもの | それだけでは証明できないこと |
|---|---|---|
| ダイとマンドレルの流路 | 環状溶融物分布、圧力損失、滞留挙動および初期チューブ形状 | 最終的な冷間外径、壁、楕円形または圧力のパフォーマンス |
| マンドレルの芯出し調整 | 初期の周方向ギャップと壁分布の修正 | 温度、流量、または下流のアライメントがドリフトし続ける場合でも、安定した結果が得られます |
| ヒーターゾーンの配置 | 頭の周囲とそれに沿った熱制御 | 測定方法が定義されていない実際の溶融温度 |
| キャリブレーターと真空タンク | 外部サイジング、早期冷却、形状サポート | 入ってくる溶融チューブが不安定な場合の均一な壁 |
| 冷却システム | 凝固速度、寸法安定性、残留熱除去 | 水温や流量が制御されていない場合でも優れた形状 |
| 引き取り | ライン速度、ドローダウン、安定した輸送 | プーラーの位置ずれや速度変動時の寸法修正 |
便利なサイズ設定ルール:最小および最大のパイプを指定しますが、操作が困難なコーナーの周囲を設計します。これらは多くの場合、高出力では最大のパイプ、高速ライン速度では最も薄い壁、滞留時間が増加する低出力の小型サイズ、および最も厳しい壁または表面要件を持つ製品です。


Nanhaiya は、パイプ ダイヘッド シリーズで調整可能なマンドレル、冷却チャネル オプション、交換可能なライナーを提供しています。これらのオプションは、明確な理由で使用してください。調整は、オペレーターが再現可能なセンタリング方法を持っている場合に役立ちます。交換可能な摩耗コンポーネントは、その範囲、予備の数量、および交換手順が明確な場合に役立ちます。
加工を開始する前に押出機のインターフェースをロックする
パイプ ダイには優れた内部流路があっても、入口、レジスタ、ボルト パターン、シール、または中心の高さが想定されていたため、取り付けに失敗することがあります。機械図面が古い、変更されている、または入手できない可能性があるため、置き換えプロジェクトは特に脆弱です。
当社では、管理されたオリジナルの図面、最新の測定値、およびスケール参照付きの鮮明な写真という 3 つの証拠形式を好みます。 3 つの意見が一致しない場合は、製造図面が公開される前に矛盾を解決してください。
- 押出機のメーカー、モデル、スクリュー構成
- ネジ径と定格出力範囲
- 吐出しまたはアダプタのフランジの図
- レジスターの直径、深さおよび公差
- ボルトの数量、ねじ山、ピッチ円、向き
- シール面形状とガスケット方式
- メルトインレットの直径と移行長さ
- 必要なブレーカー プレートまたはスクリーン インターフェイス
- 圧力センサーポートのサイズと位置
- メルト温度センサーの種類と挿入方法
- ヒーターの電圧、周波数、電力、コネクター
- 熱電対の種類とコントローラーの互換性
- ダイヘッド中心高さと流れ方向
- サポートフレーム、車輪、レール、またはリフティングポイント
- 利用可能な設置およびメンテナンスの許可
- キャリブレーターとアライメント基準までの距離
南海屋はカスタマイズ可能を製造しますバレルフランジおよびダイヘッド コンポーネントを備えているため、アダプタについては、取り付け時に思いがけないまま放置するのではなく、ヘッドと話し合うことができます。完全なラインプロジェクトの場合、ダイインターフェイスを選択したものと合わせます。プラスチック押出機、制御および下流機器。
私たちの工場ビュー:フランジの携帯電話の写真はレイアウトを理解するのに役立ちますが、ボルトサークルや位置合わせを定義するものではありません。写真を使用して質問を見つけます。サイン入りの図面を使用して金属を切断します。この区別により、インターフェイスの小さな間違いによってインストール全体が遅延するのを防ぐことができます。


素材と清掃義務に基づいて建設を選択してください
南海屋の専用パイプダイヘッドは表面硬化処理を施した高強度合金鋼を使用し、精密CNC加工と熱処理により製作されています。その一般的な押出機のダイヘッドページには 38CrMoAl、窒化処理、表面硬度 HV950 ~ HV1000 がリストされています。
これらの値は有用な開始データですが、承認された仕様では、正確なコンポーネント材料、処理範囲、仕上げ硬度基準、流動表面仕上げ、寸法検査、および腐食要件を特定する必要があります。 1 つのコンポーネントの硬度値を、すべてのファスナー、ヒーター カバー、または構造部品にコピーするべきではありません。
| 使用条件 | 調達上の懸念 | 見積書で何を定義するか |
|---|---|---|
| 充填PVC | 研磨鉱物フィラー、堆積物、および洗浄頻度 | 配合、フィラーレベル、接液部の材質と処理、交換可能な摩耗範囲と洗浄方法 |
| CPVC または熱に弱い化合物 | 熱履歴、ホールドアップ、材料劣化 | 処理ウィンドウ、流路の概念、加熱ゾーン、センサーポイント、起動および停止手順 |
| カーボンブラックPE | 安定した分布、表面品質、ロングラン | 化合物グレード、出力範囲、圧力ウィンドウ、ヒーターの配置、およびクリーニングアクセス |
| リサイクルされたコンテンツ | 汚染、粘度変化、研磨粒子 | ソース、最大パーセンテージ、ろ過計画、サンプル、予想される変動および許容限界 |
| 頻繁な色の変更 | ホールドアップ、アクセス、交換部品の処理およびスクラップ | 色の順序、洗浄剤、許容される交換時間、パージ手順、および取り外し可能な部品 |
ハード化は完全なマテリアル戦略ではありません。表面硬度、硬化深さ、基材の靭性、腐食挙動、仕上げおよび修復方法は、コンポーネントとプロセスに適合する必要があります。サプライヤーに、何が処理されるか、どのように検証されるか、注文にどの検査記録が付属するかを記載するよう依頼してください。


南海屋を口コミする生産設備, 証明書そして技術サービスサプライヤー認定期間中。インストールに関するガイダンスと長期的なメンテナンスに関するアドバイスは、合意されたサポート範囲に含めることができます。
サイズ変更を購入計算に含める
工具の価格が低いと、変更のたびにクレーンが動かなくなったり、ヒーターが損傷したり、センタリングの試行錯誤が繰り返されたりする場合、高価になる可能性があります。ダイとマンドレルがどのように取り外されるか、高温部品が配置される場所、どの留め具が扱われるか、位置合わせがどのように復元されるか、どのシールや消耗品が交換されるかについて尋ねます。
| 切り替えの質問 | 買い手が気にする必要がある理由 | 契約出力 |
|---|---|---|
| どのサイズが 1 つのボディを共有しますか? | ヘッドとチェンジパーツセットの実数を表示します。 | パイプ外径、壁範囲、材質別の互換性マトリックス |
| 取り外す前に冷却する必要があるものは何ですか? | ダウンタイムと取り扱いの安全性に影響を与える | 温度と取り扱い手順を記載 |
| ダイとマンドレルはどのように中心に配置されていますか? | 開始時のスクラップと壁の修正に影響する | 調整図、基準位置、トレーニング |
| どのような工具や吊り上げ装置が必要ですか? | 安全でない即席の取り扱いを防止します | 工具リスト、部品重量、吊り上げポイント、および治具の図面 |
| どの部品が定期的な予備品ですか? | ネジ、シール、ヒーター、センサーの損傷後のダウンタイムを短縮します。 | アイテムごとに価格が設定された 2 年間の推奨スペアリスト |
| 流路の洗浄はどのように行われていますか? | 労力、表面リスク、変色スクラップの変更 | 承認された清掃用具、材料、および分解手順 |
混合製品スケジュールの場合は、時間、人件費、および初期不良に基づいて切り替えコストを計算します。プラントが 2 つの離れたパイプ サイズ間で週に数回変更する場合、2 つの完全なヘッドの方が、多数のインサートを備えた 1 つのボディよりも多くの生産時間を節約できる可能性があります。変更の頻度が低く、範囲がコンパクトな場合は、本体を共有するのが賢明です。
私たちの工場ビュー:誰が工具を交換するのか、またどのような吊り上げ装置が利用できるのかを尋ねます。クリーンな組み立てベンチで機能する設計でも、加熱押出機や真空タンクの横では扱いにくい場合があります。オペレーターのアクセスはエンジニアリング上の入力であり、アフターセールスの詳細ではありません。

パイプの欠陥を使用して、責任のあるプロセスゾーンを見つけます
パイプが仕様から外れている場合、センタリングボルトが見えるため、オペレータは最初にダイを調整することがよくあります。これにより、温度、押出機、または下流の問題を隠しながら、測定値を一時的に改善することができます。一度に複数の変更を行う前に、円周およびパイプの長さに沿って欠陥を記録します。
| 観察された欠陥 | ダイヘッドチェック | 上流と下流のチェック | 購入レッスン |
|---|---|---|---|
| 片面が一貫して厚い | マンドレルのセンタリング、流路の堆積物、損傷、ヒーターのバランス、アセンブリの位置合わせ | 押出機のサージング、キャリブレーターの調整、真空分配、冷却および引き取り調整 | アクセス可能なセンタリング、温度ゾーン、およびアライメント基準が必要です |
| パイプの周囲およびパイプに沿った壁の変化 | 調整の緩み、熱サイクル、不安定な圧力または不均一な流れ | 供給、スクリュ出力、ライン速度制御、真空および水温の安定性 | 1 回の短い測定セットではなく、安定した動作ウィンドウを受け入れます |
| 長い表面線 | ダイリップ表面の汚染、堆積、傷、損傷 | 溶けていない粒子、ろ過、キャリブレーターの損傷、取り扱い跡 | 洗浄ツール、フィルター計画、表面検査、予備ツールを定義する |
| 黄色、茶色、または黒色の縞模様 | デッドゾーン、堆積物、局所的な過度の熱、長い滞留時間 | 汚染された飼料、バレルの堆積物、スクリューの摩耗、および停止の練習 | 古いジオメトリをコピーする前に、完全なメルト パスとクリーニング ルーチンを確認してください。 |
| 高いヘッド圧力 | 制限された環状ギャップ、低温、閉塞または不適切な流路 | スクリーンの制限、材料の粘度、出力要求、センサーの状態 | 圧力測定点と動作限界を仕様書に記載 |
| パイプの楕円形 | 不均一な出口流または初期チューブ位置 | キャリブレーターの摩耗、真空、冷却バランス、サポートおよび引き取り位置調整 | 最終的な楕円率は完全なライン受け入れテストに属します |
| 内面が粗い | マンドレルの仕上げ、堆積物、温度および流れの挙動 | 材料の水分、分散、劣化、出力の安定性 | サンプルの承認には内部表面と外部表面の両方の基準を含めます |
1 回の変更ルール:ベースラインを記録し、制御変数を 1 つ変更し、材料がラインを通過するのを待ち、影響を受けたパイプにマークを付けて、再度測定します。温度、センタリング、真空、引き取りを同時にランダムに調整すると、原因を特定するために必要な証拠が破壊されます。
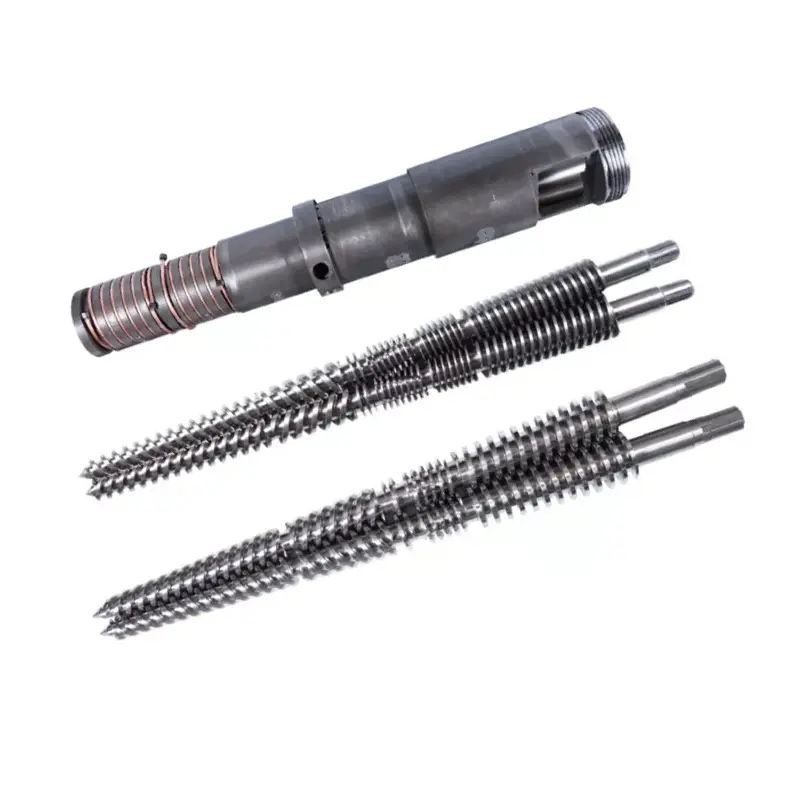
ヘッドの前で出力またはメルト圧力が不安定な場合は、スクリューとバレルも検査してください。南海屋用品塩ビ管単ネジ, PVCパイプ平行スクリューバレルそしてPVCパイプコニカルツインスクリューバレル。摩耗したまたは不適切な可塑化セクションを補うために金型を再設計してはなりません。

パイプ押出ダイヘッドの RFQ チェックリスト
完全な RFQ により、購入者は低基本価格と包括的な見積もりを比較するのではなく、エンジニアリング範囲を比較できます。次の項目を 1 つのリビジョン管理されたパッケージに入れます。
- 製品を特定します。すべてのパイプの外径、壁の範囲、SDR またはスケジュール、層の構造、色、用途をリストします。通常の商品と最も難しいサイズをマークします。
- 規格に名前を付けます。正確な規格、部品、エディション、国内採用、社内図面を提供します。完成管検査計画書を添付します。
- 資料を公開します。完全な PVC 配合、または正確な PE、PP、または PPR グレード、添加剤、充填剤、顔料、リサイクル内容、およびサプライヤーのデータシートを提供します。
- レートを定義します。各重要製品の正味販売可能生産量とライン速度、さらに利用可能な冷却能力と通常の動作スケジュールを示します。
- エクストルーダーについて説明します。シングル、パラレルツイン、またはコニカルツインスクリューを指定します。ネジの直径。モーター出力。通常の溶融圧力と温度。アダプターのレイアウト。そして現在のプロセス限界。
- インターフェースを制御します。フランジ、レジスター、ボルトサークル、シール面、メルト注入口、中心の高さ、センサーポート、およびサポートの図面を取り付けます。
- 電気的な詳細を指定します。ヒーターの電圧と周波数、熱電対のタイプ、コネクター規格、コントローラーの互換性、ケーブルの長さ、該当する場合は危険場所の要件をリストします。
- 下り線を表示します。キャリブレーターの寸法、真空タンク、冷却長さ、スプレーまたは浸漬の配置、引き取りタイプ、中心線、ダイ出口からの距離が含まれます。
- 切り替え範囲を選択します。交換部品セット、予備のヒーターとセンサー、シール、留め具、取り扱い工具、保管ラック、および希望するサイズ変更手順をリストします。
- ドキュメントを定義します。アセンブリおよび部品の図面、部品表、材料および熱処理の記録、寸法検査、電気リスト、操作説明書、およびスペア部品リストを要求します。
- 受け入れテストを書きます。樹脂の名前、配合、パイプサイズ、実行時間、出力、ライン速度、プロセス記録、寸法サンプリング、および合否基準を指定します。
- サポートを明確にする。設置ガイダンス、試運転の責任、オペレーターのトレーニング、遠隔支援、およびダイヘッドと完全なラインのパフォーマンスの境界について合意します。
交換に関する警告:磨耗したダイは元の寸法を維持できなくなる可能性があります。機械のインターフェースと良好に保持されたパイプを測定し、元の図面を見つけて、古いヘッドを交換する理由を説明します。摩耗した寸法をすべてコピーすると、同じ流れや位置合わせの問題が再現される可能性があります。
スクリューの構成も材料の使用量に適合する必要があります。南海屋を閲覧する単一ネジ, 平行二軸ネジそしてコニカルツインスクリューバレル問い合わせが可塑化セクション全体に及ぶ場合。アクセサリおよび接続されたツールについては、押出成形スペアパーツ範囲.
販売予定の製造条件でヘッドを受け入れる
寸法検査により、製造されたコンポーネントが図面と一致していることが証明されます。特定の化合物がライン全体をどのように流れるかを証明するものではありません。サウンドの受け入れ計画には、コンポーネントの検証と生産の実行という 2 つの部分があります。
| 受け入れ段階 | 何を確認するか | 残しておくべき記録 |
|---|---|---|
| 書類審査 | 承認された図面改訂、部品表、変更部品マトリックス、ヒーターとセンサーのリスト、マニュアル、予備スコープ | 署名済み文書登録簿 |
| 部品検査 | 重要な境界面、同心特徴、シール面、ファスナー、ポート、材料、処理、および目に見える流れ表面の状態 | 注文時に指定された寸法および材質または処理の記録 |
| 組立チェック | フィット、方向、ヒーターの取り付け、センサーの挿入、中心移動、サポート、持ち上げ、アクセス | 写真付き組立チェックリスト |
| ヒートアップチェック | ゾーンの識別、コントローラーの応答、センサーの読み取り値、消費電流、熱安定性 | ゾーンマップと安定した測定値 |
| 生産の実行 | 合意された材質、パイプサイズ、出力、ライン速度、温度、溶融圧力、モーター負荷、真空および冷却条件 | 時間ベースのプロセスシートと保持されたサンプル |
| 配管検査 | 外径、複数の時計位置の壁、楕円度、長さあたりの質量、内外面、真直度、および必要な標準テスト | サンプルの位置と製造時間に関連付けられた検査レポート |
| 日常業務 | 始動、センタリング修正、通常の停止、安全な分解、または合意された 1 回のサイズ変更 | オペレーターのサインオフとオープンアイテムリスト |
実際的な場合は、購入者の通常の配合を使用してください。代替材料が必要な場合は、その違いを記録し、テストで証明される内容を限定します。 PE の実行が成功しても PVC 配合が検証されるわけではありません。また、厚肉の低速製品は薄肉の高速条件を証明するものではありません。
私たちの工場ビュー:私たちは、最大出力での短い表示よりも、追跡可能な測定による安定した実行を好みます。圧力は安定し、壁の測定値は制御可能な状態を維持し、ヒーターは異常なサイクルを起こしてはならず、冷却されたパイプは合意された検査に適合する必要があります。その結果、双方に有益なハンドオーバーポイントが与えられます。


よくある質問
パイプ押出ダイヘッドの見積りにはどのような情報が必要ですか?
ポリマーのグレードと配合、パイプ規格、完全なサイズと壁の範囲、目標出力とライン速度、押出機のタイプ、メルト入口とフランジの図面、ヒーターの電圧、センサーの要件、下流校正の詳細、優先変更部品、および受け入れ計画を送信します。現在の接続の写真や実測図も交換プロジェクトに役立ちます。
1 つのパイプ ダイヘッドで PVC、PE、PPR を実行できますか?
外部ボディの共有は、狭義のプロジェクトでは技術的には可能かもしれませんが、PVC、PE、および PPR は同じ流れ、熱、またはサイジング条件を作成しません。まず、完全な配合、出力、サイズ範囲、流路要件、および洗浄方法を比較します。別個のツールまたは別個のヘッドを使用する方が、より安全な生産の選択となります。
パイプダイスの直径は最終的なパイプの直径と同じですか?
通常はいいえ。ホットチューブはダイを出た後に変化します。これは、溶融物が膨張し、下降し、キャリブレーターに入り、冷却されるためです。必要なダイとマンドレルの寸法は、公称パイプ サイズから直接コピーするのではなく、材料、出力、ライン速度、真空サイジング、冷却システムを考慮して設計する必要があります。
ダイヘッドだけでパイプの肉厚と楕円度を保証できますか?
いいえ、ダイヘッドは環状の溶融物分布を確立しますが、最終的な肉厚と楕円度は溶融物の安定性、センタリング、温度バランス、キャリブレーターの状態、真空、冷却、引き取り調整、ライン速度にも依存します。受け入れには、完全な動作ラインをテストする必要があります。
南海屋の押出ダイヘッドの材質は何ですか?
南海屋の押出機ダイヘッド総合ページには、窒化処理を施した38CrMoAl、表面硬度HV950~HV1000が記載されています。専用のパイプ押出ダイヘッドは、表面が硬化された合金鋼として説明されています。承認された仕様の樹脂、添加剤、洗浄方法については、最終材料、熱処理、接液面の要件を確認する必要があります。
多くのサイズのインサートを備えた 1 つのダイヘッドを購入する必要がありますか、それとも複数の完全なヘッドを購入する必要がありますか?
サイズ範囲、出力、および洗浄ルーチンにより、過度の調整をせずに 1 つの本体で作業をカバーできる場合は、交換部品を使用します。製品の直径、ポリマー、出力、層構造、または切り替え周波数が大きく異なる場合、個別のヘッドが合理的です。工具の価格だけではなく、合計の切り替え時間と生産リスクを比較してください。
パイプ押出ダイヘッドはどのように受け入れられるべきですか?
図面、材質、処理、ヒーター、センサー、フランジ、流路のチェックから始まります。次に、合意された生産材料を指定されたパイプ サイズ、出力、ライン速度で実行します。温度、溶融圧力、周囲の壁の測定値、外径、楕円率、表面状態、長さあたりの質量、および対象となるパイプ規格で要求されるあらゆるテストを記録します。
押出パイプの壁の片側が厚くなる原因は何ですか?
考えられる原因としては、ダイまたはマンドレルのセンタリングのミス、周囲温度の不均衡、不均一なメルトフロー、流路内の堆積物または損傷、不安定な押出機の出力、キャリブレーターのミスアライメント、不均一な真空または冷却、および引き取りのミスアライメントなどが挙げられます。下流の問題を隠すためにセンタリングボルトを使用する前に、傾向を確認してください。
南海屋の現在の製品、機器、サービス情報から作成された技術コンテンツであり、ISO パイプ規格の公式ページのみでサポートされています。最終的な金型の形状、材料、処理、寸法、および合格基準は、承認されたプロジェクト仕様によって定義されます。