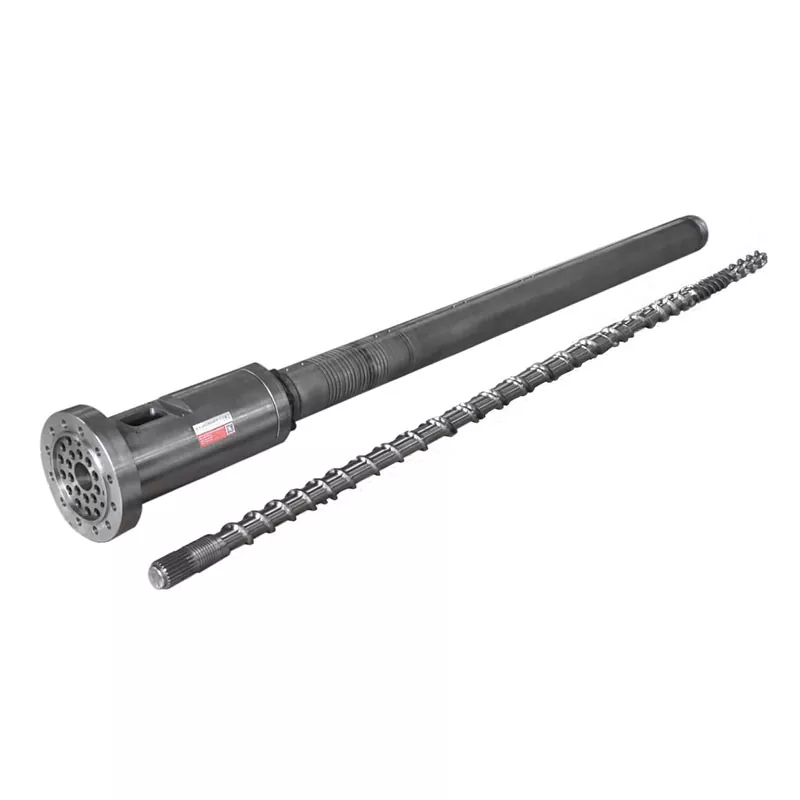
WPC金型は商品写真や外形寸法からは選択できません。工具は、木材とプラスチックの配合、プロファイルセクション、出力、押出機の排出、校正方法、冷却ライン、および完成したボードまたはプロファイルに使用される性能テストに適合する必要があります。


簡単な回答
を購入するにはWPC押出金型、公差付きの最終断面、完全なポリマーと木材フィラーの配合、材料の準備方法、目標生産量とライン速度、押出機のインターフェース、下流の冷却レイアウト、完成品の受け入れ計画を送信します。目に見える表面、重要な壁、内部リブ、キャビティ、半径、およびエンボスまたはサンディングの許容範囲を図面にマークします。
ドライ寸法レポートのみからのツールを受け入れないでください。合意された配合を目的のラインに流し、プロファイルを冷却してから、寸法、壁とリブの厚さ、真直度、ねじれ、表面状態、および長さあたりの質量を測定します。製品の性能テストは、引き続き最終製品メーカーの責任となります。
孤立した鋼塊ではなく、成形システムを購入する
WPC 溶融物が押出機から出るときに、押出金型によって高温のプロファイルが作成されます。そのプロファイルはまだ柔らかく、形を変えることができます。キャリブレーター、冷却セクション、サポート、運搬、切断装置がそれを保持し、安定させます。ベンチ上では正しく見えるダイでも、下流の部品がそれに一致しない場合、不安定なプロファイルが生成される可能性があります。
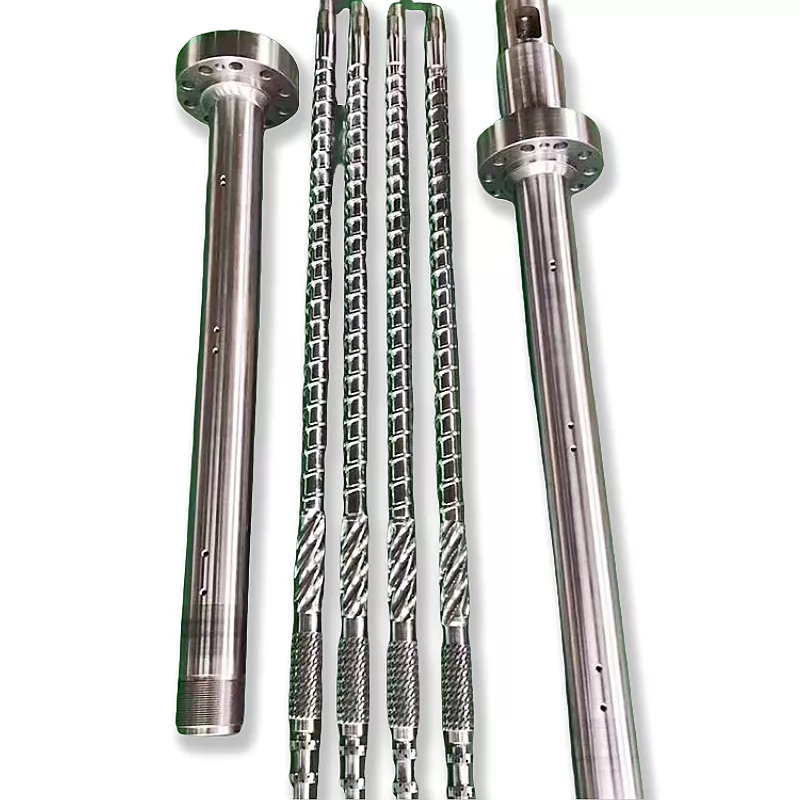
Nanhaiya の WPC 金型シリーズは、硬化および研磨された表面を備えたスチール製ボディを使用しています。金型は CNC 加工および熱処理されており、オプションの冷却チャネルも利用できます。製品範囲は、PE または PP と木材フィラーで作られたデッキ、フェンス、パネル、屋外用家具コンポーネントを含むシート、ボード、プロファイルをカバーします。
| 購入アイテム | その仕事 | 引用文に記載しなければならない内容 |
|---|---|---|
| アダプターとインレット | 押出機の排出口をプロファイル流路に接続します | フランジ、ボルト パターン、レジスタ、シール、メルト インレット、中心高さ、ヒーターおよびセンサーの詳細 |
| 押出ダイス | 溶融物を分配し、ホットプロファイルセクションを形成します | 本体およびインサートの図面、材質、処理、加熱ゾーン、流動面仕上げおよび調整ポイント |
| キャリブレーターまたはサイジングツール | 早期冷却時に重要な表面と寸法をサポート | セクションの数、接触面、真空または水の接続、調整と取り付け |
| 冷却工具 | プロファイルがサポートされている間に熱を除去します。 | 冷却チャネル、水の要件、タンクまたはプレートのレイアウト、接続サイズ |
| パーツの変更 | 計画された製品バリエーションを許可したり、日常的に使用されるアイテムを置き換えたりすることができます | 図面番号、互換性マトリックス、予備数量および変更手順 |
| 取り扱いとサポート | ツールを配置し、押出機の接続を保護します | 部品の重量、リフティングポイント、スタンド、レール、中心線の調整および保管用治具 |
| ドキュメント | 制御装置の製造、設置、操作、将来の交換 | 承認された図面、部品表、検査記録、マニュアルおよびスペアパーツリスト |
私たちの工場ビュー:「WPC 金型 1 セット」という表現は、価格を比較するには曖昧すぎます。サプライヤーによっては、加熱されたダイ本体のみを見積もる場合があります。別のものには、アダプター、いくつかのキャリブレーター、冷却プレート、サポート、予備ヒーター、および試運転ガイダンスが含まれる場合があります。合計を比較する前に、購入者に品目範囲を比較するよう依頼します。



最終的なプロファイル図面が出発点となります
カタログ写真には製品ファミリーが表示されますが、ツールを制御する情報は隠されています。寸法と公差を含む断面図が必要です。図面では、クリップ、ファスナー、フレーム、またはその他のプロファイルと嵌合する表面も特定する必要があります。これらの機能は装飾面よりも厳密に制御する必要があることが多いためです。
中空プロファイルの場合は、すべての壁とウェブの寸法を指定します。内部の空洞を芸術的なパターンとして残さないでください。それらの形状は、材料の分布、冷却、剛性、プロファイルの重量、および引き上げ時のセクションの動作に影響を与えます。
- 全体の幅、高さ、プロファイルの向き
- すべての外面の壁の厚さ
- 内部ウェブの厚さと位置
- キャビティのサイズ、数量、形状
- コーナー半径と内部半径
- 溝、タング、クリップ、ファスナーゾーン
- 重要な公差と検査基準
- 許容される反り、ねじれ、真直度
- 単位長さあたりのターゲット質量
- 目に見える面と表面欠陥の限界
- エンボス加工、サンディングまたはブラッシング代
- カット長と下流カット方法
- 中実、中空、キャップ付きまたは共押出構造
- 承認されたマスターサンプルと改訂日
冷間仕上げプロファイルのコピーとしてダイ開口部を加工しないでください。高温 WPC セクションは、ダイスウェル、ドローダウン、キャリブレーション、冷却によって変化する可能性があります。工具補正は、実際のフォーミュラ、出力、下流システムに基づいて開発する必要があります。
私たちの工場ビュー:きれいな 3D レンダリングは販売には役立ちますが、製造ドキュメントとしては不十分です。どの表面が別の部品と組み合わされるのか、どの壁が強度を制御するのか、顧客が見る面はどこか、工場がバリエーションを許容できるのはどこなのかを尋ねます。この優先順位マップは、すべての行に同じ厳しい許容値を設定するよりも役立ちます。


WPC は単一の原材料ではなく、一連のフォーミュラです
工具メーカーには WPC という文字以上のものが必要です。ポリマーは、PE、PP、またはPVCであってもよい。木材の成分は、種類、粒子の形状、サイズ分布、水分の状態が異なる場合があります。配合物には、鉱物充填剤、潤滑剤、カップリング剤、顔料、安定剤、発泡剤、またはリサイクル材料が含まれる場合もあります。
南海屋の WPC 金型ページでは、ターゲット材料として木質フィラーを含む PE および PP が特定されています。その製品と応用範囲は、PVC 発泡ボードや特殊な PE 木材プラスチック加工もカバーしています。正確な製造配合を指定して、金型に入る材料に合わせて金型を設計します。
| 数式入力 | 工具サプライヤーがそれを必要とする理由 | 何を送信するか |
|---|---|---|
| マトリックスポリマー | 溶融挙動、温度ウィンドウ、ドローダウンおよび冷却応答を変更します。 | 正確な樹脂グレード、サプライヤーのデータシート、パーセンテージ |
| 木材成分 | 飼料の挙動、流動抵抗、水分負荷、表面の外観に影響を与える | 木材の種類、小麦粉または繊維、粒子の範囲、かさ密度、水分の状態および割合 |
| ミネラルフィラー | 粘度、重量、摩耗、表面を変化させます | 材料名、粒子データ、処理および割合 |
| 潤滑剤および加工助剤 | 型の離型、圧力、表面および下流処理に影響を与える | 製品名、添加割合、混合順序 |
| カップリング剤と安定剤 | 化合物と最終製品の性能を変える | グレードとパーセンテージ、および処理制限 |
| 顔料またはキャップ層 | 可視表面、熱応答、共押出レイアウトに影響を与える | カラーシステム、層厚ターゲット、共押出機の位置および流量比 |
| リサイクルされたコンテンツ | 粘度、汚染、水分の変動を加える可能性がある | 原料、準備、最大パーセンテージおよびロット変動 |
| 発泡システム | 密度発現、圧力、寸法回復を変更します。 | 完全な配合、目標密度、処理ウィンドウ |
米国農務省森林製品研究所は、WPC の水分は加工前、別の配合ステップ中、またはインライン押出プロセスで除去される可能性があると説明しています。また、その技術章では、WPC 製造業者が単一スクリューによるプレコンパウンドペレット、ワンステップ二軸スクリュー配合とプロファイリング、タンデムシステムなど、さまざまな装置ルートを使用していることにも言及しています。金型は、その溶融物を供給するルートに適合する必要があります。
参照式ルール:承認された配合と調製方法を 1 つを工具契約に記載します。将来の変更は可能ですが、圧力、表面、寸法、または出力が変化する場合、チームはベースラインを必要とします。
湿気については、RFQ に独自の項目を記載する必要があります。気泡、ピンホール、および金型の不安定な表面は、保管、乾燥、混合、供給、または排気の際に発生する可能性があります。研磨された流れ面では、コンパウンド内に残った水を除去することはできません。
WPC 溶融物の製造方法に金型を適合させる
一軸プロファイラーを通過する事前配合された WPC ペレットは、1 つの二軸プロセスで混合および成形されるドライブレンドとは異なる方法で金型に到達します。出力には、圧力安定性、温度分布、スクリーン制限に対する感度が異なる場合があります。金型サプライヤーにプロファイルだけでなく、押出機とアダプターのレビューを依頼してください。
| 生産ルート | 一般的な購入の焦点 | 金型入口で必要な情報 |
|---|---|---|
| プレコンパウンドペレットとシングルスクリュープロファイリング | 安定搬送、溶解、圧力発生、プロファイル形成 | ペレットグレード、水分、スクリュー径、出力、溶融温度、圧力範囲、ろ過 |
| ワンステップの二軸スクリュー配合とプロファイリング | 供給、混合、水分除去、成形を 1 つの連続したルートで行う | 完全な配合、フィーダー計画、通気、スクリュー構成、吐出圧力、温度、および速度の変化 |
| タンデム押出 | 調合または乾燥作業を最終圧力およびプロファイリング作業から分離する | 搬送方法、2台目の押出機データ、溶融条件、制御ロジック、アップセット処理 |
| 共押出されたキャップまたは機能層 | プロファイル周囲の安定した層分布と接着力 | コアとキャップの配合、流量比、入口の向き、個々の圧力、層厚の許容範囲 |
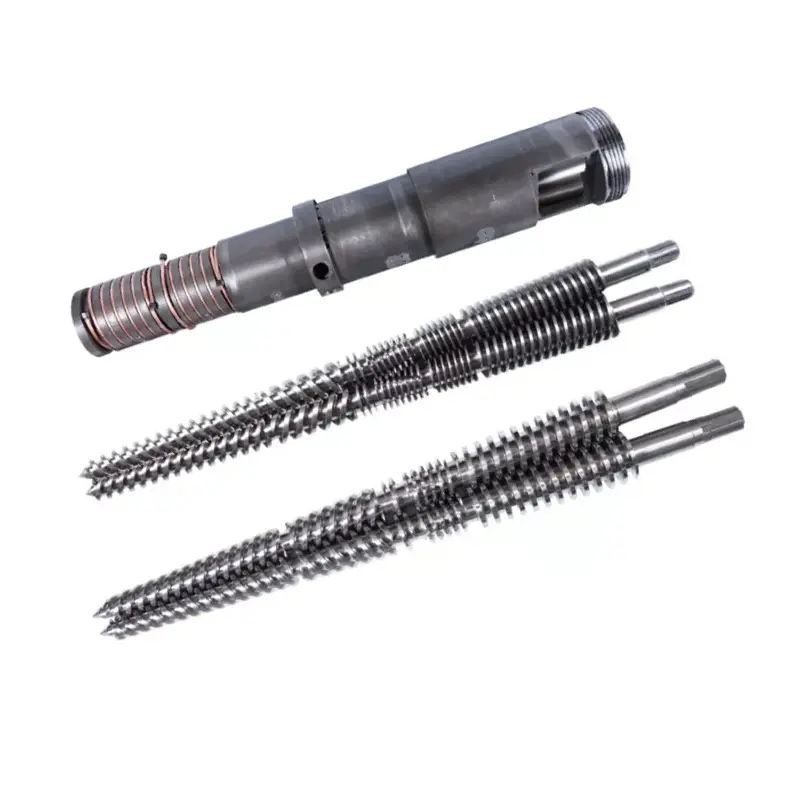
南海屋用品単一ネジ, 平行二軸ネジ, コニカルツインスクリューバレルそしてプラスチック押出機。加工内容に応じて可塑化セクションを選択してください。次に、そのセクションが維持できる溶融状態を中心に金型を設計します。
研磨材や鉱物を配合した配合の場合は、金型の制限を増やす前に、スクリューとバレルの摩耗パッケージを確認してください。南海屋の既存ガイドでは、WPC 押出用スクリューバレル: 木材とプラスチックの摩耗を防ぐ方法では、この記事でのプロファイル ツールの決定事項と重複することなく、通気、温度、表面の選択について説明します。
私たちの工場ビュー:新しい金型によって圧力が上昇すると、すぐに金型のせいになることがよくあります。制限が間違っている場合もあります。場合によっては、スクリューが均一で完全に準備された溶融物を要求された速度で供給できない場合があります。変更前後の圧力を比較し、スクリーンや材料の状態を確認し、真の正味出力を確認してから流路を再度切断します。

プロファイルの流れは一緒にダイ出口に到着する必要があります
WPC プロファイルには、1 つのセクションに厚い外壁、薄い内部ウェブ、深い溝、小さなコーナーが含まれる場合があります。各経路の流れの抵抗は異なります。溶融物が 1 つの領域に到達するのが速すぎ、別の領域に到達するのが遅すぎると、プロファイルが引っ張られたり、ねじれたり、裂けたり、密度や表面が不均一になったりする可能性があります。
ツーリングの設計では、移行形状と局所的な流れ抵抗を使用してセクションのバランスをとります。目標は、すべての内部ポイントで同じ速度ではありません。ターゲットは、キャリブレータが過剰な補正を行わずにサポートできる出口での安定したプロファイルです。
外壁
可視面には安定した供給とダイリップの適切な表面が必要です。また、厚い部分はより多くの熱をキャリブレーターに運び、薄い部分よりも冷却が遅くなる可能性があります。
内部ウェブ
薄いリブは不完全な充填や破れが発生しやすいです。それらの供給経路、接合部、および下流サポートは、ツーリングおよび受け入れ図面に表示される必要があります。
溝と角
小さな特徴により、ローカル フローが増幅され、問題が解決される可能性があります。重要でない表面を改善するのではなく、工具修正によってフィット感が保護されるように、機能エッジにマークを付けます。



私たちの工場ビュー:型の修正には明確な理由があるはずです。プロファイルが重い、薄い、速い、遅い、または歪んでいる場所をマークし、制御されたステップで責任のある流れ領域を変更します。プロファイルが「間違っている」ためにダイリップを研磨すると、ある欠陥が別の欠陥と引き換えになり、次のセットに必要な記録が失われる可能性があります。
キャリブレーションと冷却によりコールドプロファイルが決定されます
押出ダイはホットセクションを形成します。キャリブレーターは、材料から熱が逃げる間に重要な表面を確立してサポートします。冷却はプレート、タンク、またはスプレーセクションを通して継続され、制御された張力の下で引き抜きによってプロファイルが移動します。これらのコンポーネントは中心線と速度基準を共有する必要があります。
Nanhaiya は、WPC 金型にオプションの冷却チャネルを提供しています。各回路の目的、入口と出口のサイズ、水質要件、動作温度、利用可能な流量を指定します。工場では、スケールや破片が溜まる可能性のある洗浄チャンネルへのアクセスも計画する必要があります。
| ダウンストリーム入力 | プロフィールへの影響 | 提供する購入者データ |
|---|---|---|
| 校正者の連絡先とサポート | セクションが冷却されるときに、選択した外面、溝、エッジ、またはキャビティを保持します | 校正器の図面、長さ、段数、真空方式と調整範囲 |
| 冷却水の状態 | 熱除去率と寸法安定性が変化します | 供給温度範囲、流量、圧力、水質、再循環システム |
| ダイからキャリブレータまでの距離 | サイズ変更の前に、サポートされていないホット プロファイルの動作を変更します。 | ラインレイアウト、調整範囲、始動アクセス |
| ホールオフタイプとアライメント | ライン速度を設定し、プロファイルを不均一に引っ張ることができます | ベルトまたはトラックのレイアウト、速度範囲、接地長および中心高さ |
| カットとスタッキング | 一次冷却後に動きを明らかにしたり生み出したりできる | カット長、鋸またはカッターの種類、サポートテーブル、および積み重ね方法 |
金型出口での冷間寸法を約束しないでください。冷却後に各寸法をいつ、どこで測定するかについて合意します。承認サンプルと生産管理には、同じコンディショニングと測定方法を使用します。
USDA Forest Products Laboratory の異形押出研究では、溶融 WPC がダイを通して成形され、その後サイジング ダイ、水スプレー タンク、プーラーを使用するプロセスが説明されています。この順序は、金型を 1 つのアイテムとして購入した場合でも、成形結果はライン全体に属するということを思い出させるのに役立ちます。
金型の構造、処理、検査を指定する
Nanhaiya は鋼から WPC 金型を製造しており、作業領域用に硬化および研磨された表面を備えた高強度合金鋼について説明しています。各金型は CNC 加工され、熱処理され、研磨されます。最終的な合意では、これらの一般的な製品属性をコンポーネント レベルの要件に変える必要があります。
- 主成分ごとの材質グレード
- 熱処理および硬化範囲
- 仕上げ硬さの要件と試験場所
- 流れ面仕上げ要件
- 重要な寸法と公差
- レジスター、ダボ、およびアセンブリのリファレンス
- ヒーターの量、電力、電圧、コネクター
- 熱電対のタイプ、位置、ケーブルの詳細
- 圧力および溶融温度ポート
- 冷却管の描画と圧力テスト
- ファスナーの材質、グレード、予備数量
- 交換可能なインサートと摩耗部品の定義
- 防錆、梱包、保管方法
- 材料、処理、寸法の記録
あらゆる場所で可能な限り硬い表面を要求しないでください。ダイ本体、インサート、ファスナー、アダプター、サポートにはそれぞれ異なる役割があります。仕様では、表面状態、下地強度、修復方法、腐食への曝露と予想される木材および鉱物含有量を組み合わせる必要があります。


サプライヤー資格には南海屋の資格が含まれる場合があります生産設備, 証明書情報そして導入とメンテナンスのサポート。一般的なカタログの記載に頼るのではなく、注文書に必要な書類とサポートを記載します。
欠陥パターンを使用して、責任のあるゾーンを見つけます
WPC プロファイルの欠陥は、原材料、ミキサー、フィーダー、スクリューとバレル、金型、キャリブレーター、冷却セクション、または搬出で始まる可能性があります。断面上の欠陥の位置とその経時変化は有用な手がかりとなります。温度、速度、工具を変更する前にそれらを一緒に記録してください。
| 観察された欠陥 | モールドチェック | その他のラインチェック | 調達レッスン |
|---|---|---|---|
| プロファイルは反復可能な 1 つの方向にねじれます | 流量バランス、壁補正、ダイアライメント、排出条件 | キャリブレーターの位置、冷却バランス、および引き抜き調整 | 測定した合格品を完全冷却後ねじり加工する |
| 片方の壁またはリブが薄い | 局所的な制限、挿入位置、堆積物、摩耗または損傷した流れ表面 | 配合の一貫性、水分、スクリーンの状態、出力の安定性 | 図面上のすべての重要な壁とリブにマークを付けます |
| 内部ウェブの中断 | Web フィード パス、ジャンクションの設計、および出口のサポート | 水分、汚染、溶融物の準備、速度、支持されていない距離 | 走行テストに断面切断検査を含める |
| 粗いまたは破れた表面 | ダイリップの仕上げ、堆積物、温度、局所的な流れ | 配合、潤滑剤バランス、水分、分散、ライン速度 | 指定された式に基づいて物理的表面サンプルを承認する |
| 気泡やピンホール | ホールドアップゾーンと局所的な過熱 | 木材の水分、乾燥、供給、通気、揮発性物質の除去 | 湿気の準備と通気のパフォーマンスをテスト計画に記録します |
| 茶色または黒色の跡 | デッドゾーン、堆積物、過度の局所温度、および洗浄による損傷 | バレルの堆積物、熱履歴、停止方法、および汚染された飼料 | 起動、シャットダウン、クリーニング手順の文書化を依頼する |
| 実行中に寸法が変動する | 熱による動き、調整の緩み、磨耗、冷却管の状態 | 出力、温度、圧力、真空、水、引き取り速度 | 初期の 1 回のサンプルではなく、安定した実行を通じて時間指定されたサンプリングを使用する |
| 高圧・低出力 | 流れの制限、経路の遮断、不適切な遷移、またはダイ温度の低下 | スクリーンの詰まり、ネジの摩耗、送り制限、材料の粘度 | 圧力の位置と使用可能な操作ウィンドウを定義する |
実用的な診断方法:押出物と最終プロファイルに上下左右にマークを付けます。キャリブレーターを通じて同じ方向を記録します。ラインコンポーネントの後で欠陥が回転または変化する場合、金型を調整するための一般的な指示よりも調査の開始点が適切です。
私たちの工場ビュー:欠陥が単に「表面が悪い」とだけ説明されている場合は注意が必要です。私たちは、それがどこに現れるか、それが連続的であるかどうか、始動後いつ始まるか、どのフォーミュラロットが実行されているか、そして圧力はどうなるかを尋ねます。方向性と保持されたセクションを含む詳細な写真は、多くの場合、長いメッセージよりも多くの時間を節約します。

WPC 押出金型の RFQ チェックリスト
完全な RFQ により見積もりが比較可能になり、エンジニアリング チームに明確な参照条件が与えられます。製品図面、フォーミュラ、ライン レイアウト、および受入文書全体で 1 つのリビジョン番号を使用します。
- 完成品を識別します。デッキ、フェンス、ドアフレーム、天井、パネル、トリム、またはその他のプロファイルを状態にします。アプリケーションと、どの表面が表示または機能するかを説明します。
- 制御された断面を取り付けます。寸法、壁、リブ、キャビティ、半径、データム、公差、真直度、ねじれ、長さあたりの目標質量が含まれます。
- 完全な式を入力してください。ポリマーグレード、木材の種類と含有量、鉱物フィラー、潤滑剤、カップリング剤、安定剤、顔料、リサイクル含有量、発泡層システムまたはキャップ層システムをリストします。
- 材料の準備について説明します。乾燥、混合、配合、ペレット化、保管、嵩密度、水分管理に関する情報を提供します。
- 押し出しルートを定義します。シングルスクリュー、パラレルツイン、コニカルツイン、またはタンデムを指定します。ネジの直径。出力;回線速度。濾過;常圧;そして温度ウィンドウ。
- メカニカルインターフェースを制御します。フランジ、レジスター、ボルトサークル、メルトインレット、シール面、センターハイト、サポート、リフティング、およびスペースエンベロープを取り付けます。
- 電気および公共事業のデータをリストします。電圧、周波数、ヒーター制御、熱電対の種類、ケーブル規格、冷却水の温度、流量、圧力、品質を指定します。
- 下流のレイアウトを表示します。校正器セクション、真空または水接続、冷却タンク、サポート テーブル、運搬、エンボス ユニット、カッター、および利用可能な調整が含まれます。
- 表面の作業を定義します。製品のラインが滑らかに残るか、エンボス加工が施されるか、サンディングまたはブラシ仕上げが施されるか、および二次プロセスで除去される材料の量を述べます。
- 提供されているすべてのコンポーネントをリストします。個別のアダプター、ダイ本体、インサート、キャリブレーター、冷却プレート、ヒーター、センサー、シール、ファスナー、スタンド、ツール、スペア。
- 技術ファイルをリクエストしてください。図面、部品表、材料および処理の記録、検査報告書、電気リスト、冷却図、マニュアルおよびスペアパーツのリストが含まれます。
- 受け入れテストを書きます。式、プロファイル、出力、速度、実行時間、プロセス記録、サンプリング頻度、寸法制限、表面サンプルおよび完成品のテストに名前を付けます。
交換に関する警告:摩耗した金型を新しいセットの唯一の定義として使用しないでください。元の図面、機械インターフェースの測定値、良好に保持されたプロファイル、および交換の理由を組み合わせます。摩耗したフロー フィーチャをコピーすると、古い欠陥を再現できます。
PVC または WPC ボード ラインについては、PVCボードコニカルツインスクリューバレルツールパッケージを使用します。高出力または複合作業の場合は、共回転平行二軸スクリューバレルそしてより広範なパラレルツインスクリューレンジ。これらのリンクは機器の選択をサポートします。最終的な選択は依然として配合とプロセス ルートに依存します。
制御された生産実行で金型を受け入れます
部品検査から始まり、成形結果をライン上で証明します。ポリマー、木材含有量、水分条件、または潤滑剤システムが異なると、圧力、表面回復率、および寸法回復率が変化する可能性があるため、合意された WPC 配合は重要です。
| 受け入れ段階 | 何を確認するか | 保存する記録 |
|---|---|---|
| 書類審査 | 図面の改訂、コンポーネントリスト、材料および処理範囲、ヒーター、センサー、冷却回路、予備品およびマニュアル | 署名済み文書登録簿 |
| ベンチ検査 | 重要なインターフェース、レジスター、開口部、インサート、シール面、ファスナー、流れ面、および組み立て方向 | 部品番号に関連付けられた寸法および視覚的なレポート |
| インストール | 中心の高さ、フランジの取り付け、サポート、昇降アクセス、ヒーターの配線、センサー、水の接続および校正器への位置合わせ | 取り付けチェックリストと写真 |
| ヒートアップ | ゾーンの識別、コントローラーの応答、センサーの読み取り値、消費電流、漏れおよび冷却チャネルの状態 | ゾーンマップと安定した測定値 |
| 生産の実行 | 承認された配合、供給準備、出力、ライン速度、温度、圧力、モーター負荷、冷却および搬出条件 | 時間ベースのプロセスシートと保持された原材料サンプル |
| 輪郭検査 | 外形寸法、壁とリブの断面、真直度、ねじれ、表面、色、長さあたりの質量、相手部品とのはめあい | カット位置と生産時間に関連した測定 |
| 変化と回復 | 合意された調整、通常の停止と再起動、または毎日の生産に重要な場合の 1 つのサイズまたは色の変更 | オペレーターのサインオフと残りのアクションのリスト |
完成品には、プロファイル寸法をはるかに超えるテストが必要になる場合があります。ASTM D7031は、WPC 製品の機械的および物理的特性を評価するためのガイドであり、ユーザーは用途に応じて適切な試験を選択する必要があると記載されています。ASTM D7032-21WPC およびプラスチック木材のデッキボード、階段の踏み板、ガード、手すりの性能評価をカバーしています。
天然繊維強化複合デッキボードの場合、ISO 16616:2015テストメソッドを提供する一方で、ISO 19821:2017スパン定格に対応します。契約書を作成する前に、該当するエディション、国コード、製品の範囲を確認してください。金型は完成品の適合性を保証しません。
私たちの工場ビュー:最良のハンドオーバーは、安定したプロセスウィンドウと一連の追跡可能なサンプルです。私たちは、どのフォーミュラが実行されたか、ラインがどのくらいの速度で移動したか、圧力が安定した場所、冷却がどのように設定されたか、各サンプルがいつ切断されたかを知りたいと考えています。テーブルの上に見栄えの良いボードが 1 枚置かれているだけでは、そのラインが繰り返されるかどうかはわかりません。

よくある質問
WPC 押出金型の見積りにはどのような情報が必要ですか?
公差付きの最終プロファイル図面、完全な WPC 配合、材料準備方法、押出機とアダプターの詳細、目標生産量とライン速度、冷却と運搬レイアウト、表面要件、切り替え計画、利用可能なユーティリティ、および測定可能な受け入れテストを送信します。物理的な製品サンプルは役に立ちますが、管理された図面に代わるものではありません。
1 つの WPC 金型で PE、PP、PVC ベースの木材複合材料を成形できますか?
仕上がり形状が同じであれば材質の互換性はありません。 PE、PP、PVC ベースの WPC 配合物は、流量、温度範囲、潤滑、ドローダウン、冷却応答が異なる場合があります。私たちは、1 つのツーリング本体と個別のインサートが実用的かどうか、または専用ツーリングの方が安全かどうかを決定する前に、正確な配合と加工ルートをレビューします。
WPC 押出成形金型にはキャリブレーターが含まれていますか?
引用範囲は言う必要があります。押出ダイはホットメルトを成形し、キャリブレーター、冷却セクション、および引き取りは冷却時にプロファイルを保持して安定させます。ダイ、アダプター、キャリブレーター、冷却プレート、シール、ヒーター、センサー、交換部品を特定する品目のツーリング リストを請求してください。
型成形後に WPC プロファイルがねじれたり曲がったりするのはなぜですか?
ねじれや反りは、不均一なダイの流れ、不均衡な壁またはウェブ部分、不均等な冷却、キャリブレーターの位置合わせ、不安定な出力、不均一な温度、または位置ずれした引き取りによって発生する可能性があります。いくつかの変数を調整する前に、歪みの方向とタイミングを測定します。完全な成形および冷却システムをチェックする必要があります。
南海屋のWPC金型の材質は何ですか?
Nanhaiya の WPC 金型ページには鋼がリストされており、表面が硬化および研磨された高強度合金鋼について説明されています。各金型は CNC 加工および熱処理されており、オプションの冷却チャネルも備えています。承認された見積書には、プロジェクトの正確な等級、処理範囲、流れ面の仕上げおよび検査記録が特定されている必要があります。
中空 WPC デッキのプロファイルはどのように指定すればよいですか?
外形寸法、壁とリブの厚さ、キャビティの形状、半径、重要な公差、表示面、エンボスまたはサンディングの許容値、長さあたりの目標質量、および最終製品のテスト基準を含む完全な断面を提供します。どの寸法が機能しているかをマークして、工具メーカーがどこで調整が最も重要かを認識できるようにします。
金型は WPC デッキ規格への準拠を保証できますか?
いいえ、金型はプロファイルの形成を制御しますが、最終製品の性能は配合、配合、水分制御、押出条件、冷却、生産品質システムにも依存します。製造業者は、選択した ASTM、ISO、国家規格などの該当する要件に合わせて完成したデッキをテストする必要があります。
WPC 押出金型はどのように受け入れられるべきですか?
承認された図面、材料、処理、インターフェース、ヒーター、センサー、流れ面を検査し、最初に部品を交換します。次に、指定されたプロファイル、出力、ライン速度で合意された生産フォーミュラを実行します。プロセス条件を記録し、冷却されたプロファイルの寸法、壁とリブのセクション、真直度、ねじれ、表面、長さあたりの質量、および製品仕様で要求されるテストを測定します。
南海屋の現在の WPC 金型、スクリューバレル、設備、サービスのページから作成された技術コンテンツです。外部テクニカル サポートは、公式の USDA、ASTM、および ISO ソースに限定されます。最終的なツーリングの寸法、材料、処理、ライン範囲、および合格基準は、承認されたプロジェクト文書によって管理されます。