ニュース

コニカルツインスクリューバレル:仕様、用途、選択の完全ガイド


簡単な回答

円錐形ツイン スクリュー バレルは、2 つの円錐形スクリューが対応する円錐形バレル内で回転するテーパー付きのツインボア押出成形部品です。テーパー形状により、短い長さで強力な送りと高い圧縮が実現します。コニカルツインスクリューとバレルPVC パイプ、プロファイル、シート、WPC 押出成形品の標準的な選択肢です。

PVC または木とプラスチックのラインを稼働させる場合、コニカルツインスクリューバレルは、生産量、溶融品質、ランニングコストを最も直接的に決定する部品の 1 つです。間違ったサイズ、素材、またはクリアランスを選択すると、摩耗、スクラップ、ダウンタイムの代償を払うことになります。このガイドでは、コニカルスクリューバレルの仕組み、購入時に重要な仕様、スクリューバレルとの違いについて説明します。平行二軸スクリューバレル、およびその選択、設置、メンテナンス方法について、これらの部品を毎日機械加工する工場の視点から書かれています。

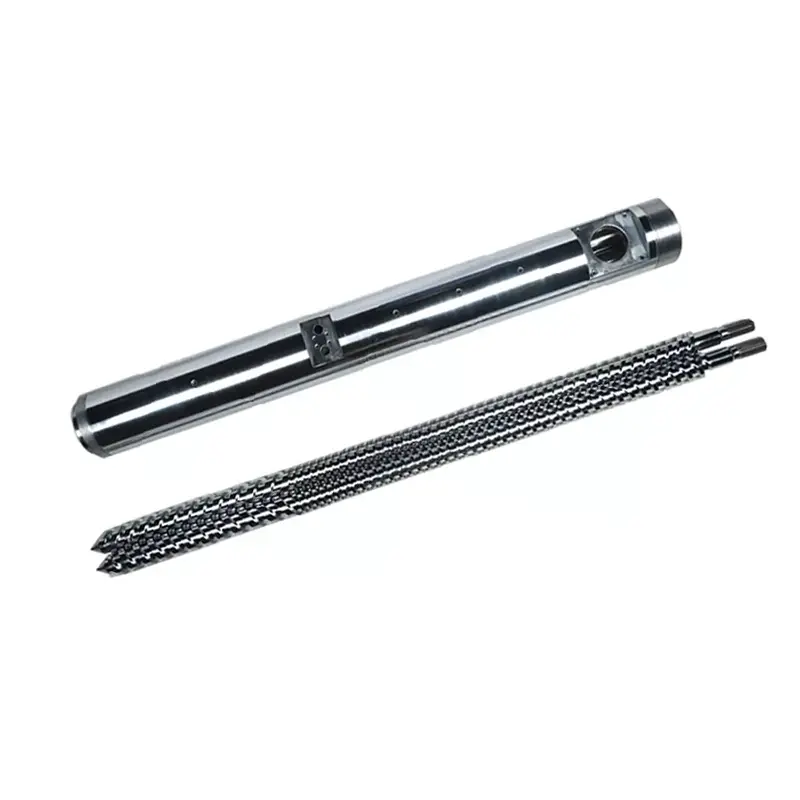
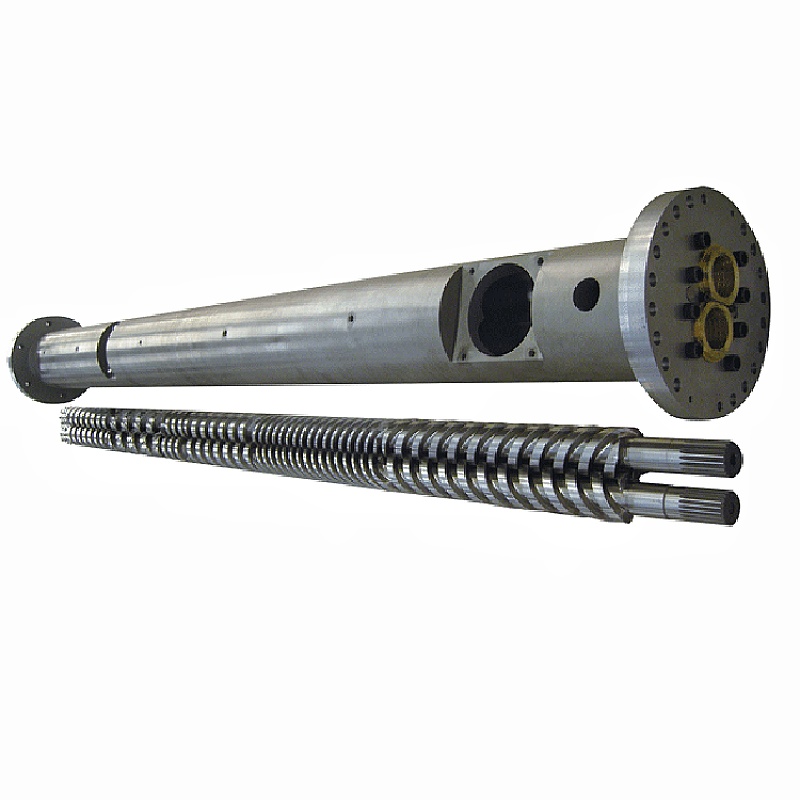
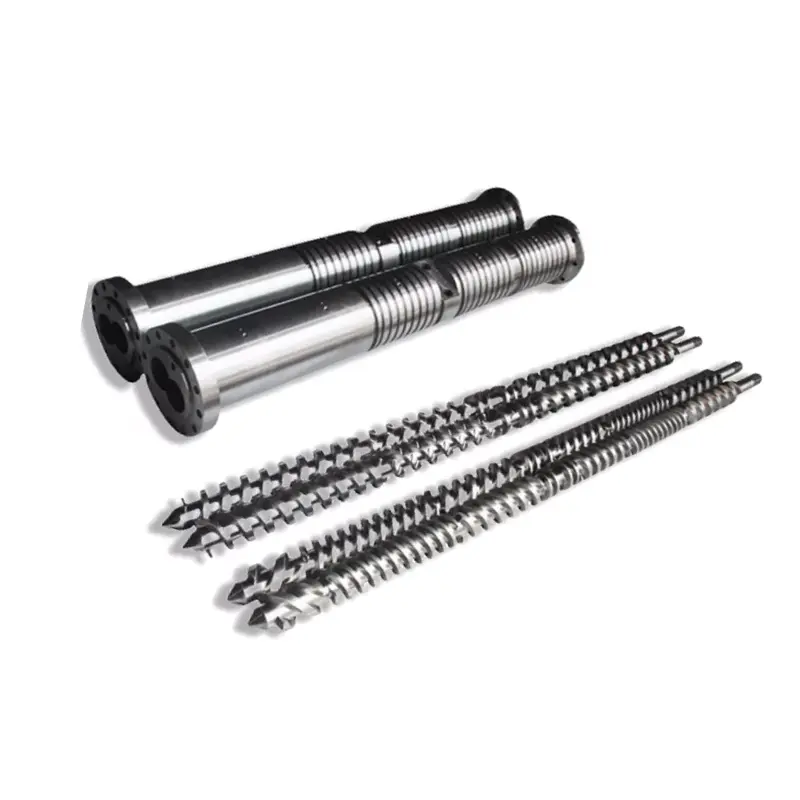
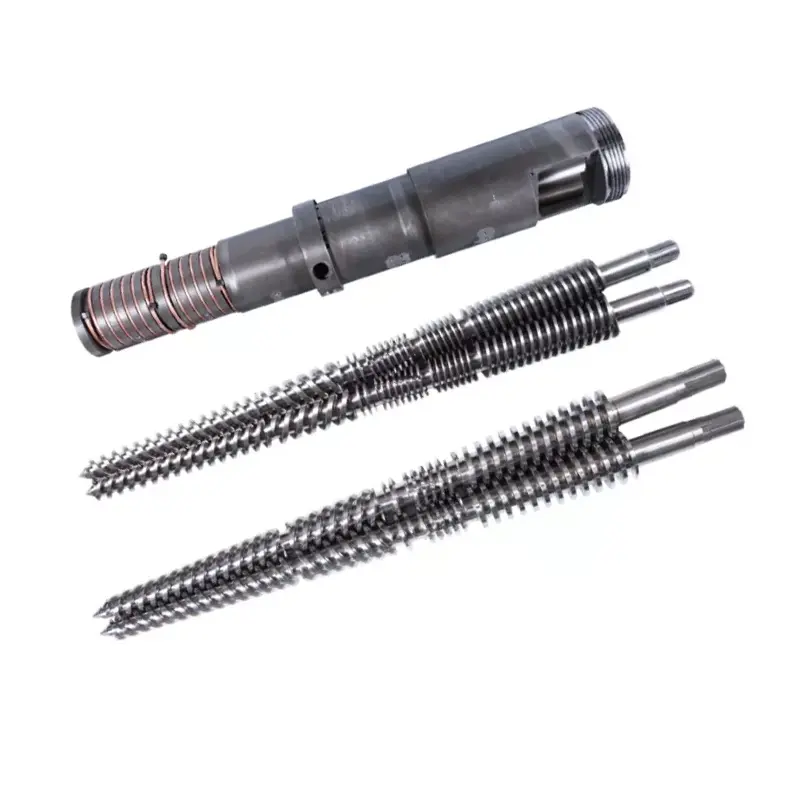
Conical twin screw barrel manufactured by Nanhaiya
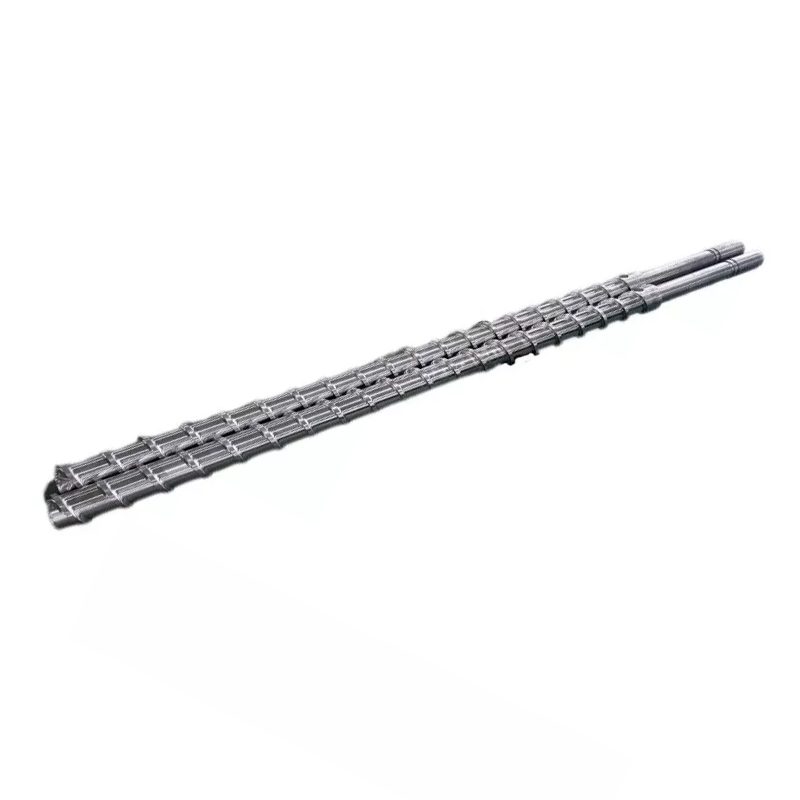
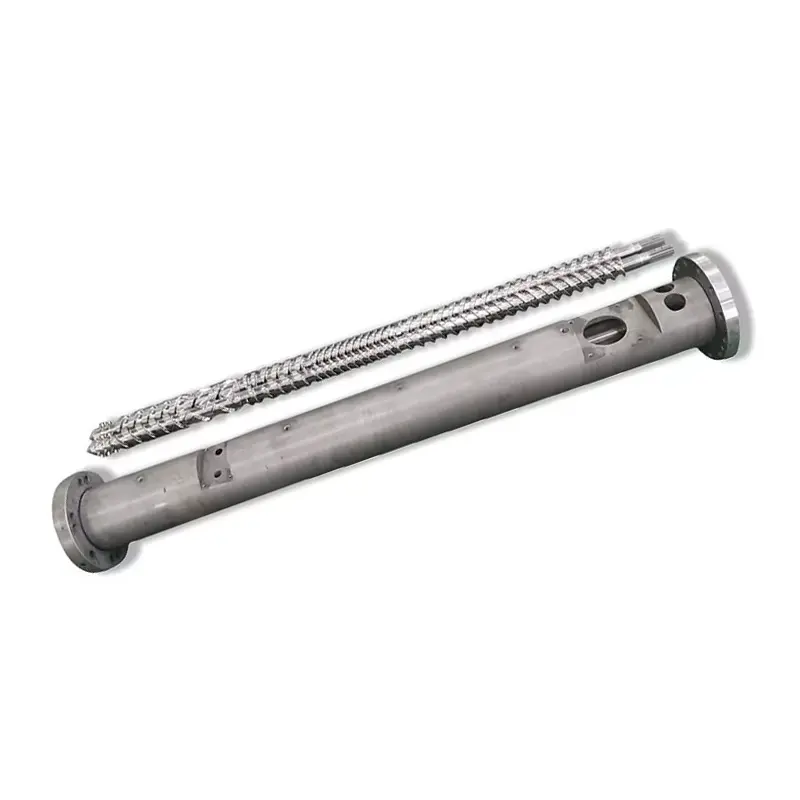
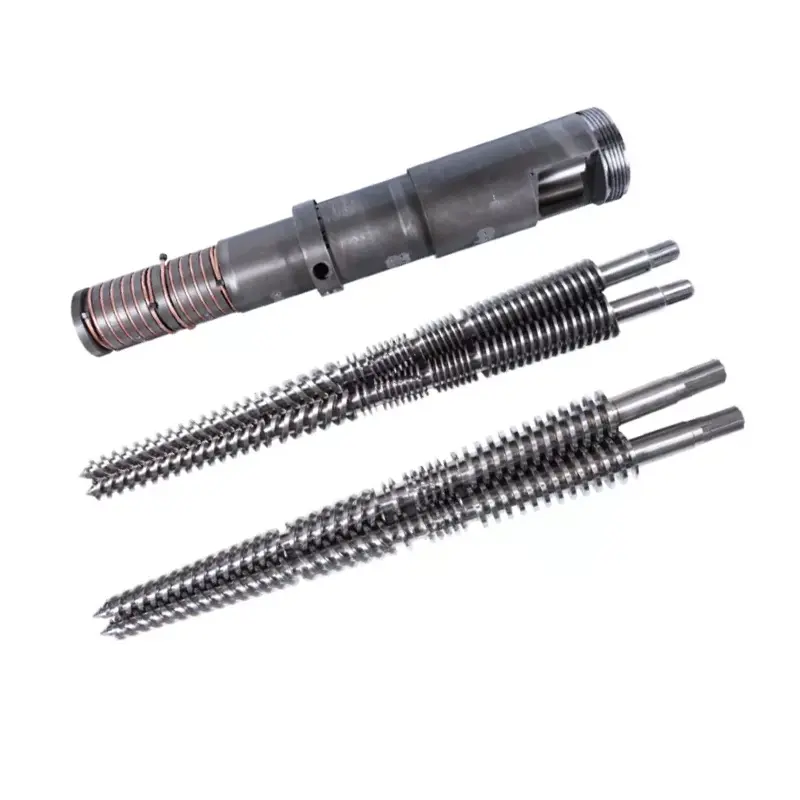
円錐形のツインスクリューとバレルのセット - テーパー状のボアにより、熱に弱い PVC に最適な短い長さの圧縮が可能です。

コニカルツインスクリューバレルの仕組み

でコニカル二軸押出機、2 本のネジがわずかな角度で並んでおり、フィード端では幅が広く、ダイ端では幅が狭くなります。バレルのボアもそれに合わせてテーパーになっています。原料が大径の供給ゾーンから小径の計量ゾーンに移動すると、噛み合うフライトが搬送して混合しながら、体積の縮小により原料が圧縮され、可塑化されます。 2 つのスクリューが逆回転し、完全に噛み合うため、円錐形のツイン スクリューとバレルは容積式ポンプのように機能し、低い穏やかなせん断で安定した出力を実現し、PVC などの熱に弱いポリマーを保護します。

このプロセスは次の 3 つの段階に分かれています。

  1. 供給と搬送— 大きなフィードエンド直径により大きな吸入量が得られるため、粉末ブレンドや低嵩密度材料 (PVC ドライブレンドなど) がブリッジすることなく確実に引き込まれます。
  2. 圧縮と可塑化— テーパーは長さに沿ってチャネルの体積を減らし、材料を圧縮し、空気を追い出し、熱と機械的作用の組み合わせによって材料を溶かします。
  3. 計量と排出— 狭い計量ゾーンが安定した圧力を構築し、制御された速度で均一で均質な溶融物をダイに押し出します。

バレルはネジを収容するだけではありません。各ステージを適切な温度に保つヒーターと冷却ゾーンを搭載しています。 Nanhaiya バレルは、マルチゾーンの加熱および冷却設計 (通常は供給ゾーン、圧縮ゾーン、均質化ゾーン) を採用しており、オプションで真空ベントを使用して、溶融物から水分と揮発分を取り除きます。これは、充填された吸湿性コンパウンドにとって重要です。

購入前に確認すべき主な仕様

2 つの円錐形のバレルは同じに見えても、動作が大きく異なる場合があります。これらは、フィット感、出力、摩耗寿命を決定する仕様であり、見積書で確認する必要がある数値です。

スペック項目 それが何を意味するか なぜそれが重要なのか
直径比 フィードエンド/ダイエンドの直径、例: 45/90、50/105、55/110、65/132、80/156、92/188 mm マシンクラスと出力バンドを設定します - 押出機モデルと正確に一致する必要があります
L/D比 有効加工長さと直径の関係 有効長が長い = 完全な溶融と脱ガスのための滞留時間が長い
材質グレード 38CrMoAlA窒化鋼、W6Mo5Cr4V2、HIP粉末鋼、またはバイメタル 充填剤/PVC コンパウンドに対する摩耗寿命と耐食性を直接向上させます。
表面処理と硬度 窒化、クロムメッキ、バイメタル合金またはタングステンカーバイドスプレー 南海屋はタングステン添加合金層を溶射し、62HRCバレル内と通常の 58 HRC の比較
合金層の深さ 耐摩耗性内層の厚さ Nanhaiya のバイメタル層は 2.5 ~ 3 mm です。層が深いほど、使用可能なサービス期間が長くなります。
スクリュー/バレルのクリアランス フライト先端とボア壁の間の隙間 大きすぎる = 圧力損失が発生し、出力が低下します。タイトで正確なギャップにより効率が高く維持されます
公差・真直度 完成品の加工精度 Nanhaiya はコニカル ツイン バレルを ±0.0005 mm に保ち、一貫した再現可能なフィット感を実現します
出力能力(kg/h) サイズに対する定格スループット 最終的な購入者数 — 回線速度と製品に合わせて決定します
業界の一般的な注意事項:45/90 や 65/132 (フィード/ダイの直径 (mm)) などのコニカル サイズ指定は、SJZ タイプのコニカル マシン全体で共通であるため、このように指定されたバレルは多くの場合、既存の押出機に適合します。ご注文前に必ず図面やサンプルと照らし合わせてご確認ください。標準サイズはこちらでご覧いただけますコニカルツインスクリューバレルページ。

コニカルツインスクリューバレルとパラレルツインスクリューバレル

購入者が尋ねる最も一般的な質問は、円錐形または円錐形が必要かどうかです。平行二軸スクリューバレル。どちらも二軸で、どちらも噛み合っていますが、形状はさまざまな作業に適しています。つまり、コニカルはパイプ、プロファイル、ボードの直接 PVC/WPC 押出に優れています。パラレルは、コンパウンディング、マスターバッチ、および高フィラー配合物に対してより強力です。

要素 コニカルツインスクリューバレル 平行二軸スクリューバレル
フィード動作 大きな供給口 - 低嵩密度粉末のより良い摂取 配合飼料やペレット飼料のより均一な飼料供給
圧縮 テーパー形状に組み込まれた高圧縮機能 固定直径に沿ったより一定の圧縮
熱/せん断 より穏やかで制御された処理 - 熱に弱い PVC に適しています より高い剪断力 - 集中的な混合と分散に適しています
一般的な使用方法 塩ビ管、形材、シート、WPC、樹脂タイル マスターバッチ、配合、高 CaCO₃、ガラス充填作業
メンテナンス テーパー部分では摩耗とクリアランスを注意深く監視する必要がある 多くの場合、形状の標準化と要素の置換が容易になります

有用な経験則: 最終製品の場合は押出物 (ダイから出たばかりのパイプまたはボード) の場合、通常は円錐形の二軸スクリュー バレルが適切なツールです。ペレットを製造している場合、または要求の厳しい添加剤パッケージを分散している場合は、平行二軸スクリューバレル、特に非常に高い炭酸塩添加量用の逆回転タイプを検討してください。自分のラインにどれが合うかわからないですか?私たちの単一ネジ、円錐形および平行範囲はすべて製品ページ.

一般的なアプリケーション

強力な供給、高圧縮、穏やかなせん断を組み合わせているため、円錐形のツイン スクリューとバレルは硬質 PVC および木材プラスチックの押出成形の主力製品です。以下の場合に最適なパフォーマンスを発揮します。

  • 塩ビパイプ— ドライブレンドPVC製の給水、排水、導管パイプ。
  • PVCプロファイル— 窓とドアのプロファイル、エッジバンディングとトリム。
  • PVCボード&シート— フォームボード、大理石調シート、およびフリーフォームボード(当社の製品を参照)PVCボードコニカルツインスクリューバレル)。
  • WPC(木材とプラスチックの複合材)- ウッドファイバー充填コンパウンドからなるデッキ、壁パネル、プロファイル。
  • PE系・樹脂タイル製品— 波形樹脂屋根瓦および PE 充填プロファイルを含む。
  • PVCペレット化— PVC ドライブレンドを下流で使用するための顆粒に変換します。
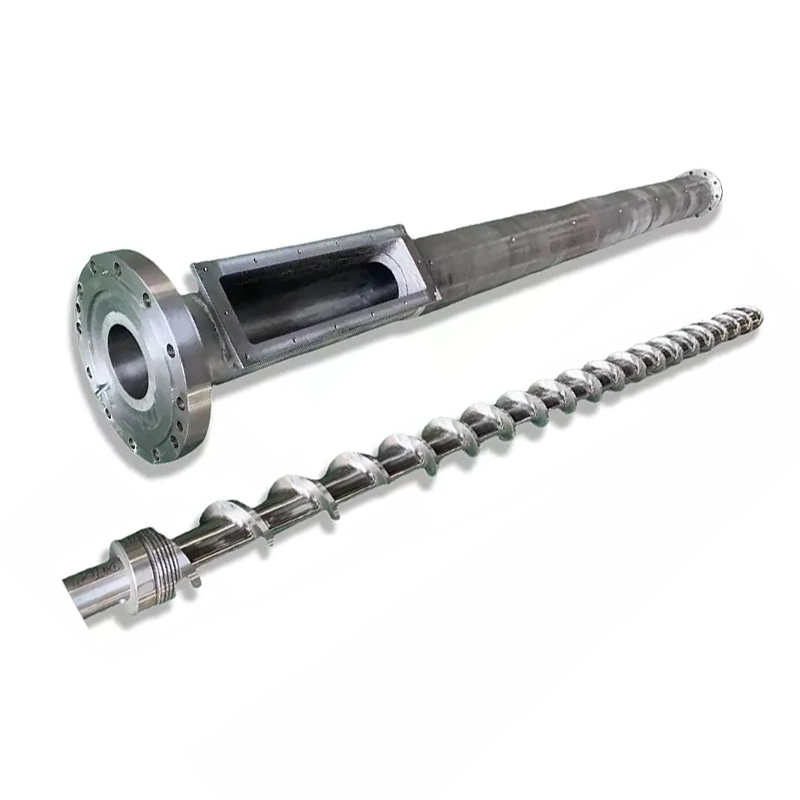
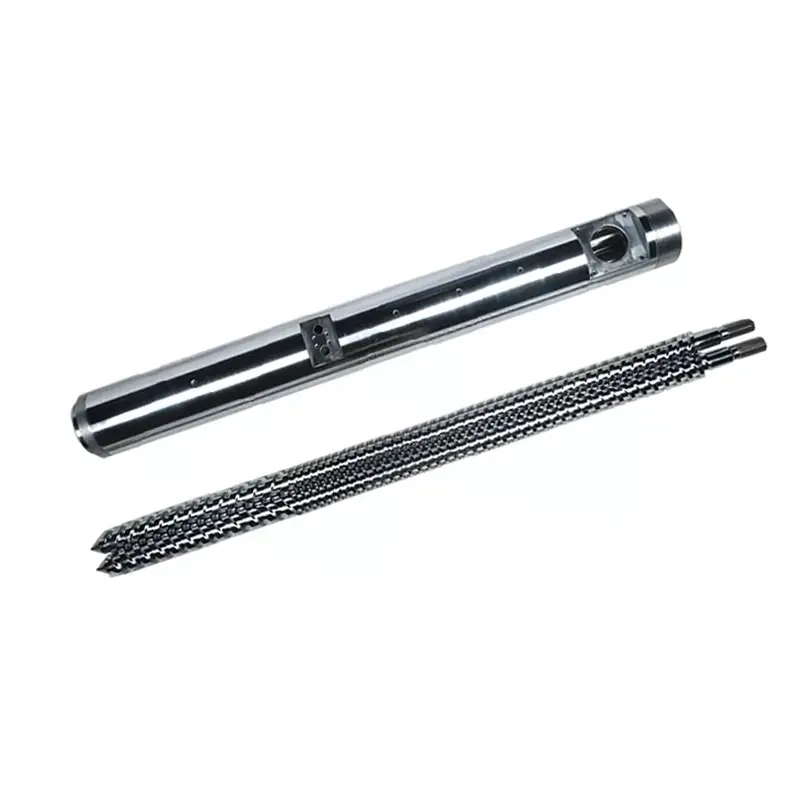
PVC board conical twin screw barrel for foam and marble sheet extrusion
PVC ボードと発泡シートの押出用に構成された円錐形のツイン スクリュー バレル。

正しいコニカルツインスクリューバレルの選び方

選択は 3 つの質問によって決まります。どのような材料を使用しているか、どのような出力が必要か、配合の研磨性はどの程度ですか?以下のマトリックスを開始点として使用し、お使いのマシンに対する正確なサイズを確認してください。

あなたの資料/ニーズ 推奨される構成 表面/素材の選択
硬質PVCパイプとプロファイル 押出機に合わせたサイズの標準円錐形状 (例: 55/110、65/132) クリーンな低フィラー PVC 用の窒化 38CrMoAlA
PVC + 高 CaCO₃ フィラー 摩耗ゾーンが強化された円錐形、または平行逆回転にステップアップ 摩耗用のバイメタル / タングステンカーバイド層 (62 HRC)
WPC / 木質繊維複合材 強力な通気性と摩耗保護を備えた円錐形 バイメタル — 木繊維 + フィラーは研磨性が高い
PVC発泡ボード/シート 制御された溶融温度と安定した圧力のために調整された円錐形 フィラーレベルに応じて窒化またはバイメタル
同じ設置面積で高出力 直径比が大きくなったり、有効長が長くなったりする 稼働時間と充填剤の負荷に合わせて硬度を調整する

答えが何であれ、最も重要なステップは、バレルを既存のマシンに適合させることです。円錐部品は、実際に使用する押出機に合わせてカスタマイズされているため、図面、または重要な寸法 (フィード/ダイの直径、中心距離、全長、フランジの詳細) を含むサンプルを使用して、「十分に近い」部品ではなく、正確に適合する代替品を見積もることができます。コンポーネントではなくライン全体が必要な場合は、ビルドも行います。完全な押出機.

設置と配線の基本

精密バレルは、正しく取り付けられ、清潔で、正しく加熱された場合にのみ機能します。以下の手順は一般的な概要です。常にマシン ビルダーのマニュアルとロックアウト手順に従ってください。

  1. 電源を切ってロックアウトします。古いバレルを取り外す前に、ドライブとすべてのヒーターを隔離します。開始する前にエネルギーがゼロであることを確認してください。
  2. 合わせ面をきれいにします。フランジや位置決め面から古いシーラント、カーボン、バリを取り除き、新しいバレルが歪みなく装着できるようにします。
  3. 取り付けて位置合わせします。円錐バレルをギアボックス/フィードハウジングに取り付け、同心性を確認し、動力を加える前にネジが手で自由に回転することを確認します。
  4. ヒーターゾーンを配線します。ゾーンごとにバンド ヒーターと冷却 (供給→圧縮→計量) を再接続し、各熱電対を正しいコントローラー チャネルにペアリングして、ゾーンが交差配線されないようにします。
  5. ソークプロファイルを設定します。バレルをゆっくりと温度まで上げ、スクリューを締め始める前にスチールと溶けが均等になるように浸します。冷間状態で始めるとトルクが損傷する危険があります。
ヒーターゾーンのヒント:フィードゾーンを最も低温に保ち、ダイに向かって温度を上げます。不均一なゾーンやマッピングが間違っているゾーンは、サージングや黒い縞の最も一般的な原因の 1 つです。バレル交換後は再確認する価値があります。

トラブルシューティングと摩耗

円錐バレルの問題のほとんどは、出力の不安定、製品の過熱、または劣化として報告されます。この表を使用して、症状から考えられる原因を解決して迅速に解決します。

症状 考えられる原因 修理
出力変動・サージング 供給の不一致、フライトの磨耗、または温度のドリフト 送りの確認、ゾーン温度の確認、スクリュー/バレルのクリアランスの測定
過熱 ヒーターの不均衡、過剰な摩擦、または冷却のブロック 各ゾーンと冷却回路を検査します。熱電対を再マップする
可塑化が不十分 間違ったネジの設定またはバレルボアの摩耗 構成を確認します。摩耗によるクリアランスの拡大をチェックする
黒い線・スジ 劣化した材料を保持しているデッドスポットまたは穴に傷が入っている 完全にパージして洗浄します。穴とネジの表面を検査します
過度の摩耗/急速な摩耗 研磨性フィラー、メンテナンス不良、または規格未満の硬度 バイメタル/タングステンカーバイドバレルにアップグレードします。維持を締める

摩耗は正常です。目標は、摩耗を遅くして予測可能にすることです。研磨性フィラー (CaCO₃、木質繊維、ガラス) がボアを攻撃し、最も速く飛びます。これがまさに、より深くより硬い内層がそれ自体で報われる理由です。 62 HRC のタングステンを追加した表面は、これらの化合物に対して標準の 58 HRC 仕上げよりも長持ちするため、再構築の間隔が長くなります。

メンテナンスチェックリスト

短期間の定期的なチェックにより、高価な故障を防止できます。これらをルーチンに組み込んでください。

間隔 チェック アクション
シフトごとに ゾーンの温度と電流 ログの読み取り値。ベースラインからのずれを調査する
毎週 溶融品質と表面仕上げ 新しい縞、ゲル、または出力の変化に注意してください
毎月 パージとボア/ネジの目視チェック デッドスポットをきれいにします。傷や変色がないか確認する
四半期ごと スクリュー/バレルのクリアランス ギャップを測定します。スペックとトラックの摩耗率を比較
必要に応じて ヒーターと熱電対の完全性 故障したバンド/センサーは、製品不良が発生する前に交換してください。

よくある質問

コニカルツインスクリューバレルとは?

これは、2 つの円錐形スクリューが対応する円錐形バレル内で回転する、テーパー付きツインボア押出コンポーネントです。テーパーは材料を短い長さにわたって圧縮して可塑化し、円錐形のスクリューバレルを PVC パイプ、プロファイル、シート、および WPC 押出に最適にします。

どのような材料に使用するのが最適ですか?

硬質 PVC (パイプ、プロファイル、ボード、シート)、木材とプラスチックの複合材、PE ベースのプロファイル、樹脂タイル、および PVC ペレット化。フィードエンドの吸入量が大きいため、かさ密度の低いドライブレンド粉末を特にうまく処理できます。

パラレルツインスクリューバレルとどう違うのですか?

円錐形のバレルは先細りになっており、穏やかなせん断で高圧縮を実現し、PVC/WPC の直接押し出しに適しています。あ平行二軸スクリューバレル一定の直径と高いせん断力を維持するため、コンパウンド、マスターバッチ、高フィラー配合に適しています。

スクリューとバレルの間の標準的なクリアランスはどれくらいですか?

クリアランスとは、フライトの先端とボアの壁の間の小さな隙間です。新しい部品にしっかりと正確に取り付けられています。摩耗、出力、圧力低下によって開くためです。定期的に測定することが、バレルの摩耗を追跡する最も明確な方法です。

コニカルツインスクリューバレルの取り付け方法を教えてください。

電源を切ってロックアウトし、合わせ面を清掃し、ネジが自由に回転するように取り付けて位置を調整し、各ヒーターゾーンと熱電対を正しく配線し、ネジを締め始める前にバレルをゆっくり温度まで上げて浸します。

コニカルツインスクリューバレルの摩耗の原因は何ですか?

主に炭酸カルシウム、木質繊維、ガラスなどの研磨性フィラーが使用されており、PVC 加工による腐食、不十分なメンテナンス、指定されていない硬度によって悪化します。より深いバイメタル層またはタングステンカーバイド層は、これら 3 つすべてに対する耐性がはるかに優れています。

バレルはどのくらいの頻度で検査または交換する必要がありますか?

毎月目視チェックとパージチェックを実施し、四半期ごとにクリアランスを測定します。交換のタイミングはフィラーの負荷と稼働時間によって異なります。故障を待つのではなく摩耗傾向を追跡し、クリアランスが仕様を超えたら再構築または交換します。

押出ラインに適切なサイズを選択するにはどうすればよいですか?

直径の比率と長さを押出機のモデルと目標出力に合わせてから、配合物の研磨性の程度に基づいて表面処理を選択します。バレルが近似ではなく正確にフィットするように、主要な寸法を含む図面またはサンプルを送信してください。

あなたのマシンに適合するコニカルツインスクリューバレルが必要ですか?

図面、または主要な寸法が記載されたサンプルを当社に送信していただければ、当社のエンジニアが、お客様の材料に適切な硬度を備えた、正確にフィットする円錐形のツイン スクリューとバレルを指定します。社内の窒化処理、バイメタル処理、タングステンカーバイド処理により、ボア内で 62 HRC に達する部品を製造し、長寿命を実現します。

12 時間以内に見積もりを取得する →
南海屋(舟山)プラスチック機械 · 500以上の世界的な顧客 ·シングル, コニカルツイン & パラレルツインスクリューバレル
関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる