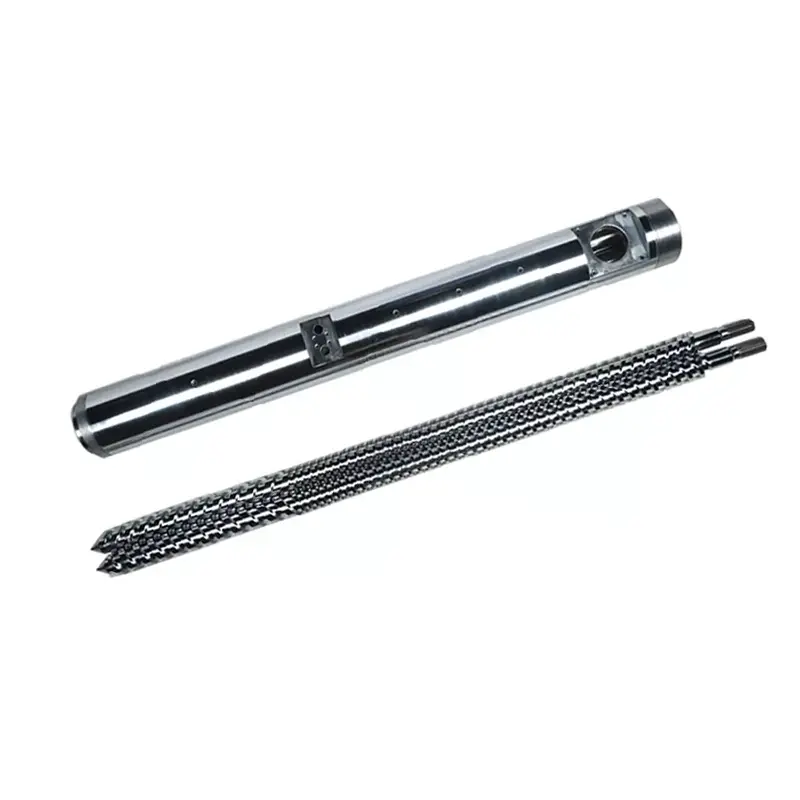
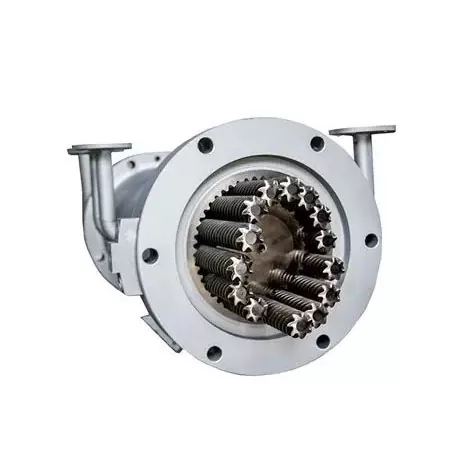
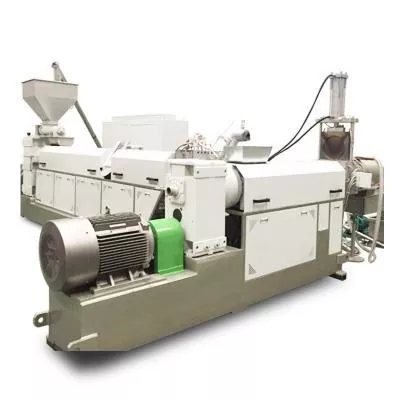
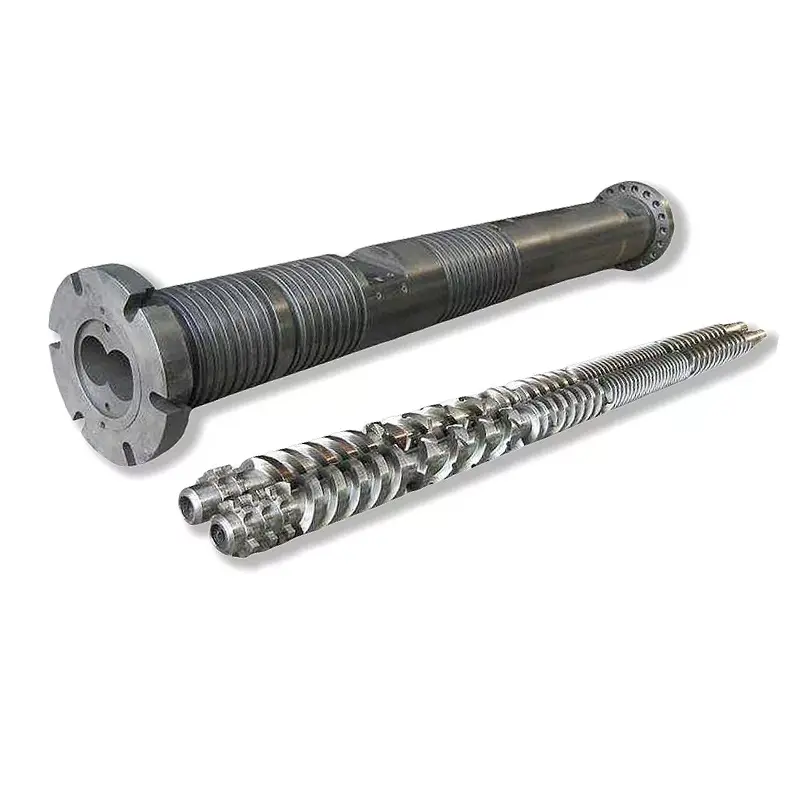
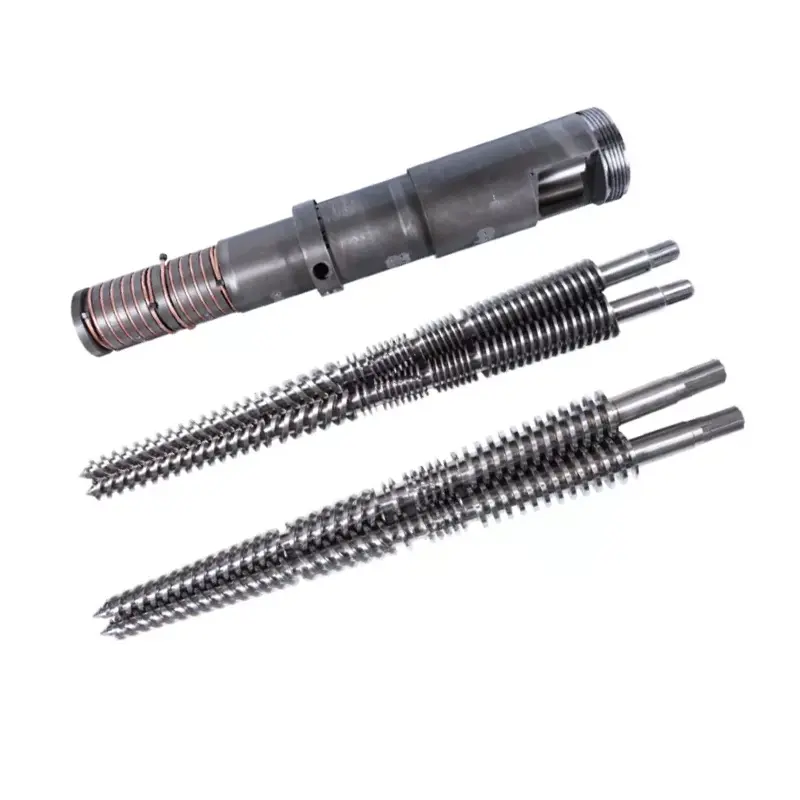
アン押出機スクリューバレルこれはプラスチック押出機の心臓部であり、加熱されたバレル内の回転スクリューがプラスチックを溶かし、一定の圧力で前方に送り出します。適切なものを選択するには、次の 3 つのことが重要になります。タイプ(一軸ネジ、二軸ネジ、円錐または平行)、材料それは実行する必要があります(表面を設定します - きれいな樹脂の場合は窒化処理、研磨性または腐食性の樹脂の場合はバイメタル)、そしてそれがどのように機能するか指定され構築された。これらを正しく実行すれば、何年も動作します。このガイドでは、3 つすべてについて説明します。
パイプ、プロファイル、フィルム、シート、コンパウンド、ペレットなど、何を押し出す場合でも、押出機スクリューバレル実際の作業を行う部分です。これは摩耗する部分でもあり、ラインがクリーンで仕様どおりに動作するか、品質とダウンタイムで競合するかを決定する可能性が最も高い部分です。このガイドでは、スクリュー バレルとは何か、種類、材質、材質に適合させる方法、長持ちする交換品を指定する方法など、主題全体をまとめています。当社は 20 年以上にわたってネジとバレルを製造してきました。そのため、それをまっすぐで実用的なものに保ち、必要な場所でより深いガイドを示します。
エクストルーダースクリューバレルとは何ですか?
アン押出機スクリューバレルはプラスチック押出機のコアアセンブリであり、加熱された円筒形のバレル内で回転する精密に加工されたスクリューです。固体プラスチック (ペレットまたは粉末) がフィードエンドに投入されます。スクリューが回転すると、バレルからの熱とスクリューからの剪断力によって材料が溶融し、スクリューの形状が材料を搬送して加圧し、均一な溶融物を遠端のダイを通して押し出します。
スクリューとバレルは、2 つの別々の部品ではなく、対応するペアです。スクリューフライトとバレルボアの間の小さな隙間が、生産量と溶融品質を制御します。摩耗によってこの隙間が開くと、機械は両方を失います。これが、この 2 つが一緒に設計、製造、交換される理由であり、スクリュー バレルが押出または射出プロセスの中心に位置する理由です。

スクリューバレルの仕組み
ほとんどの押出機スクリューは、スクリューの長さに沿った 3 つのゾーンにわたって機能します。のフィードゾーン固体物質を取り込み、前進させ始めます。の圧縮ゾーン— スクリューチャネルが浅くなる箇所では、熱とせん断によってプラスチックが圧縮され、溶解します。の測光ゾーン次に、溶融プラスチックを一定の制御された圧力で前方にポンプで送り出し、金型の準備を整えます。
熱は 2 か所から発生します。バレル ヒーターと、ポリマーを加工するスクリューの機械的せん断です。これらのバランスをうまくとれば、材料は過熱することなく均一に可塑化します。すべてがうまく機能するのは、スクリューとバレルの隙間が狭いためです。これが、溶融物がフライトの上を後方に滑るのを止めるものです。構造公差と表面硬度により、時間が経ってもクリアランスがしっかりと維持されます。これがまさに、ネジの設計と同じくらい材料の選択と製造品質が重要である理由です。
バレルの周囲には、ゾーンにグループ化されたヒーター バンドが配置されており、それぞれのゾーンが設定温度に保持され、溶融物が過熱しないように冷却が常備されています。遠端では、ダイが溶融物に最終的な形状を与えます。アセンブリの仕事は、温度と圧力が均一な溶融物を金型に渡すことです。上流での変動は下流での製品の欠陥として現れるためです。
押出機のスクリューバレルの種類
「スクリューバレル」はいくつかの異なるマシンをカバーします。どちらが適切かは、プロセスで次のことが必要かどうかによって異なります。ポンプ素材とかミックスそれ。
単ネジ
A 単一ネジ丸穴内に 1 つのシャフトが入ります。搬送とポンプの動作が非常に優れているため、パイプ、異形材、シート、フィルム、ワイヤー コーティングなどの 1 つの一貫した材料を大量に押し出すための経済的な主力製品となります。集中的な混合は行いません。
ツインスクリュー
ツイン スクリューは、8 の字の穴内で 2 つの噛み合うシャフトを動かします。その噛み合いがポイントです。これにより、集中的な混合、確実な搬送、せん断時間と滞留時間の厳密な制御が可能になります。これが、ツイン スクリューが配合、マスターバッチ、反応性押出、および困難な材料または充填材料を処理する理由です。 2 つを比較検討する場合は、次のガイドを参照してください。単軸押出機と二軸押出機の比較トレードオフに深く入り込みます。
平行二軸ネジと円錐二軸ネジ
ツインスクリューは形状により再度分割されます。あ平行二軸ネジ一定の直径を維持し、モジュール式を使用します。再構成可能な要素 — 配合と高出力のための多用途の選択肢。あコニカルツインスクリュー広い供給端から狭い吐出口まで先細になっており、大きな供給口と低速での高トルクを実現します。これは、硬質 PVC パイプおよびプロファイル用の古典的な機械です。で詳しく比較します。コニカル二軸押出機と平行二軸押出機の比較。ツイン スクリューも、同方向回転 (最良の混合) または逆回転 (高圧、PVC に一般的) のいずれかです。

射出成形スクリューバレル
アン射出成形スクリューバレル同じ溶融と搬送の原理で動作しますが、連続押出ではなく射出機の往復サイクル用に構築されています。以下の表面と材料のロジックは、まったく同じように適用されます。
主要なタイプの並びは次のとおりです。
| タイプ | こんな方に最適 | 混合 | 代表的な製品 |
|---|---|---|---|
| 単ネジ | 単一材料の大量押出 | 低い | パイプ、プロファイル、シート、フィルム |
| パラレルツイン | 配合、高出力、柔軟性 | 高い | コンパウンド、マスターバッチ、ペレット |
| コニカルツイン | コンパクトなPVCパイプとプロファイル | 高い | UPVC パイプ、プロファイル、WPC |
| インジェクションスクリュー | 射出成形サイクル | さまざま | 成形品 |
押出機のスクリューバレルが使用される場所
同じコアコンポーネントがプラスチック業界全体に現れ、目前の仕事に合わせて構成されています。パイプやプロファイルラインでは、PVC、PE、PPR を成形します。フィルムやシートでは、包装材や板紙を製造する金型に供給されます。コンパウンドでは、ポリマーと充填剤、顔料、添加剤をブレンドしてペレットにし、マスターバッチ生産も実行します。スクラップや再研磨、ケーブルやワイヤーのコーティング、射出成形機内の往復バレルを再処理するリサイクル ラインを駆動します。プラスチックが溶解され、成形される場所では、スクリューとバレルが溶解を行っています。業界ごとに変わるのは、タイプ、表面、形状です。だからこそ、カタログ部品番号よりも注意深い仕様が重要なのです。
スクリューバレルの材質と表面処理
スクリューバレルは、熱、圧力、摩擦、さらには研磨性や腐食性の物質など、過酷な環境にさらされます。ベースのスチールが強度を与えます。表面処理により耐摩耗性と耐腐食性が与えられます。 2 つの表面が支配的です。
地鋼と窒化処理
一般的なベースは、次のような窒化鋼です。38CrMoAlA。ガス窒化により薄いケースの表面が硬化され、合理的なコストで、PE、PP、ABS などの清潔な未充填樹脂に優れた耐摩耗性が与えられます。窒化処理スクリューバレル材料が特に摩耗性や腐食性がない場合には、経済的で信頼性の高い選択肢となります。
バイメタル
研磨または腐食に耐えるために、バイメタルバレルは、穴の内側に、丈夫なベーススチールの上に、腐食のためにニッケルベース、摩耗のためにタングステンカーバイドを多く含む合金層を、より硬くて厚い合金層で融合させます。コストは高くなりますが、窒化表面が摩耗する場合ははるかに長く持続します。当社独自のバイメタルバレルでは、ボアを約 62 HRC まで引き上げますが、多くのショップでは 58 で止まります。完全な比較はガイドにあります。バイメタル対窒化スクリューバレル。
ネジも処理されます
表面硬化はバレルだけの仕事ではありません。窒化処理と同様に、スクリューのフライトには硬化面処理が施されることがよくあります。これは、スクリューがボアと歩調を合わせるように、スクリューがボアと歩調を合わせるように、フライト ランドに溶接された耐摩耗性合金です。スクリューとバレルの摩耗速度が異なると、クリアランスがずれて品質が低下するため、この 2 つは別々の部品としてではなく、一致したペアとして機能し、摩耗するように強化されています。
スクリューバレルを材料に適合させる
これは、ほとんどのスクリューバレルの決定が勝敗を左右する場所です。実行するマテリアルによって必要なサーフェスが設定されます。その逆はありません。簡単な地図:
| 材料 | バレルに対する主な脅威 | 推奨表面 |
|---|---|---|
| クリーンPE/PP/ABS | 軽度の摩耗 | 窒化 |
| 硬質PVC | 腐食+若干の磨耗 | バイメタル(ニッケルベース) |
| ガラス入り/ミネラル入り | 激しい摩耗 | バイメタル (炭化物を多く含む) |
| WPC(木材+フィラー) | 激しい摩耗(PVC ベースの場合は腐食も含む) | バイメタル (炭化物を多く含む) |
| リサイクル/汚染された飼料 | 摩耗 + 不明 | バイメタル |
2 つのマテリアルはそれぞれ独自のプレイブックに値します。PVC加工中に塩酸が放出されるため腐食性があるため、耐食性のバイメタル表面が必要です。WPCは、木材と鉱物フィラーのおかげで、押出成形で最も研磨性の高い材料の 1 つであるため、穴に入れることができる最も硬い合金層が必要です。毎回、材質の表面を指定します。
主な仕様: 直径、L/D、圧縮
タイプや表面を超えて、いくつかの仕様がスクリュー バレルのパフォーマンスを決定します。ネジを入手するのにネジの設計者である必要はありませんが、ネジの意味を知っておくと役立ちます。
- 直径— マシンとターゲット出力に合わせてサイズ設定されます。スクリューとバレルは、小さなプロファイルラインから大型の押出機まであらゆるものに適合するよう、幅広い直径で製造されています。
- L/D比— ネジの長さを直径で割った値。 L/D が長いほど、溶解と混合に時間がかかります。短いものはよりコンパクトになります。適切な値は材料とプロセスによって異なります。
- 圧縮率— 送りから計量までスクリューチャネルがどれだけ浅くなるか。圧縮率が高くなると、一部の素材はより硬く作用します。 PVC のような熱に弱いポリマーは、より穏やかな比率を好みます。
これらは素材と用途に応じて設定されており、仕様に合わせて作られたバレルが一般的なバレルに勝る理由はまさにこれです。メーカーに機械、材料、出力を与えると、そこからジオメトリが決まります。
よくある問題とその指摘内容
ラインが仕様から外れると、その跡がスクリューやバレルに戻ってしまうことがよくあります。簡単な診断:
- 同じスクリュー速度で出力が低下する— 磨耗したクリアランス、古典的な最初のサイン。
- 圧力の上昇または不安定— 摩耗、または供給または温度の問題。
- 黒い斑点と劣化- 磨耗した隙間に残っている、または腐食した表面に残っている材料。
- 混合が不十分または材料が溶けていない— 作業に適さないネジの種類、またはネジが摩耗している。
- ネジまたは穴のピッチング- 腐食。通常は材料にとって不適切な表面です。
1 つの症状には複数の原因が考えられますが、2 つまたは 3 つが組み合わされると、ほとんどの場合、バレルの摩耗または指定が間違っていることを示します。摩耗を測定すると、その修正が修理なのか交換なのかがわかります。
摩耗、メンテナンス、交換
すべてのスクリュー バレルは最終的に摩耗します。唯一の問題はどのくらいの速度で摩耗するかであり、それは材質と機械の運転方法によって異なります。摩耗は、同じスクリュー速度での出力の低下、サージ、混合不良、黒い斑点、または溶融温度の上昇として現れます。原因は、スクリューとバレルの間の隙間が公差を超えて開いていることです。
このような兆候が見られた場合は、行動する前に、スクリューフライトの直径、バレルボア、および元の仕様に対するラジアルクリアランスを測定してください。場合によっては、バレルがまだ良好なままスクリューを再構築できる場合があります。ボアが公差を超えて摩耗すると、通常は交換することが経済的な解決策となります。私たちのガイド摩耗したスクリューバレルを交換する時期摩耗を測定し、修理するか交換するかを決定します。いくつかの習慣によって耐用年数は延びます。つまり、表面を素材に合わせる、飼料に汚染物質が入らないようにする、温度を範囲内に保つ、サービスごとにクリアランスの測定値を記録するなどです。
押出機スクリューバレルの選び方と指定方法
スクリュー バレルの選択には、次の 3 つの順番で決定する必要があります。タイプ、 それから表面、 それから仕様。それらを解決すれば、大きく間違った方向に進むことはありません。
- タイプ— あなたのプロセスでは、単一の材料 (一軸スクリュー) をポンプで送りますか、それとも混合して化合物をポンプで供給しますか (二軸スクリュー)?コンパクトな PVC またはプロファイルの作業点は円錐形です。高出力と柔軟性は並列を指します。
- 表面— クリーンな樹脂の場合は窒化処理、研磨性または腐食性の材料の場合はバイメタル処理。充填材または PVC 素材に疑問がある場合は、バイメタルを選択してください。
- 仕様— 機械、材質、出力に合わせた直径、L/D、圧縮。
正確な見積もりとまっすぐに落ちるバレルを得るには、機械のメーカーとモデル、スクリューの直径と L/D (または元の図面)、材料と充填剤の負荷、および目標出力をメーカーに伝えます。絵が描いてないの?摩耗したサンプルは、正確な交換品、または廃棄する部品よりも表面が硬いアップグレードされた部品をリバースエンジニアリングするのに十分です。
南海屋と提携する理由
当社は 20 年以上をかけて、あらゆるタイプの押出機スクリューとバレルを製造してきました。単一ネジ, 平行二軸ネジ, コニカルツインスクリュー、 そして射出成形— 38CrMoAlA 窒化鋼およびバイメタル合金で、最大 62 HRC のバイメタルボア硬度、公差管理、およびすべてのセットの動的バランステストを備えています。 500 社を超える顧客と 20 年以上の経験を持つ当社は、お客様のマシン モデル、図面、またはサンプルに基づいて、KraussMaffei、Cincinnati、Jwell などの主要ブランドと互換性のある代替品を構築します。材料、機械、生産量を教えていただければ、12 時間以内にお客様に合わせた推奨事項と見積もりをお送りします。
適切なスクリューバレル、またはラインの交換品が必要ですか?機械、材料、出力物を送信すると、12 時間以内に推奨事項と見積もりが得られます。
見積もりを取得するよくある質問
押出機スクリューバレルとは何ですか?
これは、プラスチック押出機の中核となる作動部品であり、加熱されたバレル内の回転スクリューです。固体プラスチックを一端で受け取り、熱と剪断力で溶かし、一定の圧力でもう一端から均一な溶融物を送り出します。スクリューとバレルはペアとして機能し、それらの間のわずかな隙間が出力と品質を制御します。
押出機のスクリューバレルは何でできていますか?
ベースは通常、38CrMoAlA のような窒化鋼で、クリーンな樹脂用にガス窒化によって硬化されます。摩耗性または腐食性の材料の場合、バイメタルになります。これは、穴の内側で丈夫なベース鋼の上に融合された、硬く、耐摩耗性、耐腐食性の合金層です。サーフェスは実行するマテリアルに合わせて選択されます。
スクリューバレルの主な種類は何ですか?
一ネジと二ネジ。ツイン スクリューは平行と円錐、同方向回転と逆回転に分かれており、さらに射出成形スクリュー バレルもあります。大量押出用のシングルスクリューポンプ。二軸スクリューを混合して配合します。コニカルツインはコンパクトなPVCやプロファイルラインに適しています。
押出機のスクリューバレルの寿命はどれくらいですか?
きちんとメンテナンスをすれば通常3年から10年は持ちます。これは、材料、表面処理、動作条件、およびメンテナンスによって異なります。研磨性および腐食性の材料により短縮され、きれいな樹脂やバイメタル表面により延長されます。
正しいものを選択するにはどうすればよいですか?
3 つのステップ: プロセスに必要なタイプを選択し、材料の表面を選択し、直径、L/D、圧縮をジョブに合わせます。メーカーに機械のモデル、材質、出力を提供します。図面またはサンプルが正確であることを示します。
どのメーカーの機械でも交換してもらえますか?
はい。当社は、お客様の機械モデル、図面、またはサンプルから、主要な押出機および射出成形機ブランド (KraussMaffei、Cincinnati、Jwell) に適合する交換用スクリューとバレルを構築します。 12 時間以内に見積もりの詳細を送信してください。