正しいラインはネジの数だけで決まるわけではありません。それは、不均一な原料と許容可能なペレットの間で何が起こるかによって決まります。つまり、供給、溶解、混合、ガスの除去、フィルター汚染、圧力の上昇、切断、乾燥です。


を選択してください単軸ペレット化ライン原料がすでに最終配合に近づいており、主な作業が安定した搬送、溶解、溶融濾過、圧力発生、ペレット切断である場合。これは、一貫した PE または PP の再粉砕、簡単な再ペレット化、実験室での作業、および小規模から中規模の生産のための実用的な出発点です。
を選択してください平行二軸ペレット化ライン機械がペレット化するだけでなく配合も必要な場合。充填剤、顔料、ポリマーブレンド、マスターバッチ、改質プラスチック、複数の供給ストリーム、および強力な脱揮に適しています。記載されている出力が高いという理由だけで二軸スクリュー ラインを購入しないでください。プロセス機能が配合と一致する場合に購入してください。
マシン名ではなく、マテリアルの変換から始めます
バイヤーは、「高出力」または「より良い混合」という言葉を見て、二軸スクリューラインを求めてくることがよくあります。それでは、最も重要な質問が省略されています。ホッパーに何が入っているのか、バッグに到達する前にどのように変化する必要があるのかということです。
きれいで均一な顆粒を溶かして再度切断するだけでよい場合は、複雑な配合機械によって制御機能、洗浄作業、磨耗ポイントが追加されますが、必ずしも販売可能なペレットを改善する必要はありません。複数の粉末、着色剤、ポリマーを 1 つの一貫した化合物にする必要がある場合、単純な搬送スクリューでは実際の品質問題が放置される可能性があります。
| 生産業務 | 最適な出発点 | なぜ | 何が答えを変えることができるのか |
|---|---|---|---|
| 安定した選別された PE または PP ストリームの再ペレット化 | 単ネジ | ラインの複雑さを軽減した直接溶解、圧力生成、ろ過 | 湿気、臭気、印刷、混合メルトフロー、添加剤または重度の汚染 |
| 嵩密度の低い再生フィルムフレーク | 設計された送りを備えたシングルスクリュー | 最初のボトルネックは、混合ではなく飼料の一貫性である可能性があります | 重度の揮発性物質、混合ポリマー、またはレシピ修正の場合は、二軸スクリューが有利になる場合があります |
| 色または添加剤マスターバッチ | 平行二軸ネジ | モジュール式混合要素と制御された成分添加により分散をサポート | 適度な分散要求を備えた実証済みのプレミックスレシピは、特殊な単一スクリューで実行できます。 |
| 炭酸カルシウムまたはその他の充填化合物 | 平行二軸ネジ | 個別の供給ゾーンと設定可能な分配ゾーンおよび分散ゾーン | フィラー配合量、粒子形状、摩耗性、および必要な特性の均一性 |
| ポリマーアロイまたは反応性修飾 | 平行二軸ネジ | 滞留、混合、排気はプロセスゾーンごとに手配可能 | 反応速度、熱感受性、および下流側の圧力要件 |
| 研究室またはパイロットの再ペレット化 | 単ネジ | コンパクトなレイアウト、シンプルな操作、簡単なメンテナンス | 実験自体には柔軟なモジュール式の合成が必要な場合があります |
| PVCコンパウンド | 最初にレシピを定義する | Nanhaiya ラインファミリーは両方とも PVC をリストしていますが、異なるプロセスの役割を果たします。 | 粉体供給、感熱性、充填剤、可塑剤、混合方法、ペレットカット方法 |
| ハイスループットの改質プラスチック | 平行二軸ネジ | より高い公表ライン容量に加え、混合、サイドフィード、脱揮オプションも追加 | kg/h のみからサイズを決定しないでください。トルク、かさ密度、製品仕様により使用可能な速度が設定されます |
私たちの工場ビュー:最も安価なマシンは、不必要なステージを追加せずに必要な変換を完了するラインです。場合によっては、それが 1 本のネジであることもあります。場合によっては、二軸スクリューにより、繰り返しの混合、二重押出、規格外のペレットが防止されることがあります。私たちは、購入者が事前に選択したネジの数よりも、完全なレシピを確認したいと考えています。
ペレット化ラインは一連のプロセス段階がリンクされたものです
どちらのラインタイプも押出機以上のものを必要とします。南海屋さんプラスチック押出機の範囲5 つのコア システムについて説明します。スクリュー、バレル、加熱、冷却による可塑化。伝染 ; 感染;ダイヘッド。そして、成形、冷却、トラクション。ペレット化プロジェクトでは、濾過、切断、乾燥、またはふるい分けと収集によって一連の作業が完了します。
1. 準備と給餌
入力がペレット、粉末、フレーク、フィルム、凝集体、ブレンドのいずれであるかを定義します。かさ密度、ブリッジング、および供給速度の安定性によって、重力ホッパー、強制フィーダー、または別個の減量フィーダーが必要かどうかが決まります。
2. 溶かして変形させる
スクリューとバレルは、材料の温度やせん断限界を超えることなく、溶融、搬送、混合する必要があります。配合のために、ラインにはサイドフィード、混練セクション、大気または真空ベントも必要になる場合があります。
3. フィルターをかけて圧力を加える
スクリーンチェンジャーは、溶けていない物理的な汚れを除去します。ダイには安定した圧力と流量が必要であるため、スクリュー排出、メルトポンプ オプション、および濾過領域は 1 つのセクションとしてサイズ設定する必要があります。
4. メルトをカットする
ストランド、水リング、および水中システムでは、さまざまな方法でペレットが作成されます。メルト強度、粘着性、水への感受性、生産量、切り替えルーチンは習慣よりも重要です。
5. 冷却、乾燥、分類する
水温、滞留時間、脱水およびふるい分けは、保管前のペレットの温度、水分、微粒子および形状に影響を与えます。
6. ラインをコントロールする
温度ゾーン、速度、モーター保護、圧力、フィーダー速度、真空、アラームによって、各ステージが安定しているかどうかをオペレーターに知らせる必要があります。ディスプレイだけではプロセスを制御できません。

単軸造粒ラインで十分な場合
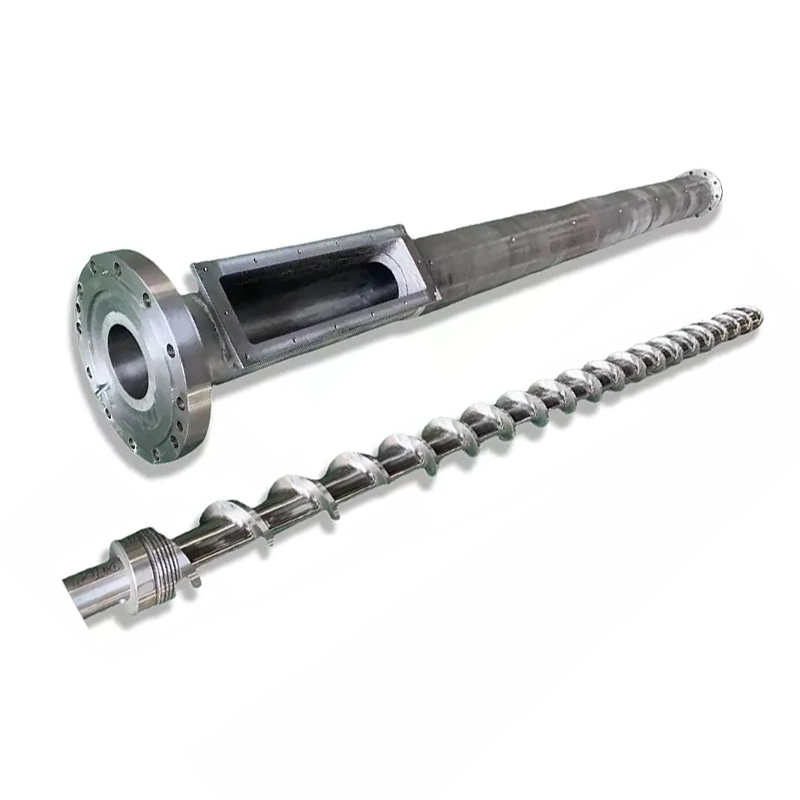
A 単軸押出機基本的に連続搬送、溶解、圧力発生に強いです。また、スクリューの形状、ミキサー、操作点が材料に一致する場合、有用な分配混合を実現できます。そのため、すでに選別、混合、配合されている原料を再ペレット化するための合理的なベースとなります。
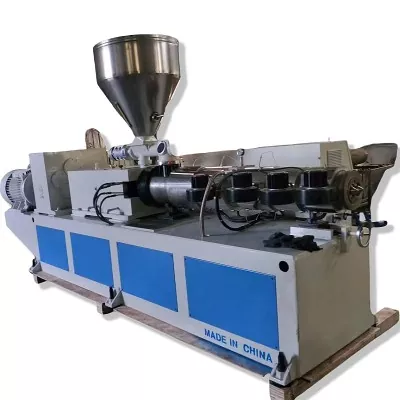
Nanhaiya の単軸ペレット化ラインは、単軸押出機、溶融濾過、ダイヘッド、水冷、ペレタイザー、収集ユニットを組み合わせています。リストされている用途には、バージンまたはリサイクルプラスチック、実験室、パイロット生産、射出成形、フィルムブローまたは押出用のペレットが含まれます。オプションの自動スクリーン交換、真空脱気、補助供給により、基本ラインは完全な配合プラットフォームに変えることなく、より困難な供給条件に対応できます。
次の場合には、ベースラインとして 1 つのネジを使用します。フィードレシピは押出前に固定されます。ポリマーファミリーと溶融挙動は一貫しています。分散は製品の主要な主張ではありません。汚れは指定されたフィルターで処理できます。揮発性物質の除去は中程度です。不安定な供給や過剰な溶融温度を強いることなく、生産量を維持できます。


ネジが 1 本だからといって、「エンジニアリングが不要」というわけではありません。の造粒スクリュー設計フレーク供給、溶融長さ、ベント位置、スクリーン抵抗、ペレット化方法によっても変化します。ラインに十分な電力が供給されていても、ホッパーが材料を不均一に供給したり、スクリューがベント付近でメルトシールを失ったりするため、サージが発生する可能性があります。
平行二軸スクリューラインで追加コストが発生する場合
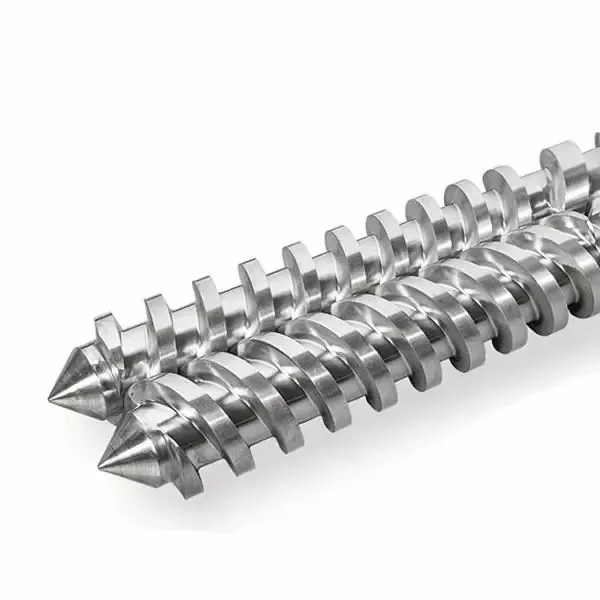
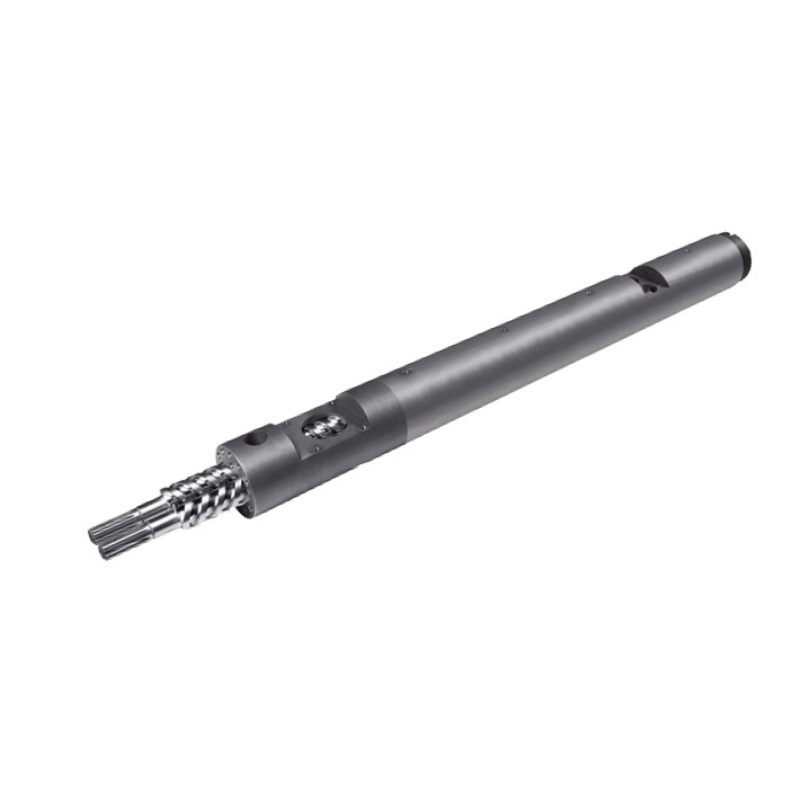
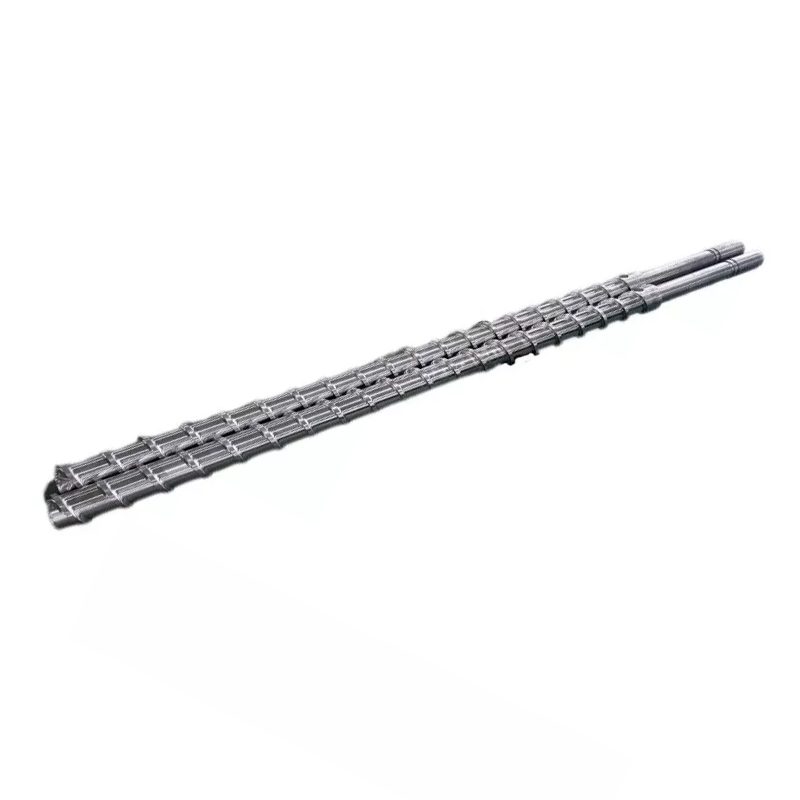
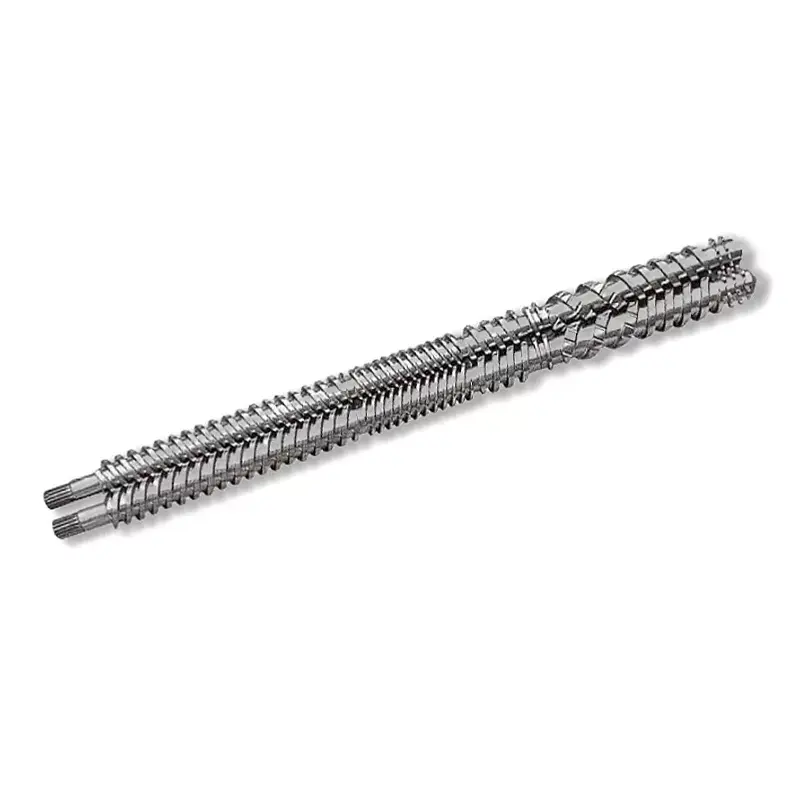
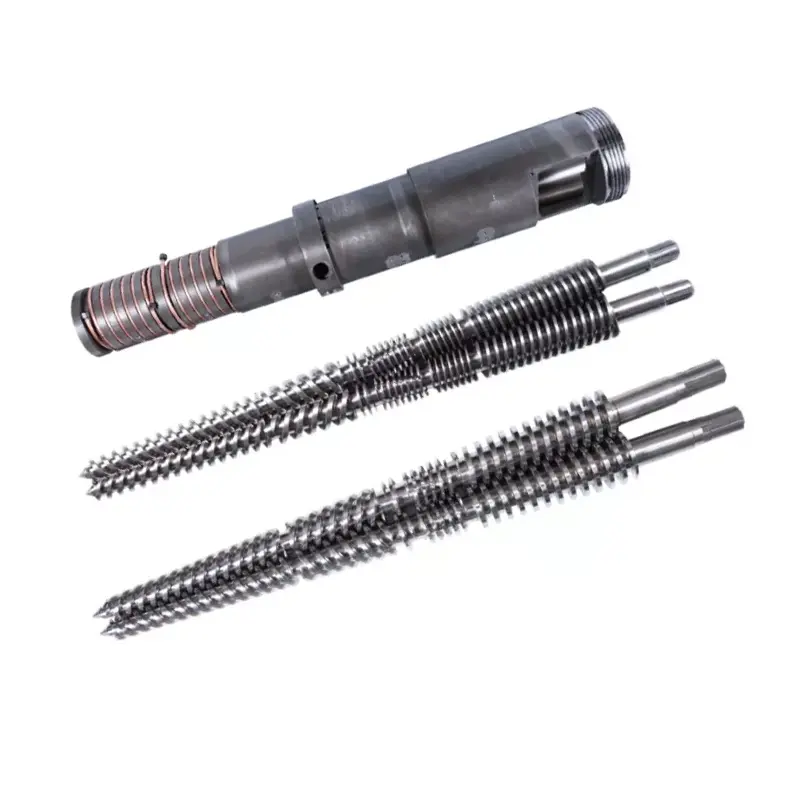
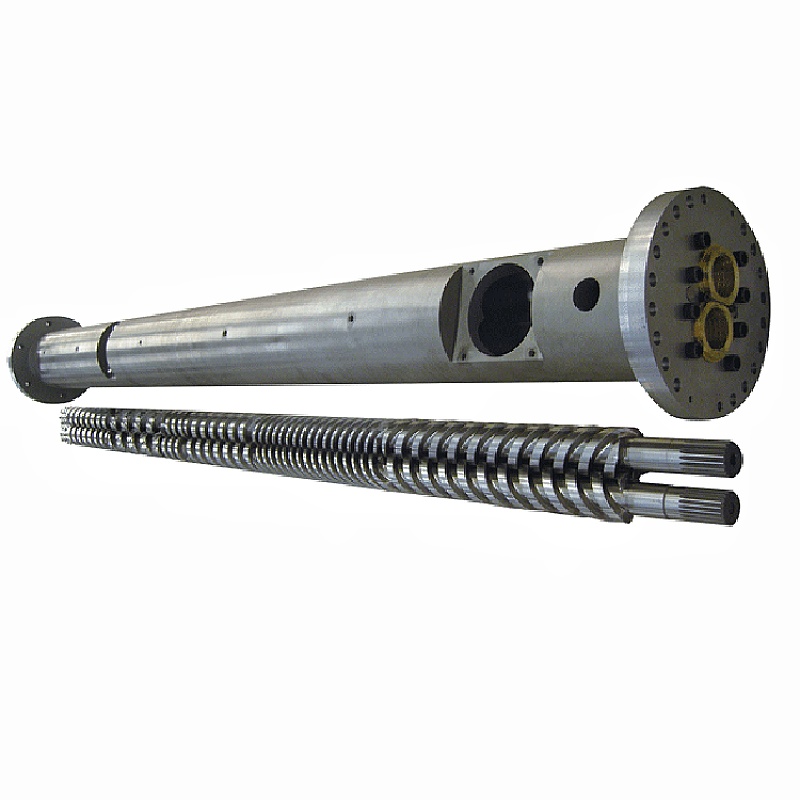
平行二軸スクリューラインは、単に形状を変えるだけでなく、押出によって配合を変更する必要がある場合に役立ちます。 Nanhaiya のラインでは、モジュラースクリューエレメントを備えた高トルク平行二軸押出機を使用しています。そのプロセス範囲には、添加剤、充填剤、着色剤の混合と分散に加え、オプションのツインフィード、真空脱気、自動スクリーン交換が含まれます。
モジュラーバレルとスクリュートレインにより、設計により機械に沿ってさまざまな作業を割り当てることができます。つまり、フィードの搬送、ポリマーの溶融、下流への充填剤の追加、分配または分散作業の適用、揮発分除去のための溶融表面の開放、溶融シールの構築、排出の安定化です。二軸押出の研究も同様に、その形状をより速い溶融と改善された混合に結びつけていますが、工業用配合の参考資料では、搬送、可塑化、混合、脱揮、圧力上昇を別個のプロセスゾーンとして配置しています。
次の場合には、ベースラインとして平行二軸スクリューを使用します。いくつかの材料は別々に計量する必要があります。顔料またはフィラーの分散が値を制御します。粉末の摂取は困難です。配合には 1 つ以上の通気段階が必要です。製品の変更にはモジュラーネジのレシピが必要です。または、ラインを 1 回の制御されたパスで混合してペレット化する必要があります。


私たちの工場ビュー:二軸スクリューの購入は、サプライヤーが樹脂名と目標 kg/h のみを受け取った場合、早期に失敗します。 「PPプラスフィラー」は加工仕様ではありません。フィラーの割合、粒子の形状、嵩密度、水分、摩耗性、フィーダー計画、分散目標、および許容される溶融温度が必要です。これらの詳細により、購入者が実際に支払うエレメントとバレルセクションが決まります。
リサイクル材の場合は 4 つの問題を分離する
リサイクルに関する問い合わせでは、飼料の不安定性、湿気、汚染、混合不良などが「リサイクル材料」という 1 つのラベルの下に組み合わされることがよくあります。問題ごとに異なるライン フィーチャが必要です。スクリューの速度を上げてもすべてを解決できるわけではありません。
| 観察された問題 | 考えられるプロセスに関する質問 | 指定するライン フィーチャ | 受理証拠 |
|---|---|---|---|
| 出力の上昇と下降 | 低密度フレークはブリッジしているか、不均一に給餌されていますか? | 強制供給、凝集または高密度化、安定したホッパー形状とフィーダー制御 | 定義された連続運転における出力とモーター負荷の傾向 |
| 気泡、臭気、または多孔質ペレット | 溶融物にはどのような水分と揮発性物質が入りますか? | 適切な場合の乾燥、通気口の位置、メルトシール、真空能力、および表面の更新 | 水分または揮発性の結果と視覚的なペレット限界 |
| 圧力は上昇し続ける | 溶けていない汚れはどれくらいフィルターに到達しますか? | フィルター面積、メッシュ順序、スクリーンチェンジャーの種類、圧力センサー、交換間隔 | 目標出力時の圧力上昇と画面切り替え頻度 |
| 色や特性が異なります | 飼料の配合が変わったり、配合が不十分ではありませんか? | 最初に上流の選別とブレンドを行います。レシピ修正または分散が必要な場合の二軸スクリュー配合 | 合意された色、メルトフロー、または機械的特性の変化 |
プラスチックリサイクル業者協会は、溶融濾過を、溶融プラスチックを細かいスクリーンに強制的に通過させて、金属、木材、紙、熱硬化性樹脂、およびその他の未溶融の物理的汚染を除去することと定義しています。ろ過では、溶解したポリマー、臭気、揮発性物質をすべて除去することはできません。また、流動抵抗も加わりますので、スクリーンパック、ろ過面積、吐出圧力、交換方法などを合わせてご指定いただく必要があります。


ラインの一部としてペレット化方法を選択します
スクリューの選択が最も注目されますが、切断が不安定だと、十分に可塑化された溶融物が販売できなくなる可能性があります。南海屋の単軸スクリューラインには水冷とペレタイザーが含まれています。その平行二軸スクリューラインはウォーターリングまたはストランドペレタイザーを使用でき、関連する冷却、スクリーニング、および収集セクションが含まれています。
| 方法 | プロセス | 良い出発点 | ご注文前の質問 |
|---|---|---|---|
| ウォーターバスストランド | ストランドを押し出し、トラフで冷却し、表面の水を除去し、引っ張って切断します | オペレーターがスタートアップストランドを管理できる柔軟な配合とリサイクル作業 | メルトのストランド強度は十分ですか?色の変更はどれくらいの頻度で行われますか?切れたストランドはどのように処理されますか? |
| ドライカットまたはベルト冷却ストランド | 切断する前に、空気、水、または組み合わせた冷却を使用して、熱いストランドをベルト上に運びます。 | 水に敏感、壊れやすい、弾力性のある、または高充填の配合物 | 必要なベルト長さ、冷却負荷、ストランド速度、脆性、床面積 |
| 水封ダイフェイス | ダイフェイスでカットし、循環水リング内でペレットを搬送 | 溶融物がダイできれいに切断されるときの、コンパクトで連続的なペレット化 | ダイホールの凍結、ブレードの摩耗、水温、ペレットの形状、脱水 |
| 水中 | 水で満たされたチャンバー内のダイ面で切断し、脱水して乾燥させます。 | 自動化された操作と広範な工業用ペレット化業務 | 最小安定率、始動時の廃棄物、ダイプレート加熱、給水システム、乾燥機および洗浄 |
MAAG のドライカット ベルト システムは、水に敏感な製品、高充填製品、または壊れやすい製品向けに設計されており、その水中システムはコンパウンド、マスターバッチ、リサイクル、バージン ポリマーをカバーします。だからといって、1 つの方法が普遍的に優れているというわけではありません。これは、ダイ後の材料の挙動が購入決定の一部でなければならない理由を示しています。

南海屋単軸・平行二軸ラインデータ
以下の値は南海屋の現在の商品ページからのものです。これらは、公開された構成を比較するのに役立ちます。購入契約では、承認された材料、補助剤、およびテスト条件の最終値を繰り返す必要があります。
| アイテム | 南海屋単軸ペレット化ライン | 南海屋パラレル二軸ペレタイジングライン |
|---|---|---|
| 公開容量 | 100kg/h | 300~600kg/h |
| 主電源 | 75kWメインモーター | 160kW |
| 火力 | 120kW | 個別に記載されていない |
| ネジ式 | 単ネジ | 平行二軸ネジ |
| ネジの長さと直径 | カスタマイズされた | カスタマイズされた |
| 公開ねじ材質 | 38CrMoAlA | 38CrMoAlA |
| 公開資料範囲 | PVC、CaCO3マスターバッチ、TR、PET、PS、EVA、ABS、PE、TPR、TPE、TPV、PP | PE、PP、PVC、ABS、HDPE、HDPE/PP、PA、PE/PP、LLDPE、ABS/PP、PPR |
| コアライン設備 | 押出機、溶融濾過、ダイヘッド、水冷、ペレタイザー、回収 | 高トルク押出機、溶融濾過、ダイヘッド、水封式ペレタイザー、冷却および自動回収 |
| 製品詳細 | 窒化スクリューとバレル、ペレタイザー、水タンク、振動スクリーン、サイロ、PLC 制御 | 高硬度合金のスクリューとバレル、モジュラー要素、メルトポンプ、ダイ、ウォーターリングまたはストランドペレタイザー、トラフ、振動スクリーンおよびサイロ |
| オプション | 自動スクリーンチェンジャー、真空脱泡、補助供給 | 真空脱気、自動スクリーンチェンジャー、充填剤のツインフィード、遠隔監視 |
| 公開されているギアボックス比 | 記載されていない | 2.5:1 または 3:1 |
| サポート | リモート設置、試運転、操作ガイダンス | 設置ガイダンス、試運転サポート、オペレータートレーニング |


Nanhaiya は浙江省舟山市に拠点を置き、スクリュー、バレル、プラスチック押出装置を製造しています。購入者は工場をレビューできます生産設備, 証明書そしてサービスプロセス技術的な議論の前に。
比較を購入仕様に変える
有用な RFQ を使用すると、競合する見積を比較できるようになります。また、その後の生産で湿った、埃っぽい、または低密度のフィードが供給されるときに、クリーンなサンプルを中心にラインが設計されることを防ぎます。
- あらゆるポリマーグレードと重量パーセント
- 処女、産業廃棄物または消費者由来のもの
- ペレット、粉末、フレーク、フィルムまたは凝集体の形態
- 最小および最大のかさ密度
- 水分、揮発分、臭気、洗浄状態
- 汚染の種類、サイズ、および予想される割合
- フィラー、顔料、繊維、添加剤の詳細
- 食材ごとに必要な与え方
- 現在の生産高と目標純売上可能生産高
- 許容溶融温度ウィンドウ
- ろ過細かさとスクリーン交換計画
- ストランド、ウォーターリングまたは水中ペレット化の選択
- ペレットのサイズ、形状、水分および微粒子の制限
- 必要な色、メルトフロー、または機械的テスト
- 利用可能な電圧、周波数、水、圧縮空気
- プラントのレイアウト、ヘッドルーム、および材料の流れの方向
- 制御言語、データロギング、安全規格
- スペアパーツ、試運転およびトレーニングの範囲
「出力:500kg/h」を単独で書かないでください。正確な配合、供給条件、許容不良率、試験期間を記載します。押出機の総排出量は、収集システムに配送される乾燥し、選別され、販売可能なペレットと同じではありません。
摩耗保護もこの段階に属します。研磨フィラー、ガラス繊維、汚染されたリサイクル材は、スクリューとバレルの材料戦略を変える可能性があります。南海屋を口コミする平行二軸コンポーネント, 単一ネジそしてスペアパーツ最後に一般的なハードサーフェスオプションを追加するのではなく、予想されるフィードを使用します。
実質的かつ測定可能な結果を伴うラインを受け入れる
無負荷回転テストは組み立てをチェックしますが、ペレット化性能を証明するものではありません。工場の受け入れテストでは、合意された材料または明確に文書化された同等の材料を使用し、供給、圧力、通気、および切断の不安定性を明らかにするのに十分な時間をかけて実行する必要があります。
- 試験材料を確認します。ロット、配合、飼料形態、嵩密度、水分、および調製を記録します。サンプルは保存しておいてください。
- 回線の範囲と安全性を確認します。ポリマーを供給する前に、モーター、ヒーター、ガード、インターロック、緊急停止、ユーティリティ、計器、回転を確認してください。
- 安定した動作に達します。フィーダー速度、スクリュー速度、ゾーン設定、測定された溶融温度、圧力、トルクまたはモーター負荷、真空および冷却水の状態を記録します。
- 販売可能な生産高を測定します。規定の時間ふるい分けした後、乾燥ペレットの重量を量ります。起動時の廃棄物、ストランドの切断、凝集物、およびスクリーンの変化を個別に記録します。
- ペレットの品質をテストします。合意されたペレット サイズ、微粉、水分、かさ密度、色、メルト フロー、分散、または下流の成形テストを使用します。
- 恒例のイベントに挑戦。毎日の生産に重要な場合は、画面の変更、通常の再起動、フィーダーの回復、または色の変更をデモンストレーションします。
- 機械を検査します。実行後にベントのキャリーオーバー、ダイの堆積物、カッターの状態、異常な騒音、漏れ、アクセス可能なクリーニングポイントを確認してください。
私たちの工場ビュー:行はヘッドライン出力に短時間到達するため、受け入れません。私たちは安定した条件を求めます。フィーダーが満杯で、圧力が偏らず、通気口がきれいで、カッターが過剰な微粒子を生成せず、ペレットが購入者の下流テストに適合することです。安定した販売可能な生産高が重要です。
よくある質問
二軸ペレット化ラインは常に単軸スクリュー ラインより優れていますか?
いいえ。プロセスでポリマーの混合、充填剤や顔料の分散、サイドフィーダーからの成分の追加、または大量の揮発性物質の除去が必要な場合には、平行二軸スクリューラインの方が強力です。安定した調製原料の主に溶解、濾過、圧力発生、ペレット切断が必要な場合には、単軸スクリュー ラインがより直接的な選択肢となることがよくあります。
再生PEとPPにはどちらのペレット化ラインが適していますか?
再生材の状態により異なります。選別、洗浄され、適度に安定した PE または PP ストリームは、適切な供給、脱気、および溶融濾過を備えた単軸スクリュー ラインに適合します。混合配合、充填剤の添加、臭気または揮発性物質の除去、および要求の厳しい均質化では、平行二軸スクリューラインが正当化される場合があります。
マスターバッチまたは高充填コンパウンドにはどのラインを選択すればよいですか?
モジュラースクリューエレメントと個別の供給ゾーンにより、分配混合と分散混合をより詳細に制御できるため、平行二軸スクリューラインで評価を開始します。フィラーの種類、充填量、嵩密度、摩耗性、および必要な分散によって、フィーダー、スクリューの構成、および摩耗パッケージが決まります。
単軸スクリュー造粒ラインで真空脱気を使用できますか?
はい。南海屋では、単軸スクリュー造粒ラインのオプションとして真空脱泡を提供しています。ベントの位置、スクリューの充填レベル、供給水分、メルトシール、および真空能力が連携して、材料がベントに溢れないようにする必要があります。
ストランドペレット化とウォーターリングペレット化の違いは何ですか?
ストランド システムは、連続したストランドを押し出し、冷却した後、円筒形のペレットに切断します。ウォーターリングシステムは、ダイ面で溶融物を切断し、ペレットを水中に運び去ります。材料の挙動、スループット、切り替えの必要性、ペレットの形状、およびオペレーターの関与によって方法を決定する必要があります。
南海屋のペレット化ラインはどれくらいの生産量を生産できますか?
南海屋は、単軸ペレット化ラインで 100 kg/h、平行二軸ペレット化ラインで 300 ~ 600 kg/h を記載しています。これらは公表されている製品構成であるため、最終見積書には、選択した機械の正確な配合、供給条件、および合格基準を記載する必要があります。
ペレット化ラインの RFQ ではどのような情報を送信すればよいですか?
ポリマーのグレードとパーセンテージ、供給形態、嵩密度、水分、汚染および揮発性レベル、添加剤と充填剤、現在および目標生産量、ペレットサイズ、濾過要件、設備条件、プラントレイアウト、管理基準、および測定可能な受け入れテストを送信します。
商業的開示: Nanhaiya は、このガイドにリンクされているペレット化ライン、スクリュー、バレル、および押出コンポーネントを製造しています。最終的な選択は、購入者の材料、承認されたライン範囲、技術契約、および受け入れテストによって異なります。