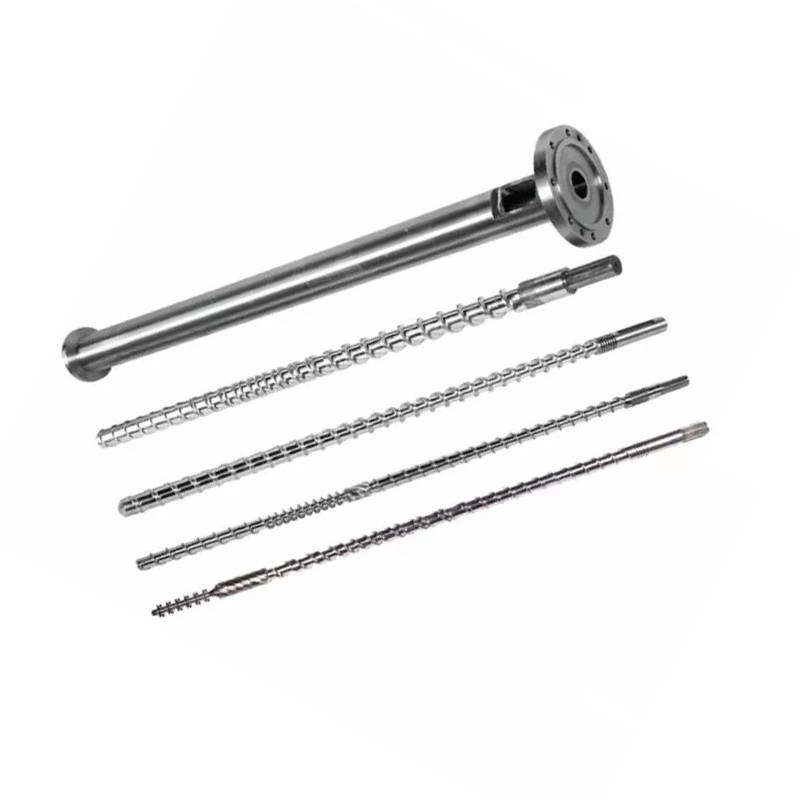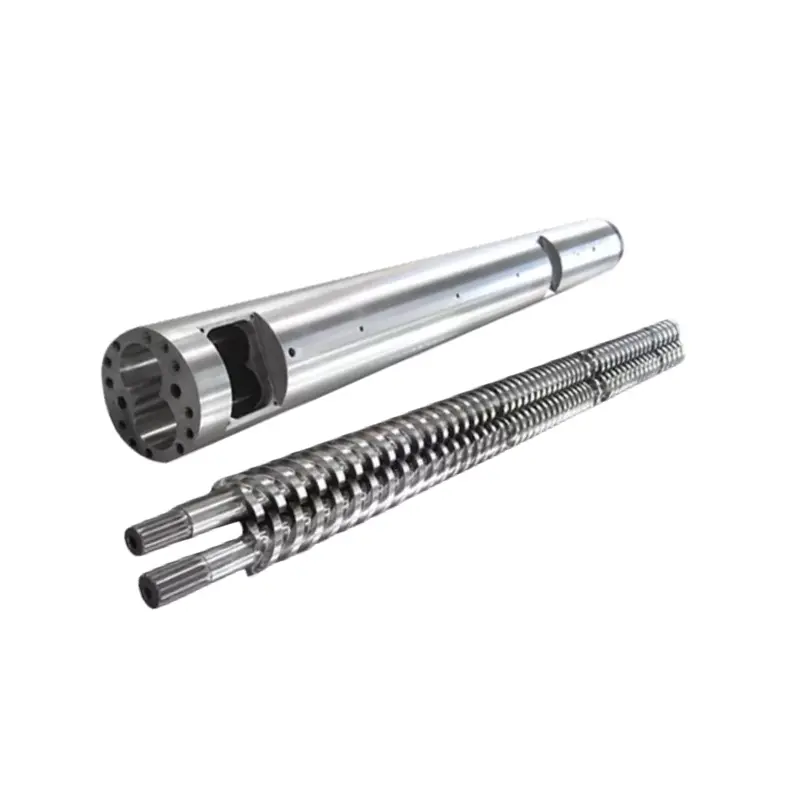
スクリュー回転数はそれ自体では出力ダイヤルではありません。速度を変更すると、固体の搬送、溶融時間、せん断、圧力発生、滞留時間が変化するため、有用な結果は溶融温度、モーター負荷、圧力、製品品質によって判断する必要があります。

簡単な回答
通常、スクリュー速度を上げると、抗力流量と材料がプロセスに入る速度が増加しますが、その関係は無制限でも完全に線形でもありません。 rpm を増やすと、せん断熱が加わり、滞留時間が短くなり、供給部分や溶融部分が弱くなる可能性があります。
一度に 1 つの制御変数を変更し、安定した状態を待ってから、出力、溶融温度プロファイル、圧力、モーター負荷、および製品の品質を比較します。ドライブがより速く回転できる場合でも、そのうちの 1 つが承認された制限に達すると停止します。
押出機を 1 つの接続されたシステムとして読み取る
材料はバルク固体として入り、圧縮床となり、溶解、混合され、制限された流路を通って流出します。モーターは機械エネルギーを供給し、バレル ヒーターと冷却回路はプロセスと熱を交換します。スクリューとダイスが加圧の役割を分担します。
2016 年の産業規模の研究では、135 の動作状況について、3 つのポリマー、3 つのスクリュー形状、5 つの速度、および 3 つの温度条件がテストされました。著者らは、エネルギー需要と溶融温度の変化を一緒に測定しました。その結果は材料、ネジ、条件によって変化するため、回転数と出力の普遍的な 1 つのルールは信頼できません。
私たちの工場ビュー:最適な動作点は、インバータが受け入れる最高の rpm ではありません。これは、承認されたモーター、ギアボックス、圧力、温度、製品品質の制限内に留まる、最も安定した生産条件です。 1 つの制限が早期に到達した場合は、より高速なドライブまたは新しいネジを注文する前に、そのボトルネックを特定してください。
スクリュー速度が上がると何が変わるのか
rpm が高くなると、スクリュー表面がバレルに対してより速く移動します。安定した範囲では、これにより固体の輸送と溶融物の輸送が増加します。また、せん断速度、機械エネルギー入力、溶解に利用できる時間、材料が経験するスクリュー回転数も変化します。
樹脂温度変化の方向は普遍的ではありません。 2014 年の HDPE の研究では、3 つの樹脂粘度、3 つのスクリュー形状、およびいくつかの速度と設定温度が使用されました。その結果、スクリューの種類、樹脂粘度、設定温度と速度がすべて、エネルギー使用量と溶融粘稠度に影響を与えることがわかりました。
シングルフライト スクリューは、溶融品質が低下する臨界速度を示しましたが、テストされたバリア スクリューはより良好な温度均一性を維持しました。


バレル設定温度は溶融温度ではありません
コントローラーはヒーターゾーンの目標値と、通常はバレル壁付近の温度を表示します。チャネル内のポリマーは、変形や摩擦によって機械的エネルギーも受け取ります。冷却により熱の一部は除去されますが、最終的な溶融物は、コントローラーの測定値よりも熱くなったり、冷たくなったり、不均一なままになったりする可能性があります。
定義された場所で溶融温度を測定し、センサー方法を説明します。 2006 年のポリマー エンジニアリング & サイエンスの研究では、メルト フロー全体に熱電対グリッドが使用されました。シングルフライト スクリューを使用すると、高スループットで低温領域が得られることがわかりましたが、マドック ミキサーを使用してテストされたバリア スクリューは、より良好な溶融とより低いばらつきを達成しました。
測定された溶融物が熱いからといって、すべてのヒーターゾーンを下げないでください。スクリューが熱の大部分を発生させている場合、積極的に還元すると、せん断力が高いまま固体床が冷たくなる可能性があります。プロファイル全体を変更する前に、溶融が発生する場所、ヒーター出力、冷却応答、モーター負荷を確認してください。
出力が回転数に直線的に追従しなくなる理由
低速では、十分に供給された押出機は、rpm と質量流量の間にほぼ線形の関係を示す場合があります。ペレットがチャネルを比例的に満たさなくなったり、かさ密度が変化したり、供給口が滑ったり、融解が遅れたり、下流の抵抗によって圧力と流量のバランスが変化したりすると、その関係は弱まります。
2022年のシュトゥットガルト大学の研究では、高速スクリュー速度で、滑らかな、螺旋状の溝のあるフィードゾーンと軸方向の溝のあるフィードゾーンを比較しました。それを超えるとスループットが非線形になるしきい値があり、ペレットの形状とサイズがそのしきい値に影響を与えることがわかりました。これは、ポリマー名だけでなく実際の原料も記録するという実際的な工場ルールをサポートします。



南海屋の公表速度と出力範囲の見方
南海屋は以下の家系表を、単ネジカテゴリーおよびPE/PP高速ページ。これは、会社が指定している製品範囲を識別するのに役立ちます。不特定の材質、金型に対する動作保証ではありません。
| モデル | L/D | 公開された出力 | 公開速度 | 駆動モーター |
|---|---|---|---|---|
| NHY20 | 20:1 | 3~5kg/h | 10~60rpm | 1.1 / 1.5 / 2.2kW |
| NHYZS25 | 25:1 | 5~8kg/h | 10~60rpm | 2.2 / 3.0 / 4.0kW |
| NHY30 | 25:1 | 5~10kg/h | 10~60rpm | 2.2 / 3.0 / 4.0kW |
| NHY45 | 25:1~36:1 | 10~120kg/h | 10~150rpm | 5.5~22kW |
| NHY65 | 25:1~36:1 | 60~300kg/h | 20~150rpm | 22~75kW |
| NHY75 | 25:1~36:1 | 200~450kg/h | 20~150rpm | 30~132kW |
| NHY90 | 25:1~36:1 | 180~600kg/h | 20~110rpm | 30~185kW |
| NHY120 | 25:1~36:1 | 320~1000kg/h | 20~90rpm | 75~280kW |
| NHY150 | 25:1~36:1 | 400~1300kg/h | 20~75rpm | 90~400kW |
出典: Nanhaiya Web サイト、2026 年 8 月 31 日に確認。各行には広範な系列値が含まれています。最高の出力、速度、モーター数を 1 つの想定される機械構成に組み合わせないでください。
南海屋ウェブサイトの主張:PE/PP 高速ページには、最適化されたスクリュー構造と高トルク ギアボックスにより、従来の装置と比較して効率が 2 倍になり、その設計により PP 押出温度を下げることができると記載されています。
このページには、比較する機械、樹脂、金型、テスト方法、または許容範囲は記載されていません。どちらのステートメントも、ROI または購入保証を開始する前にプロジェクト固有のテスト プロトコルを必要とするサプライヤーの要求として扱います。
単独の読み取り値ではなく、組み合わせを解釈します
| 回転数上昇後の傾向 | 考えられる解釈 | 次のチェック |
|---|---|---|
| 出力が上昇し、圧力と負荷が安定し、品質が維持されます | ラインはまだ有効な操作ウィンドウ内にある可能性があります | 溶融温度の均一性と下流側の冷却能力を確認する |
| 回転数は上昇しますが、出力ゲインは縮小します | 供給能力、溶解、または下流の抵抗により制限される可能性があります | 供給の一貫性、特定の出力、フィルターとダイの圧力を確認します。 |
| 溶融温度とモーター負荷が急速に上昇します | 機械エネルギーと抵抗が増加する | 樹脂の粘度、スクリューの形状、フィルターの状態、熱プロファイルを確認します。 |
| 平均樹脂温度は低下しますが、変動は増加します | 融解が遅い、または不完全である可能性がある | 製品の欠陥を検査し、ネジの溶解能力を比較します。 |
| 出力とモーター負荷による圧力サイクル | 問題は、飼料、溶解、温度管理、制限にある可能性があります | を使用します。サージング診断ガイド |
| フィルターまたはダイの交換後に負荷が上昇する | 下流の抵抗により動作点が変化した | 同じ材質と速度でクリーン圧力とダーティ圧力を比較します |


コントロールを追うのではなく、コントロールされたステップテストを使用する
- 安定した材料ロットと製品を 1 つ選択します。樹脂グレード、ペレットまたは再生粉砕の形状、添加剤、水分、および最近の材料順序を記録します。
- ベースラインを確立します。ラインが安定した後、実際の rpm、フィード、出力、溶融温度、圧力、モーター負荷、ゾーンの読み取り値、および製品品質を記録します。
- 承認された変数を 1 つ変更します。ラインプロシージャで定義された増分時間と安定化時間を使用します。速度、送り、温度を同時に変更しないでください。
- 平均と変動の両方を比較します。許容可能な平均値により、サイクル圧力や不均一な溶融温度プロファイルを隠すことができます。
- 最初の制限条件をマークします。モーターの負荷、圧力、溶融品質、寸法安定性、冷却能力、表面欠陥などが考えられます。
- 承認された制限内でのみ繰り返してください。さらなる増加によって出力が少なすぎるか、測定条件が許容範囲を超えた場合、有用な最大値に達します。
私たちの工場ビュー:5 つの安定動作点を送信する顧客は、1 つの最大 rpm を送信する顧客よりも、より有用な設計証拠を提供します。傾向は、ラインのどこで効率が失われるか、そして次の変化が供給セクション、スクリューの形状、摩耗状態、または下流の装置に属するかどうかを示します。
プロセスの傾向がハードウェアに遡る場合
rpm を高くしても、過剰なスクリューとバレルのクリアランス、過小な供給セクション、遅れた溶解セクション、または過大な圧力損失を生成するミキサーを修復することはできません。それらの制限を見やすくすることができます。磨耗したコンポーネントをコピーする前に、洗浄して測定します。
を使用します。バリア、従来型およびミキシングスクリューの比較溶融均一性が速度とともに変化する場合。を使用します。摩耗測定ガイドきれいな流路と安定した材料で比出力が低下する場合。
南海屋さん装備ページ同社の CNC 旋盤は最大 6 m のワークピースを加工でき、穴あけおよびフライス加工装置の位置決め精度は 0.02 mm であると述べています。これらは工場レベルで公開された機能です。承認された図面では、注文の寸法と検査ポイントを定義する必要があります。

高出力シングルスクリューレビュー用データ
- 機械メーカー、型式、ネジ径
- オリジナルおよび現在のスクリューおよびバレルの測定値
- 樹脂グレード、ペレット形状、リグラインド、添加剤
- 許容される品質を備えた通常および目標の出力
- モーター、ギアボックス比、定格トルクのデータ
- 実際の回転数、モーター負荷、エネルギーの傾向
- バレルの設定値と実際のゾーンの読み取り値
- 溶融温度の位置とセンサー方法
- 圧力傾向、フィルターおよびダイの詳細
- 冷却、運搬、下流の制限
- 欠陥と保持されたサンプルの写真
- 原図と接続寸法
よくある質問
スクリュー速度を上げると常に押出機の出力が増加しますか?
いいえ。安定した動作ウィンドウ内のスクリュー速度に応じて出力は増加する可能性がありますが、供給能力、ペレットの形状、スクリューの形状、溶解能力、ダイの抵抗、モーターの負荷、摩耗によって結果が制限される可能性があります。高速では、比出力が低下したり、溶融物の均一性が低下したりする可能性があります。
バレルの設定温度はメルト温度と同じですか?
いいえ、バレルの設定値はヒーター ゾーンを制御しますが、ポリマーはスクリューの回転とせん断から機械的エネルギーも受け取ります。適切なセンサーを使用して定義された位置で溶融物を測定し、コントローラーの設定値を実際の溶融物温度として扱う代わりに方法を記録します。
スクリュー速度が増加すると、なぜ溶融温度が上昇するのでしょうか?
スクリュー速度が高くなると、せん断速度と機械エネルギー入力が増加します。溶融温度がどの程度変化するかは、樹脂の粘度、スクリューの形状、充填物、バレルのプロファイル、および下流の抵抗によって異なります。一部のネジと材料の組み合わせでは、臨界速度を超えると溶解が不十分または不完全になる場合があります。
回転数が上がっても出力が上がらなくなるのはなぜですか?
供給セクションは比例して充填を停止する可能性があり、ペレットの滑りが変化する可能性があり、嵩密度が変化する可能性があり、溶融能力に達する可能性があり、またはダイおよびフィルターの抵抗によりシステムが制限される可能性があります。スクリューやバレルが摩耗すると、漏れが増加し、有用なポンピングが低下する可能性があります。
スクリュー速度を変更した後、オペレーターは何を記録すべきですか?
実際のスクリュー速度、送り速度、出力、溶融温度と変化、溶融圧力と変化、モーター負荷、ゾーン温度、冷却応答、製品品質、新たな定常状態に達するまでの時間を記録します。
高出力シングルスクリューのレビューのために南海屋にどのようなデータを送ればよいですか?
樹脂のグレードと形状、添加剤と充填剤、必要な出力、現在の回転数、モーターとギアボックスのデータ、バレルのプロファイル、溶融温度と圧力の傾向、ダイとフィルターの詳細、スクリューとバレルの図面、摩耗測定値、解決する必要がある製品の欠陥または生産制限を送信します。
編集者注: 南海屋の製品仕様および宣伝文句は、企業公開情報として特定されています。独立した調査はプロセスの関係を裏付けるものであり、Nanhaiya モデルを保証するものではありません。最終的な制限と受け入れ条件には、材料、機械、承認された図面、プロジェクトのテスト計画が必要です。