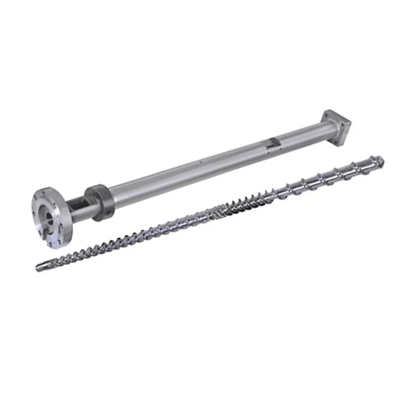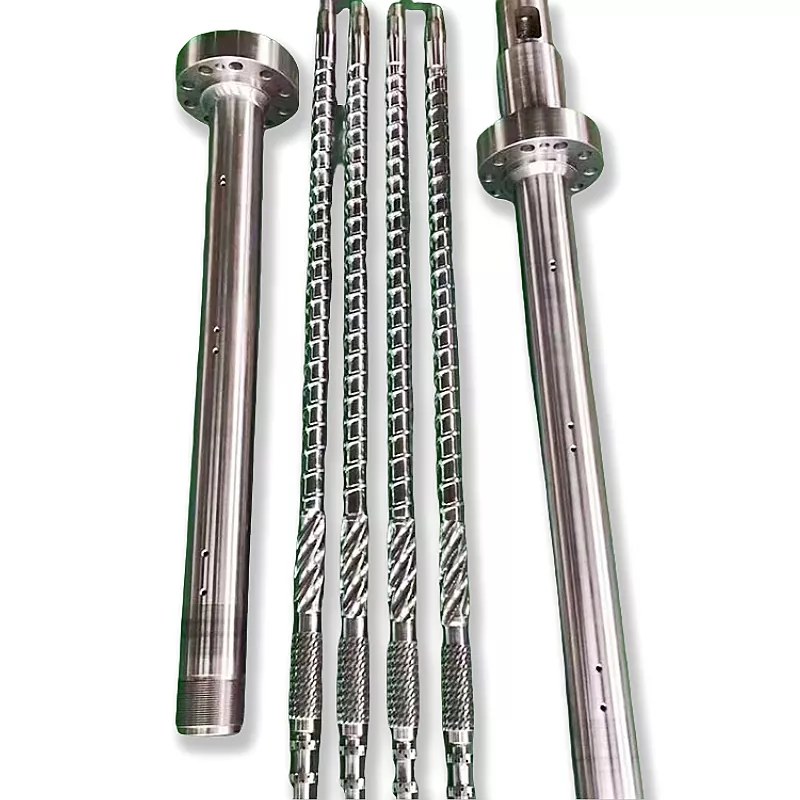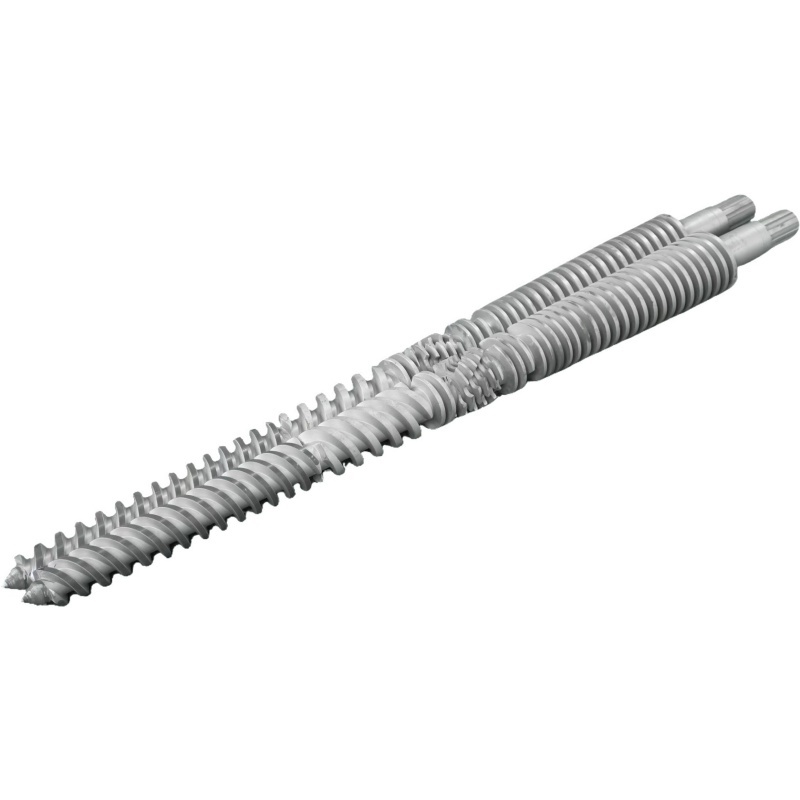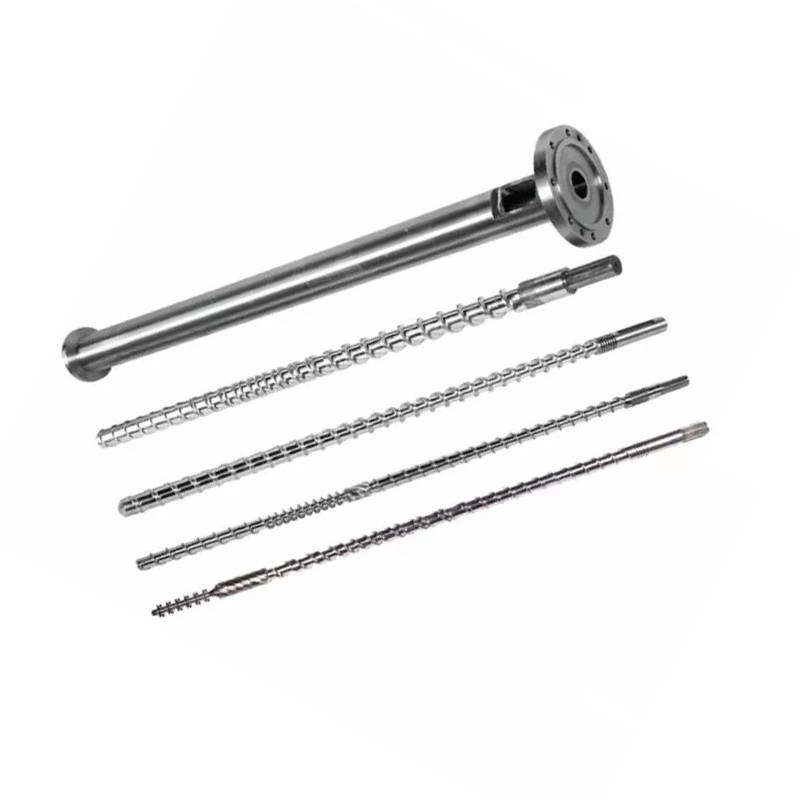
回復タイマーが遅い場合は、供給の問題、変更されたプロセス、または摩耗したハードウェアを示している可能性があります。有用な診断により、どれがどれであるか、また実際にサイクルタイムがかかっているかどうかがわかります。
射出成形スクリューの回復に時間がかかりすぎる場合は、まずサイクルが遅れているかどうかを確認してください。次に、安定した基準運転と比較して、供給の連続性、実際のスクリュー速度、背圧、および温度をチェックします。形状や摩耗を検査しても損失の説明がつかない場合は、検査してください。コンポーネントは、制限機能を特定した後にのみ交換してください。

まず、回復がサイクルのクリティカルパス上にあるかどうかを確認します
スクリューの回収は、可塑化と計量の段階です。スクリューは回転し、次のショットの準備をし、スクリューの前に溶融物が溜まると後退します。射出とは異なり、スクリューが前方に移動してショットを発射します。コントローラーのタイマー定義、特に遅延や圧縮解除が含まれているかどうかを確認してください。
回復は冷却シーケンスの一部と重なることがよくあります。したがって、合計サイクル時間に対する影響は、リカバリがいつ開始されるか、およびリカバリが完了するまでどのマシン アクションが待機する必要があるかによって異なります。リカバリから 1 秒が削除されるとサイクルから 1 秒が削除されると仮定するのではなく、シーケンス トレースを読み取ります。
| 回復期間 | 窓の向こうで待ってて | 変化が意味するもの |
|---|---|---|
| 12秒 | 2秒 | 回復が次の行動を遅らせています。 |
| 9秒 | 0秒 | 3 秒の回復の改善により、2 秒の待ち時間がなくなりました。 |
| 7秒 | 0秒 | この例では、さらに 2 秒間回復を停止しても、それ以上のサイクル短縮は行われません。 |
最初の質問は、マシンが溶解を待っているのか、それとも単に削減したい数値を報告しているだけなのかということです。回収率がすでに利用可能な範囲内に十分に収まっている場合は、より高出力のスクリューを推奨する前に、一貫性と溶融品質に重点を置きます。
アセンブリのより広範な説明については、「射出成形スクリューバレルガイド。ここでの目的はより狭く、回復が変化した理由と証拠がどのような行動を裏付けるかを確立することです。
急激な変化と緩やかな衰退では異なる出発点が必要です
機械を調整する前に基準を保存してください。同じ樹脂グレード、再生率、ショット設定、金型、温度条件を比較します。個々のサイクルと平均を記録します。時折非常に遅い回復が発生すると、たとえ平均が許容範囲内に見える場合でも、生産が中断される可能性があります。
| 観察されたパターン | まず確認してください | 記録に値する証拠 |
|---|---|---|
| 材料やレシピを変更すると急激に増加する | 供給形態、再粉砕、乾燥条件、および移行設定 | 原料ロット、配合率、粒子状態、加工前後の記録 |
| 断続的な遅いサイクルとその間に通常のサイクルがある | 送りの中断、ブリッジング、実速度の変動 | 同じサイクルのリカバリ トレース、ローダー アクティビティ、および実際の RPM |
| 安定した勤務では徐々に回復が悪くなる | 動作条件を確認し、摩耗を検査します | 過去の回収データと測定されたスクリュー/バレル寸法 |
| 高負荷および実際の回転数がコマンドを下回る | 機械の駆動、トルク制限および熱状態 | 実際の RPM と指令された RPM、負荷傾向、およびマシン アラーム |
| コンポーネントの交換直後に問題が発生する | 取り付けられた部品の識別、寸法、形状、およびアセンブリ | 承認された図面の改訂、取り付けられたコンポーネント、および試運転設定 |
これらのパターンによって調査順序が決まります。どれもそれ自体では証拠になりません。ノイズ、スコアリング、または異常な負荷を伴う突然の障害は、たとえそのタイミングが最初はプロセスの問題に似ていたとしても、迅速な機械整備の対応が必要です。
ペレットが継続的にスクリューに到達することを確認する
ホッパーが満杯であっても、スクリューが供給されているとは言えません。ローダー、シャットオフスライド、材料経路、フィードスロートの冷却を確認してください。圧縮セクションを交換したり、新しいネジを注文したりする前に、遅いサイクルと一致する中断を探してください。
旭化成のフィードスロートブリッジングに関する Asaclean ガイダンスバレル後部ゾーン付近の熱がペレットを早期に軟化させる仕組みを説明しています。ペレットが固まって通路を妨げ、たとえ樹脂が上に残っていたとしても、スクリューの材料が不足する可能性があります。
フィード自体で何が変更されたかを確認してください。再生比が異なる場合、より細かい粒子や不規則な粒子には注意が必要です。 Celanese では、再生粒子の品質と供給および回収の問題を特に関連付けています。Vectra® LCP 加工ガイド。その推奨事項は材料固有ですが、樹脂名だけではなく粒子の状態を記録する具体的な理由を提供します。
再生材の変更後に回復が悪化する場合は、ハードウェアを変更する前に、承認済みの基準フィードと比較します。以前の回復動作が戻った場合は、フィードの調査が優先されます。その結果、工場は「より速いネジ」を求めるよりもはるかに良い方向性を得ることができました。
乾燥は依然として樹脂サプライヤーの要件を満たす必要があります。すべてのタイミング問題が湿気によって説明される、または許容範囲内の回復が樹脂が十分に乾燥していることを証明するとは考えないでください。加工性と最終部品の品質は個別にチェックする必要があります。
実際の速度、背圧、メルト温度を一緒に確認します
設定値だけでなく実際の RPM を読み取る
コマンドが変わっていないにもかかわらず、ネジの回転が遅くなっている場合は、機械の動作限界とドライブの動作を検査してください。ジオメトリの推奨事項では、要求された速度と提供された速度の間の説明できないギャップを解決できません。回復ストローク全体、特に減速が始まる時点での実際の速度を記録します。
RPM はスクリュー直径も大きく意味します。私たちの射出成形スクリューの範囲直径 30 ~ 170 mm が含まれます。異なる直径間で回転速度設定を転送すると、ねじ表面の周速度が変化します。
周速度、m/s = π × 直径、mm × RPM ÷ 60,000
100 RPM では、40 mm スクリューの周速は約 0.209 m/s です。 60 mm ネジの速度は約 0.314 m/s に達します。これらは計算例であり、推奨設定や溶融せん断速度の直接計算ではありません。
実際の樹脂グレードの加工ガイドと機械の限界を使用して速度を判断します。 RPM を上げることは、機械が RPM を供給でき、得られる溶融物が許容範囲内にある場合にのみ役立ちます。
バックプレッシャーがそのように設定されている理由を確認する
背圧は回復中のスクリューの後退に抵抗し、材料の可塑化に影響を与えます。混合や計量の問題を修正するために値を上げた場合、単にタイマーを改善するために値を下げると、品質の問題が再発する可能性があります。機械を比較する前に、表示されている圧力が油圧なのか特定の塑性圧力なのかを確認してください。
普遍的なバックプレッシャーに関する推奨事項は特に役に立ちません。ベクトラ LCP の場合、Celanese は最小背圧、5 ~ 15 bar を指定します、過度の圧力による過熱とファイバーの損傷について警告します。これは Vectra のガイダンスであり、PP、ABS、または PC プロセスにコピーするための設定ではありません。
速い設定を受け入れる前にメルトを確認してください
バレルの設定値は、溶融物の熱状態を完全に表すものではありません。承認された溶融温度測定手順に従い、ヒーターとセンサー システムを検証し、制御された変更後の部品の品質を比較します。変色、未溶融材料、または貧弱な粘稠度により回復時間が短縮されると、調整は成功しません。
関連する変数を一度に 1 つずつ変更し、プロセスを安定させます。のVectra のトラブルシューティング ガイダンスもこれと同じ段階的なアプローチを使用します。トライアルは、実際に実行するマテリアルの承認された操作ウィンドウ内に保管してください。
摩耗した搬送セクションを漏れのあるチェックリングから分離します
供給条件と動作条件が同等であるにもかかわらず、回収率が悪化し続ける場合は、スクリューとバレルの状態を検査する価値があります。図面または確立された検査限界に対して、定義された位置でフライトの外径とバレルの内径を測定します。表面の傷や寸法を検査します。
スクリューフロントアセンブリには別のテストが必要です。回収中、逆止弁により溶融物は前進します。注入中は、逆流を防止する必要があります。バルブの漏れはショットの一貫性に影響を与える可能性がありますが、それはスクリューの可塑化セクションが摩耗していることを証明するものではありません。


クッションやショット重量も異なる場合は、機械メーカーの逆止弁テストを調査に含めてください。私たちのねじ先端選定ガイドリング、シート、嵌合寸法について詳しく説明します。
遅いタイマーだけでスクリューとバレルを完全に交換することは認められません。逆に、結果のフィット感を確認することなく、新しいネジを摩耗したバレルに挿入するべきではありません。推奨値に達するために使用される測定位置と摩耗限界を特定する寸法レポートを依頼してください。
異なるネジ設計が意味を持つのはどのような場合ですか?
現在の形状が許容可能な動作条件内で意図した義務を満たせない場合、設計レビューが役立ちます。これは、樹脂の変更、より大きなショット要件、またはより短い利用可能な回復期間に続く可能性があります。単純に悪化した、以前は成功していたプロセスの復元とは別にしてください。
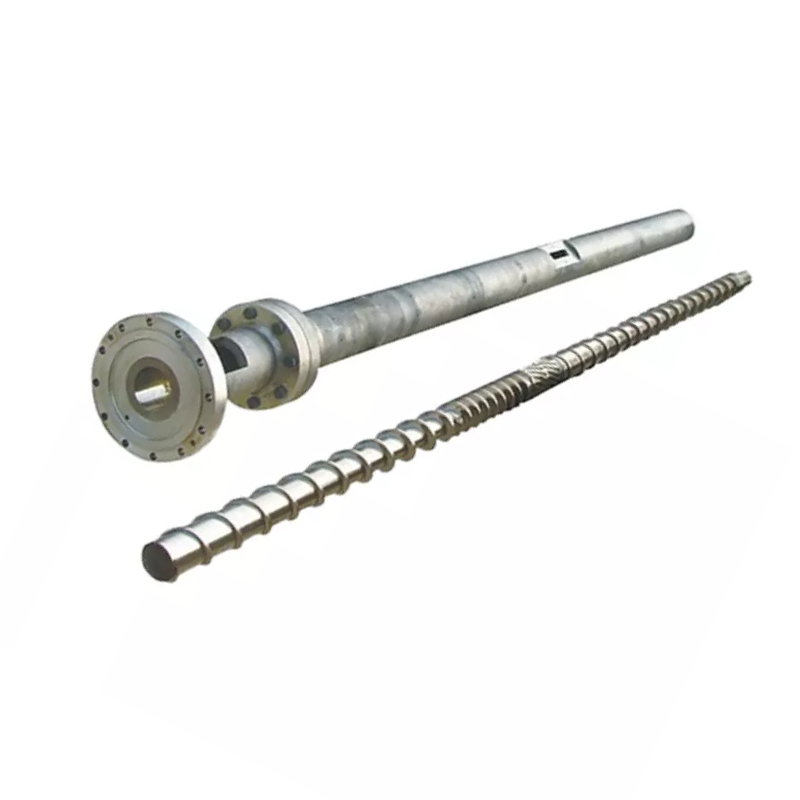
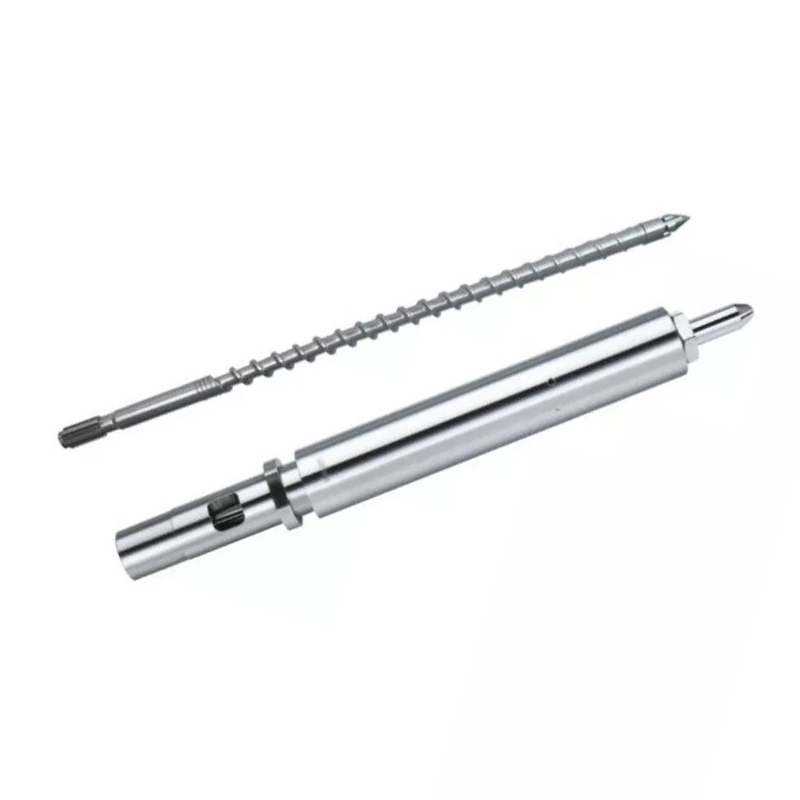
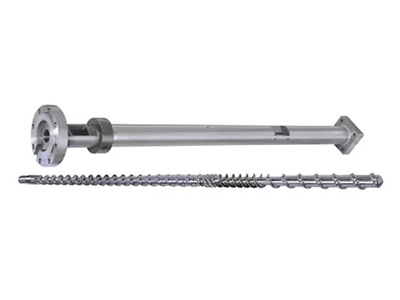
当社の 2 つの射出スクリュー製品ファミリーは、関連する設計の選択を示しています。
| 南海屋デザイン | 圧縮セクション | レビューでの使用方法 |
|---|---|---|
| 段階的射出成形スクリュー | 通常、ネジ全長の 40% ~ 60%、製品説明では約 50% | 可塑化の制御が必要な作業では、チャネルの深さが長く徐々に減少します。樹脂、ショット、熱挙動を正確に評価します。 |
| 変異型射出成形スクリュー(急圧縮設計) | ネジ全長の約5%~15% | チャネル深さが大幅に減少し、遷移が短くなります。容量制限に対処するために選択する前に、溶解デューティーと熱均一性を評価してください。 |
当社の段階的な設計は、PS、PC、ABS などのアプリケーションをカバーします。急激な圧縮ファミリーには、PE や PP などのアプリケーションが含まれます。これらの製品ルートは、議論を始めるのに役立ちます。これらは、特にフィラー、再研磨、または厳しい品質仕様を伴う、樹脂グレードおよび機械のレビューに代わるものではありません。

表面処理は供給口の詰まりではなく摩耗に対処します
どちらの製品ファミリーも 38CrMoAlA 鋼を使用しています。同社の製品詳細仕様には、検査で摩耗が確認された場合の交換の検討に含まれる次の処理オプションが含まれています。
| 財産 | 製品詳細の値 | 問い合わせの意味 |
|---|---|---|
| 窒化硬さ | HV900-1100 | 処理面と検査要件を指定します。 |
| 窒化深さ | 0.5~0.8mm | 選択した治療法を特定します。深さだけから耐用年数を推測しないでください。 |
| ニッケルタングステン合金の硬度 | HRC55~62 | 実際の樹脂、フィラー、摩耗パターンを含む合金を確認します。 |
| 合金層の深さ | 0.8~2.0mm | 合意されたコンポーネント仕様で強化領域を定義します。 |
私たちの漸進ネジの商品詳細ニッケルタングステン合金による脆弱な領域の強化について説明しています。工場の観点からは、提案された保護が測定された摩耗に対応することが望まれます。より高価な表面では、不適切な供給を修復したり、スクリューの形状が樹脂に適していることを確認したりすることはできません。


診断を具体的なアクションに変える
推奨事項は証拠が許す限り狭くしてください。供給が中断されると、供給システムの修正が必要になります。マシンが維持できない速度コマンドはマシンのレビューを必要とします。バルブの漏れが確認された場合は、バルブとインターフェースの評価が必要です。測定されたスクリューまたはバレルの摩耗は、コンポーネントの交換または適格な改修評価をサポートします。
アセンブリが許容可能な状態にあるが、新しい製造負荷が実際の可塑化能力を超えている場合は、設計概要を送信してください。 Nanhaiya はカスタムネジの設計、機械加工、合金スプレー溶接を提供します。私たちの生産設備には、最大 6 メートルの長さのワークピース用の CNC 旋盤や、複雑なフライトやフランジ構造用の 5 軸加工機が含まれます。

問題を説明する記録を送信してください
- 機械のメーカーとモデル、ネジの直径、組立図、取り付けられているネジ先端の詳細。
- 樹脂グレード、充填剤配合量、再生率、粒子状態。
- サイクルごとの回復時間、実際の RPM と指令された RPM、背圧とその圧力基準、負荷またはアラームの記録。
- ショット設定、クッション、パーツとランナーの重量、温度記録、および利用可能な回復ウィンドウ。
- すでにテストされた変更、部品の品質への影響、および寸法摩耗レポート。
試運転の際は、樹脂、ショット、動作ウィンドウ、および許容可能な部品の品質について合意します。次に、回復の再現性と実際の合計サイクル時間を比較します。生産金型がまだ待機している場合、または部品が検査に合格しない場合、より迅速な分離可塑化テストでは不十分です。

確認された回収限界についてのスクリューまたはバレルの提案が必要ですか?
何が変わったのか、あなたのラインが何を達成する必要があるのかなど、図面と運用記録を南海屋に送信してください。元の任務に戻すのか、それとも別の材料やサイクル要件に備えるのかをお知らせください。
図面と加工データを送信してください射出成形スクリューを見るWhatsApp で話し合う
舟山市南海雅プラスチック機械有限公司
電子メール:info@nhyscrew.com
電話:+86-13505809643|携帯:+86-13587082002
中国浙江省舟山市定海区興州街西二区Cブロック。
南海屋へのお問い合わせ
よくある質問
通常の射出成形スクリューの回復時間はどれくらいですか?
普遍的な番号はありません。回復時間は、樹脂、ショットの要件、スクリューの形状、機械の能力、操作設定によって異なります。実際のマシンシーケンスで利用可能なタイムと、同じ材料とショットを使用した安定したリファレンスランと比較してください。
ネジの回復が速いと常にサイクルタイムが短縮されますか?
いいえ。サイクルが短縮されるのは、未完了のリカバリが次に許可されるマシンのアクションを遅らせている場合のみです。リカバリが利用可能なオーバーラップ ウィンドウ内ですでに終了している場合、リカバリを高速化すると、合計サイクル タイムが変わらない可能性があります。
ネジは回転するのに、後退するのが非常に遅いのはなぜですか?
樹脂がスクリューまで到達しているか、背圧が変化していないか、実際のスクリュー速度が指令と一致しているか確認してください。フィードのブリッジング、一貫性のない再粉砕、プロセス条件、摩耗したコンポーネントなどを調査することができます。回転だけでは、スクリューが十分な材料を搬送していることを証明することはできません。
回復の遅さを修正するには RPM を上げる必要がありますか?
送り、実際の速度、背圧、樹脂の加工限界を確認した後にのみ。溶解品質、実際の溶解温度、再現性、回復時間によって変化を判断します。未解決の送りや摩耗の問題を隠すために速度を上げないでください。
チェックリングの漏れはネジ全体が摩耗していることを証明しますか?
いいえ。チェックリングのシールとスクリューバレルの搬送は別の機能です。機械メーカーのバルブテストでクッションやショット重量の変動を調査し、寸法検査を使用してスクリューとバレルの摩耗を確認します。
南海屋が後継者を評価するには何が必要ですか?
機械のモデル、スクリューの直径と図面、樹脂のグレードと充填剤、再研磨の詳細、実際の回復記録、スクリューの速度と背圧の設定、温度記録、摩耗測定値を送信してください。必要なサイクルと部品の品質基準を含めて、交換作業が定義されたものになるようにします。
続けて、射出成形スクリュバレル選択ガイド、または、ネジ先端とチェックリングの交換チェックリスト証拠がフロントエンドアセンブリを示している場合。