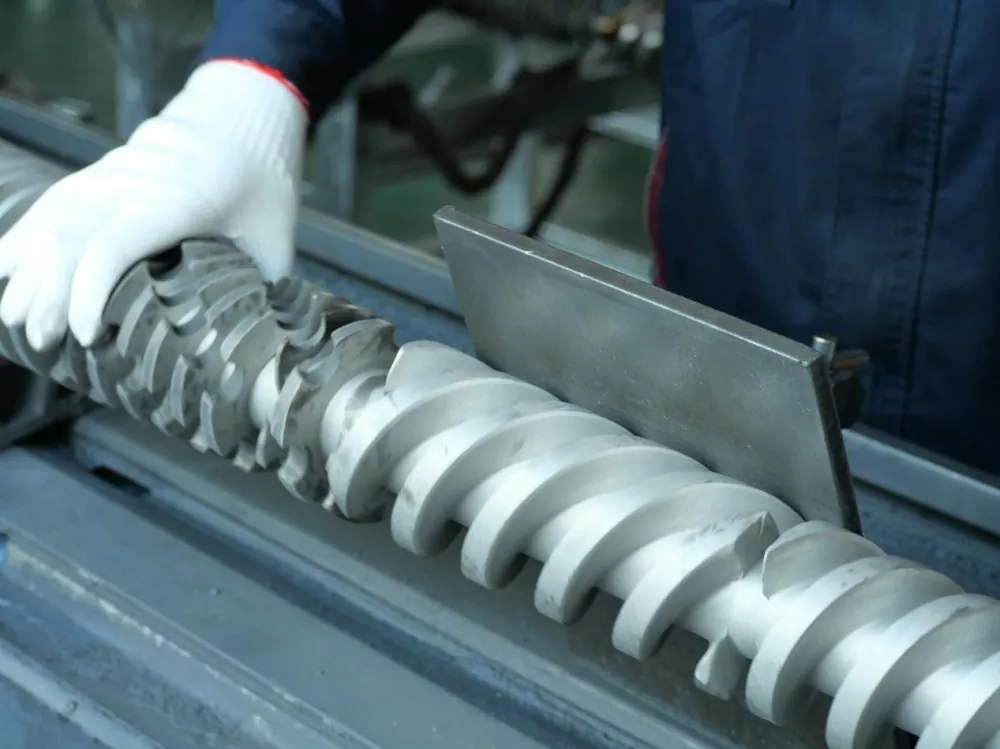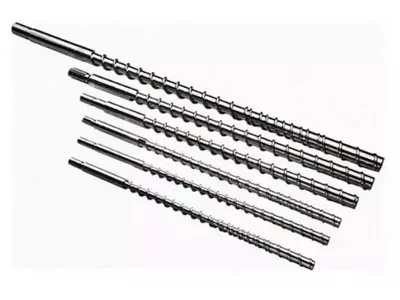
射出スクリューL/D比は作動長をスクリュー直径で割ったもので、ほとんどの射出スクリューは 18:1 ~ 25:1 で作動します。仕様書には記載されていませんが、すでに所有しているマシンでは L/D を変更することはできません。長さはバレルによって固定されます。変えられるのは、ネジ径、固定バレルでは、1 つの選択により、L/D、ショット容量、射出圧力が一緒に反対方向に移動します。スクリューが小さいほど、L/D が高くなり、ショットが小さくなり、圧力が高くなります。その取引を樹脂と部品に合わせれば、L/D に関するほとんどの質問は自動的に解決します。
射出スクリューにおける L/D 比の意味
L/D は、ネジの作動長さ (L) を外径 (D) で割ったものです。幅の 22 倍の長さのネジの L/D は 22:1 になります。
比率はサイズに応じて変化します。 22:1 の 40 mm ネジの作動長は 880 mm です。 22:1 の 80 mm ネジの長さは 1,760 mm です。同じ比率でも、マシンは大きく異なります。
比率が実際に表すものは次のとおりですスクリューがその仕事をするために必要な滑走路の長さ。供給、溶解、計量はすべてその長さに沿って行われます。長さが長いほど、溶解能力が高く、より多くの混合が可能になります。長さが短いと、その両方が短くなり、材料が熱くなるまでの時間が短くなります。
ほとんどの射出スクリューは 18:1 ~ 25:1 の範囲で使用されますが、汎用機械では 20:1 ~ 22:1 が一般的です。ピラーガイドは当社の全体像を網羅しています。射出成形スクリューバレルガイド.
射出成形の L/D が押出成形の L/D より短い理由
押出機は通常、25:1 ~ 33:1 で動作します。射出スクリューは短くなっていますが、その理由は伝統ではなくサイクルにあります。
押出機のスクリューは連続的に回転します。材料は一方の端から入り、通過して、もう一方の端から出ます。何も待ってはくれません。
射出スクリューは一気に作動します。回転して一発可塑化し、後退して停止します。射出して金型を冷却します。そのすべての間、バレル内にすでにある溶融物は静止しており、熱いままです。
その待つことがまったくの違いです。バレルが長いほどより多くの溶融物を保持でき、射出成形機ではより多くの溶融物がより多くの材料をより多くのサイクルで待機させることを意味します。熱に弱い樹脂の場合、長さの余剰は容量の余剰ではありません。余分な熱履歴です。
そのため、射出設計では溶融能力と滞留時間のバランスをとりますが、押出ではほとんどの場合、溶融能力を獲得するだけです。
誰も教えてくれないこと: L/D は変更できない
L/D に関する記事は、あたかも数字を選択できるかのように話します。すでに所有しているマシンでは、そうではありません。
Lはバレルで固定されています。バレルは機械フレームにボルトで固定された機械加工された圧力容器であり、そのヒーター ゾーン、フィード スロート、およびマウントはすべて同じ長さの周りに構築されています。バレルを長くする人は誰もいません。
したがって、L/D に残る唯一の変数は D (ねじの直径) です。直径を変更すると、線より上の長さは決して変わらないため、比率もそれに伴って変化します。
これが、機械メーカーが同じ機械に対して 2 つまたは 3 つのネジ直径をリストする理由です。彼らは3つのショットサイズを提供していません。彼らはトレードオフ曲線上で 3 ポイントを提供しており、ショットのサイズは変化するものの 1 つにすぎません。
ネジ径:すべてを動かすレバー
固定バレルでは、1 つの選択で 4 つのものが同時に動きます。この表を理解すると、射出L/Dが理解できます。
| を選択すると... | ネジ径が小さい | ネジ径を大きくする |
|---|---|---|
| L/D比 | より高い(Lは同じ、Dは小さい) | より低い(同じL、大きいD) |
| ショット容量 | より小さい(ストローク1mmあたりの体積が小さくなります) | より大きな |
| 射出圧力が利用可能 | より高い(同じ力をより小さな領域に) | より低い |
| 1ショットあたりの溶解能力 | より良い(より少ない材料でより多くの L/D) | あまり寛大ではない |
| 特定のパーツの滞留時間 | 短い(ショットではより小さなバレルが使用されます) | より長い |
| スーツ | 小型精密部品、薄肉、高粘度、熱に弱い樹脂 | 大きなショット、汎用樹脂、厚いセクション |
圧力の列をもう一度読んでください。圧力は人々の予想よりも多くの仕事を決定するからです。機械の油圧または電気駆動装置は、ネジの裏側に一定の力を加えます。圧力は力を面積で割ったものです。スクリューが小さいと表面積が小さくなるため、同じ力でもより高い溶融圧力が発生します。
薄肉で高粘度のワークが小さなスクリューにかかることが多いのはこのためです。大きなスクリューでは充填できない狭いキャビティに溶融物を押し込む可能性があります。それに付随するより高い L/D はボーナスであり、偶然ではありません。
そして住居欄も読んでください。それはあなたのPCが黄ばむかどうかを静かに決定するものです。

L/D がショット サイズに与える影響
厳密には、L/D はショット サイズを設定しません。直径とストロークの関係: ショット体積は、スクリューの断面積とスクリューの移動距離の積です。
しかし、実際のマシンでは、ショットを設定する同じ直径が L/D も設定するため、これらを分離することはできません。小さな精密部品に小さなネジを選択すると、同時により高い L/D を選択したことになります。
実際の結果は嬉しいものです。小さなショットを実現するスクリューにより、材料 1 グラムあたりの溶融長さが長くなり、射出圧力が高くなります。これら 3 つの特性は同じ仕事に適しているため、取引がうまくいくことが多いのはこのためです。
部品を間違ったネジに押し付けてしまうと、満足できなくなります。大口径スクリューで非常に小さなショットを実行すると、L/D が低く、ショットに比べてバレルの体積が大きくなり、素材の熱サイクルが長すぎるという最悪の結果が得られます。
滞在時間: 計算できる品質の決め手
滞留時間とは、特定のポリマー片が射出される前にバレル内で熱を保つ時間です。これは射出成形において最も過小評価されている数値であり、30 秒で見積もることができます。
滞留時間 ≈ (バレルショット容量 ÷ ショットサイズ) × サイクルタイム
同じユニット内の両方の容量。マシンの定格からショット容量を計算します。
例を見てみましょう。ショット容量 200 g のマシンで、20 g のパーツを 30 秒のサイクルで実行します。比率は 10 なので、溶融物はおよそ 10 サイクル放置されます。滞留時間は約 300 秒、つまり 5 分です。
溶融温度での 5 分間は、PC、POM、PET、または PVC にとって長い時間です。設定は何も間違っていません。この部品はバレルに対して小さすぎるため、材料は順番を待っている間に調理されます。
次に、そのジョブを小さなネジに移動します。ショット容量は、たとえば 80 g に低下します。同じ 20 g のパーツがバレルの 4 分の 1 を使用し、溶融物は 10 サイクルではなく 4 サイクル放置され、滞留時間はおよそ 2 分に短縮されます。
設定値は変更されていません。ネジの直径を変更すると、それに伴って劣化の問題も発生しました。
20 ~ 80% のショット容量バンド
一般的に引用される業界のガイダンスは、ショットをマシンの定格ショット容量の約 20% ~ 80% の間に保つことです。マシンのマニュアルと照らし合わせてバンドを確認してください。ただし、その背後にあるロジックはどこにでも当てはまります。
バンドの下に、滞留時間が長くなります。材料が熱を何度も往復しすぎると、熱に弱い樹脂が劣化します。これは、上記の式で検出される失敗です。
バンドの上に、2つのものが壊れます。適切なクッションを保持するのに十分なバレルが残っていないため、ショットごとにパッキングに一貫性がありません。また、スクリューは、ほぼバレルいっぱいの材料を溶解するのにかかる時間と長さが短いため、最大限の効果を発揮するときにまさに溶解品質が低下します。
バンドの中央に着地すると、マシンには作業する余地が生まれます。部品が外側にある場合、正しい解決策は、一連の壮大なプロセス設定ではなく、異なるねじ径または別の機械を使用することです。
L/D が溶融品質に与える影響
長さは溶解能力であり、溶解能力は品質です。
L/D が大きいほど、より完全な溶解が得られます。固体ペレットは熱いバレルの壁に向かってさらに移動する必要があるため、溶けずに残るペレットは少なくなります。部品内の硬い斑点やレンズ状の介在物は溶解不良であり、長さがそれらに影響します。
L/D が大きいほど、より均一な溶融が得られます。温度が均一になり、色とフィラーがより良く分布し、チェック リングに到達する溶融物がショットごとにより均一になります。これは、より広いプロセス ウィンドウとして表示されます。
L/D が大きいほど、熱履歴も長くなります。完全に溶ける同じ長さでも材料をより長く保持できるため、PVC、PC、POM、PET の場合、これはメリットではなくコストになります。
したがって、溶融品質は多ければ多いほど良いというものではありません。バランスが重要です。完全に溶解するのに十分な長さであり、材料が使用されるまでに時間がかかりすぎるほどバレルの体積が多すぎないことです。溶解能力が特定の制約である場合は、バレルを 1 ミリメートルも追加せずにバリア スクリューを使用して溶解能力を上げます。
樹脂と部品からL/Dと直径を選ぶ
取引をまとめると、樹脂と部品の選択が決まります。
| あなたの状況 | 寄りかかる | なぜ |
|---|---|---|
| 小型薄肉精密部品 | ネジが小さくなり、L/Dが大きくなります | より高い射出圧力により、薄いセクションが充填されます。グラム当たりの融解性が良好。短期滞在 |
| 感熱性樹脂(PC、POM、PET、PVC) | ショット用の小さいネジ。 L/Dバンドの短い端 | 滞在時間は敵です。バレル容量に対してショットを大きく保つ |
| 高粘度エンジニアリングレジン | ネジが小さくなり、L/Dが大きくなります | 充填するには圧力が必要で、完全に溶解するには長さが必要です |
| 大弾、汎用樹脂(PE、PP、PS) | ネジが大きくなり、L/Dが低くなります | 容量がリード。これらの樹脂は溶融長さの短縮に耐えます |
| 厚肉部品、遅いサイクル | 大きめのネジ、時計の収納場所 | サイクルが長いと滞留時間が長くなります。コミットする前に再計算する |
| ガラス入りまたは研磨剤入りコンパウンド | 部品ごとの直径。を変更します表面 | この部分に L/D が続きます。摩耗の答えはバイメタルのボアであり、長さの違いではありません |
| 高出力でも溶けない | 同じ直径。バリアネジ | バレルの長さではなく、溶解能力が必要です。バレルは相変わらず変わらんな |
最後の 2 行に注目してください。成形業者が私たちにもたらす最も一般的な 2 つの問題は、L/D 問題ではまったくなく、問題を解決するために別のネジ径を購入することはお金の無駄です。
射出成形におけるよくある L/D の間違い
- 押し出しL/Dをコピーします。押出機のテーブルから射出スクリューに適用される 30:1 の数値は、射出成形を定義する滞留時間の問題を無視しています。 2 つのマシンは異なる仕事をします。
- 長い方が良いと仮定します。長さが長いほど溶けやすくなりますそしてさらに詳しい熱履歴。熱に弱い樹脂では後者の方が勝ってしまい、素材が劣化してしまいます。
- ショット対容量の比率は無視します。形状に起因する最も一般的な品質問題は、小さな部品が大きな樽の中で調理されることです。どの設定画面にも表示されないため、誰もチェックしません。
- L/D は既存のマシンで変更できると考えています。それはできません。バレルはLに設定されています。直径のみをお選びいただけます。
- 溶解の問題を L/D のせいにする。高出力時にのみ溶け残りが発生する場合は、バレルではなく溶解能力が不足しています。バリアネジはそれを同じバレル内に固定します。
- 摩耗の問題を L/D のせいにする。同じスクリュー速度で出力が低下するのは、形状ではなくクリアランスの摩耗によるものです。何かを再設計する前に測定してください。

正しいネジの注文方法
ネジメーカーはあなたの指示に従って設計します。これらを送信すると、推奨される直径と形状が続きます。
- 機械のブランド、モデル、および現在のネジの直径。銘板の写真がそのほとんどをカバーしており、内部で作業しているバレルの長さがわかります。
- マシンの定格ショット容量、それと実際の部品の重量がわかっている場合。
- サイクルタイム。上記の 2 つの数値を使用して、滞留時間を計算できます。
- 樹脂、グレード、フィラー含有量。これにより、直径と同じくらい圧縮プロファイルと表面処理が促進されます。
- 消えてほしい欠陥。住宅の黄ばみ箇所。溶解能力における非溶解点。ショートショットはプレッシャーやチェックリングを狙います。それぞれに異なる答えがあります。
- 図面、または磨耗したネジ。どちらでも、あなたのマシンに合わせてビルドできます。摩耗した部品は CMM 装置で ±0.01 mm まで測定され、形状が再構築されます。
南海屋と提携する理由
部品重量、サイクルタイム、機械モデルをお送りいただければ、お見積り前に滞留時間の計算を行います。場合によっては、ネジの直径が異なることが答えとなる場合があります。場合によっては、すでに持っているバレルのバリアネジである場合もあります。場合によっては、ジョブが別のマシンに属していることもありますが、そのように言えます。
新しいネジが答えであるとき、南海屋は作りました射出成形ねじバレルは 20 年以上使用され、38CrMoAlA、42CrMo、SKD-61、ステンレス鋼製で、窒化処理またはバイメタルで、供給要求に応じて最大 62 HRC で 2.5 ~ 3 mm のタングステン含有合金層を備えています。
お客様の図面、機械モデル、または着用サンプルに基づいて構築します。代替品主要な機械ブランドと互換性があり、最低 1 セットの注文、12 時間以内のお見積り。
黄ばみ、溶け残り、またはショートショットとの戦いですか?機械のモデル、部品重量、サイクル タイム、樹脂を送信してください。 L/D、直径、溶解能力、摩耗などをお知らせし、12時間以内にお見積りいたします。
ネジの推奨事項を入手するよくある質問
射出成形スクリューの一般的な L/D 比はどれくらいですか?
ほとんどの射出スクリューは 18:1 ~ 25:1 の間で動作しますが、汎用機械では 20:1 ~ 22:1 が一般的です。感熱性樹脂は、材料が高温に費やす時間が短いため、短い端が有利です。完全な溶解が必要なエンジニアリング プラスチックでは、長い端が優先されます。
射出成形機の L/D 比を変更できますか?
直接ではありません。長さは機械に機械加工されるバレルによって固定されます。変更できるのはネジ径であり、Lは同じなので、径が小さくなると自動的にL/Dが高くなります。単一の選択によって、ショット容量と利用可能な射出圧力も変わります。
L/D比はショットサイズに影響しますか?
間接的に、そして不可分に。ショット量はL/Dではなく、スクリュー径とストロークで決まります。しかし、固定バレルでは、ショットを設定する直径によって L/D も設定されます。ショットを小さくするには小さいスクリューを選択すると、より高い L/D とより高い射出圧力が同時に得られます。
射出成形における滞留時間はどのように計算すればよいですか?
マシンの定格ショット容量を実際のショット サイズで割り、サイクル タイムを掛けます。 200 g の機械で 20 g の部品を 30 秒のサイクルで実行すると、およそ 300 秒、つまり 5 分間の滞留時間が得られます。これは、PC、POM、PET、または PVC を溶融温度に保持するのに長い時間です。
射出成形の L/D が押出成形の L/D より短いのはなぜですか?
射出スクリューはバーストで作動するためです。ショットを可塑化し、機械が射出して金型が冷える間に停止し、バレル内の溶融物はずっと熱いままです。押出機は継続的に動作し、待機することはありません。射出成形機の余分なバレルの長さは、単に溶解能力が増えるだけでなく、熱履歴も増えるため、射出スクリューは短くなります。
私のショットはバレル容量の何パーセントを使用する必要がありますか?
一般的に引用されるガイダンスは、定格ショット容量のおよそ 20% ~ 80% であり、マシンのマニュアルが権威となります。この帯域を下回ると滞留時間が長くなり、熱に弱い材料が劣化します。それを超えると、適切なクッションのためのスペースがなく、ほぼ満杯のバレルを溶かす時間が短くなります。
L/D が高いほど射出成形に適していますか?
自動的ではありません。長さが長いほど、より完全な溶解とより均一な溶解が得られ、品質が向上します。また、より多くの材料をより長く高温に保ち、感熱性樹脂を劣化させます。適切な L/D は、材料を必要以上に長く保持することなく完全に溶かします。
パーツが黄ばんでいます。それはL/Dの問題ですか?
通常、それは滞留時間の問題であり、ショットサイズとバレル容量の問題です。最初に居住地の計算を実行します。小さな部品が大きなバレルで調理されている場合、温度設定やネジの形状を設定しても問題は解決されません。ネジ径が小さいほど、または機械が小さいほど効果的です。