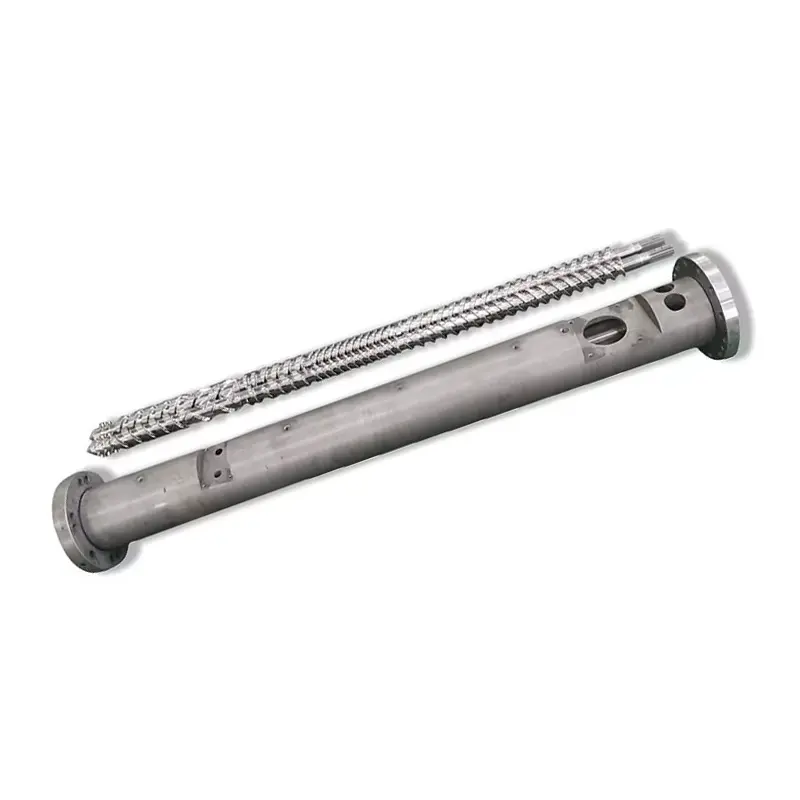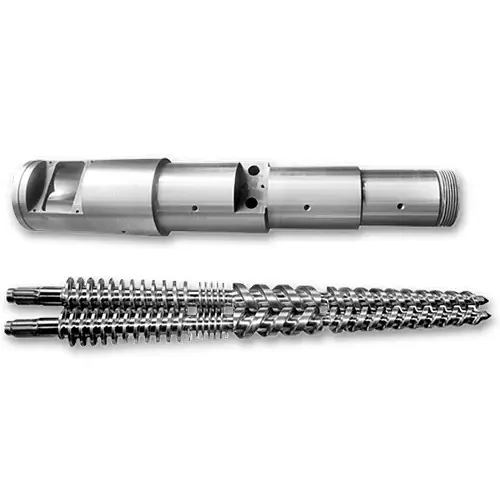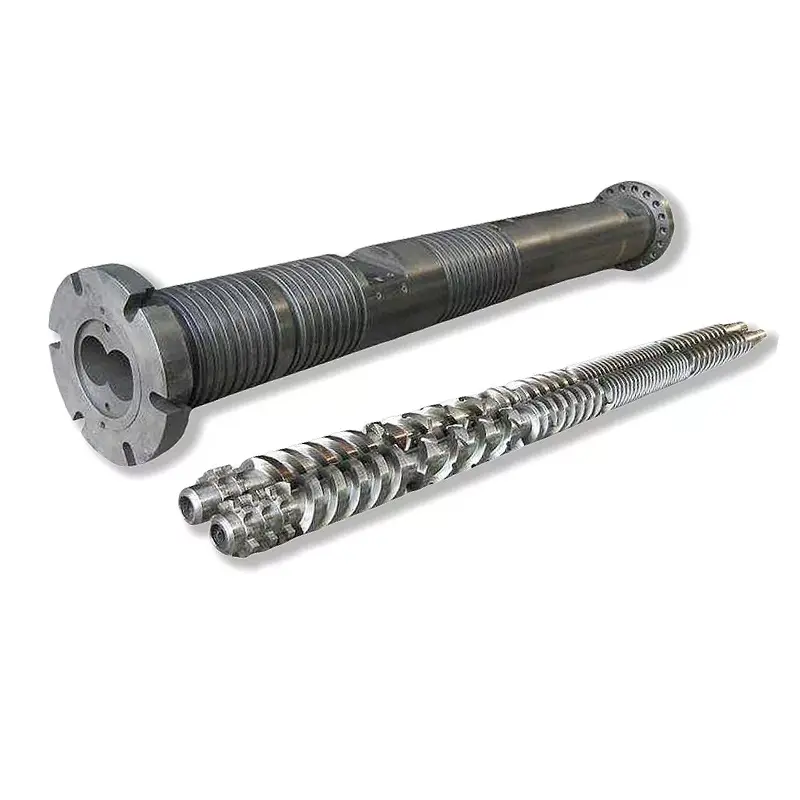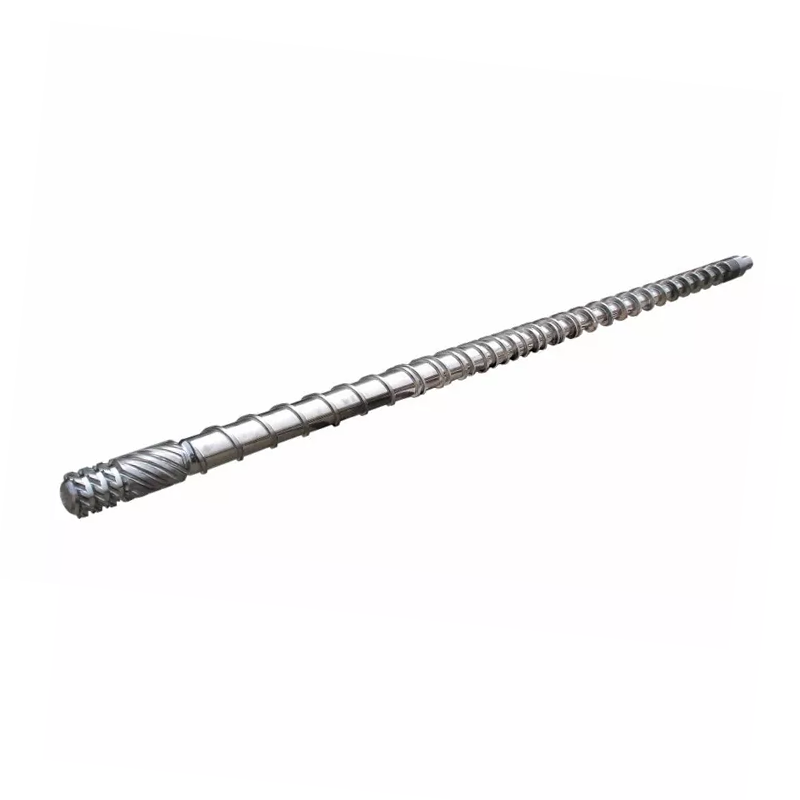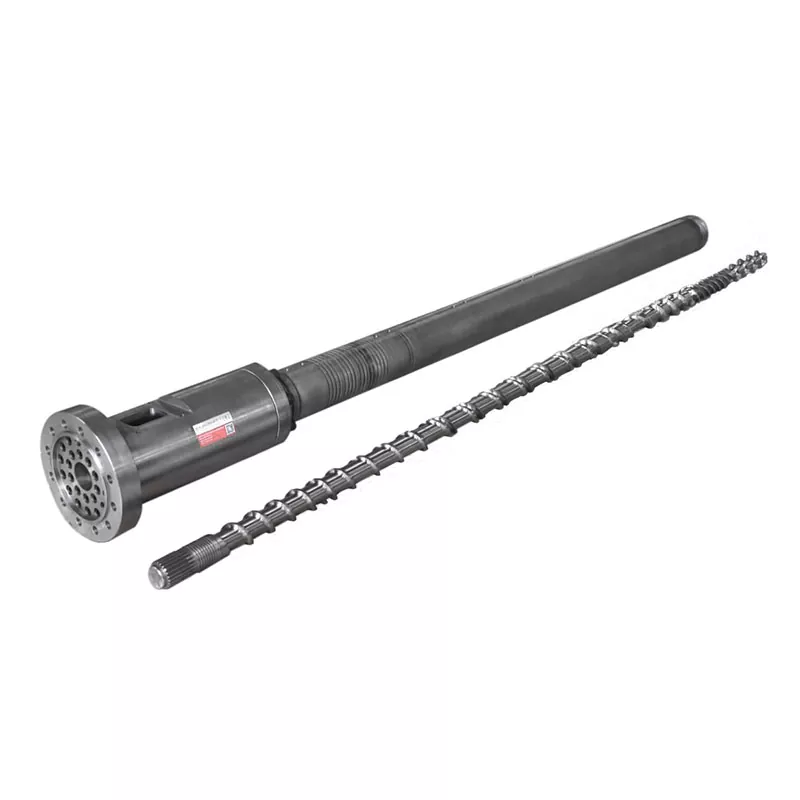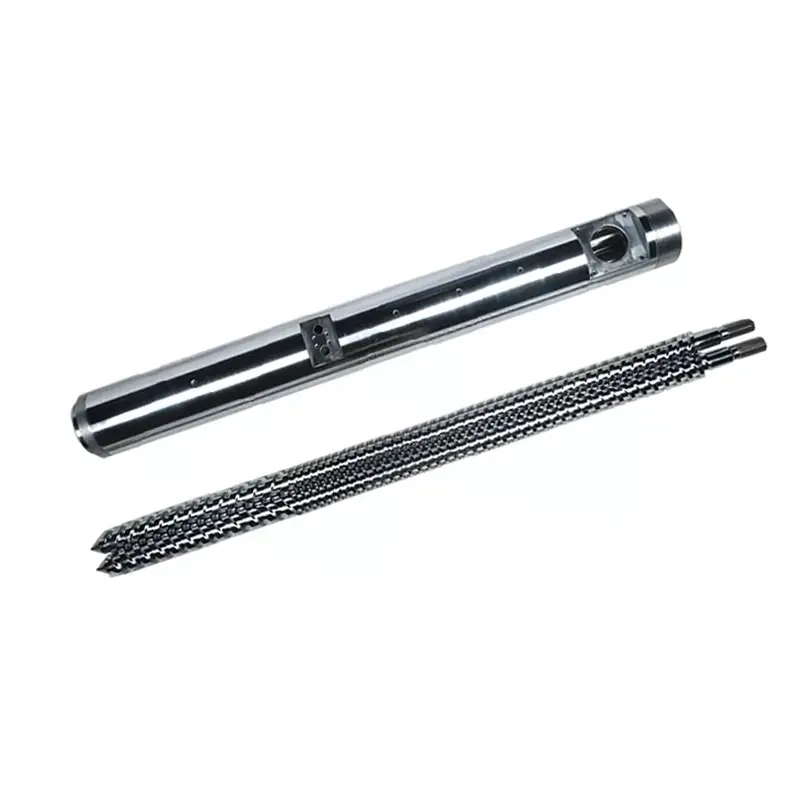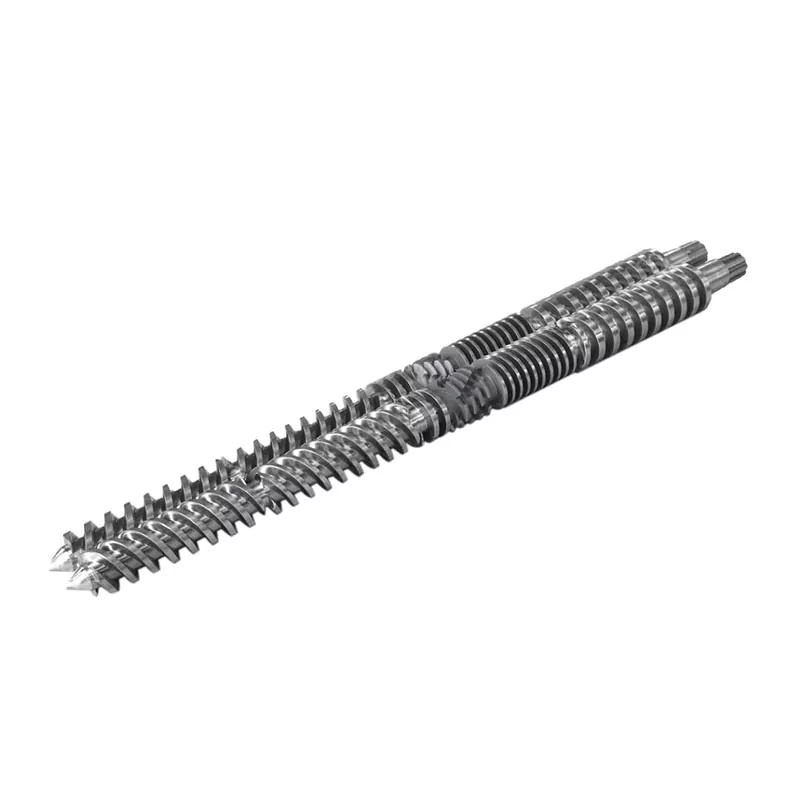

スクリューバレルの実際の働き
スクリューとバレルはペアとして機能します。各サイクルのシーケンスは次のとおりです。
- 餌やり— プラスチックペレットがホッパーからフィードゾーンに落ちます。
- 溶融— スクリューの回転によりせん断熱が発生します。バレルヒーターと組み合わせると、ペレットが溶けて圧縮されます。
- 測光— 溶融物は射出前に温度と圧力が均一になります。
- 注射— スクリューがプランジャーのように前方に動き、溶融プラスチックを金型に押し込みます。
形状、ゾーンの比率、表面処理といったすべての設計変数は、これら 4 つのステップがどの程度うまく実行されるかに影響します。それらのいずれかに不一致があると、運用上の問題として現れます。
決定 1: L/D 比
L/D 比 (ねじ山長さを直径で割ったもの) は、仕様書で最も重要な数値です。滞留時間、混合品質、熱分布を制御します。ほとんどの汎用射出成形アプリケーションでは 20:1 が使用されます。
| 樹脂 | 推奨L/D |
|---|---|
| PP、PE、PS(標準) | 18:1 – 20:1 |
| ABS、PC | 20:1 – 24:1 |
| PVC(熱に弱い) | 16:1 – 20:1 |
| ペット | 20:1 – 22:1 |
| ナイロン(PA) | 18:1 – 20:1 |
| GF強化素材 | 20:1 – 24:1 |
決定 2: 圧縮率
圧縮比 (CR) は、供給ゾーンから計量ゾーンまでスクリュー チャネルがどの程度狭くなるかを測定します。 CR が高いほど、溶融物はより積極的に圧縮され、徐々に軟化する非晶質樹脂に適しています。 CR が低いほど穏やかです。これは、熱に弱い材料や繊維が詰まった材料に必要なものです。
| 樹脂 | 圧縮率 |
|---|---|
| ABS、PC、PMMA(アモルファス) | 3.0 – 3.5:1 |
| PP、PE、ナイロン(半結晶) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| ペット | 2.3 ~ 2.6:1 |
| GF強化(≧15%) | 2.0 – 2.5:1 |
決定 3: ゾーンの割合
標準の射出スクリューは 3 つのゾーンに分かれています。各ゾーンの割合は、L/D の合計と同じくらい重要です。
- フィードゾーン (L1):ホッパーから固形ペレットを受け入れる深いチャンネル。長い = スループット容量が増加します。
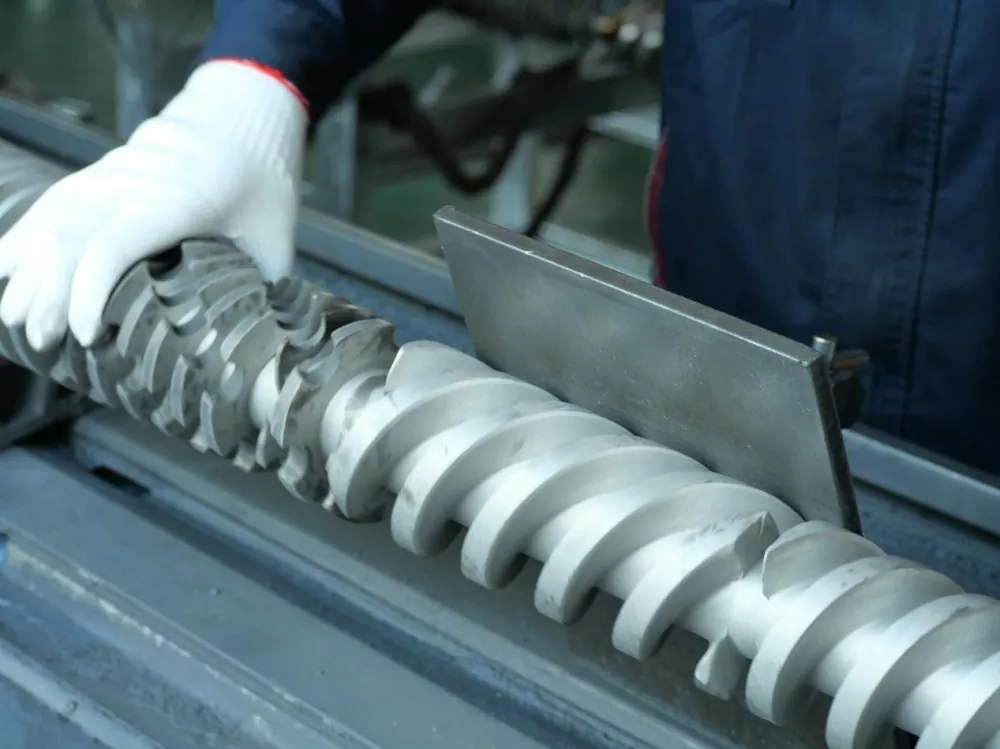
- 圧縮ゾーン (L2):チャネルの深さは徐々に減少します。ほとんどの溶解はここで起こります。
- 測光ゾーン(L3):浅くて一貫したチャネル。射出前に均一な溶融温度と圧力を確保します。
| 樹脂 | フィード(L1) | 圧縮(L2) | 測光(L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| ペット | 40% | 40% | 20% |
| ナイロン(PA) | 35~45% | 35~40% | 20~25% |
| PVC | 35% | 50% | 15% |
決定事項 4: スクリューバレルの材質
38CrMoALA — 標準ベースライン
南海屋の射出成形用スクリューは、38CrMoALA合金鋼、熱処理および焼入れ。この基材は、PE、PP、PS、ABS などの標準的な熱可塑性プラスチックを適切に処理し、耐用年数は約10,000~20,000時間通常の動作条件下では。
窒化処理
500~560℃のガス窒化により窒化層を形成厚さ0.5~0.8mmの硬さで950 ~ 1050 HV (~62 HRC)。これにより、未処理の鋼と比較して耐摩耗性が 30 ~ 40% 向上します。未充填または軽度に充填された材料を使用するほとんどの射出成形アプリケーションの標準。

南海屋変異型(急)射出成形スクリュー — PP、PE、ナイロンなどの結晶性樹脂に適しています。
バイメタル — 研磨用途向け
バイメタルバレルには、バレルボアに冶金学的に接合された高合金の耐摩耗性ライニングが付いています。南海屋のバイメタルプロセスは、内ボア硬度 62 HRCバレル内部の摩耗しやすい部分の周りの硬質合金スプレー溶接によって行われます。
| 応用 | ネジの材質 | バレル処理 |
|---|---|---|
| PE、PP、PS(未充填) | 38CrMoALA窒化処理 | 標準窒化 |
| ABS、PC、ナイロン(未充填) | 38CrMoALA窒化処理 | 標準窒化 |
| PA + GF ≤30% | 38CrMoALA、焼き入れ+焼き戻し | 窒化またはバイメタル |
| GF含有量15~50% | バイメタル/TC フライトエッジ | バイメタル |
| PVC / 腐食性樹脂 | 耐食合金 | バイメタル(CRグレード) |
| カーボンファイバー充填 | 炭化タングステン | TC 溶射ボア |
決定事項 5: スクリューの直径とショットのサイズ
実際のショットは次の範囲に収まる必要があります。35%と70%スクリューの最大ショット能力。 35% 未満では、材料がバレル内に長く留まりすぎ、劣化の危険性があります。 70% を超えると、スクリューはサイクル内で十分な速さで回復できなくなります。
以下は、Nanhaiya から入手できる一般的な構成です。
| 注入量(g) | ネジ径×長さ(mm) | バレル径×長さ(mm) |
|---|---|---|
| 30~90 | Φ30×900 | Φ85×860 |
| 60~125 | Φ35×910 | Φ85×860 |
| 100~150 | Φ38×935 | Φ95×900 |
| 125~300 | Φ42×1030 | Φ105×1110 |
| 250~400 | Φ45×1210 | Φ115×1165 |
| 300~500 | Φ50×1300 | Φ125×1260 |
| 500~700 | Φ60×1380 | Φ140×1350 |
| 700~1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya 段階射出成形スクリュー — ABS、PC、PMMA などのアモルファス樹脂に適しています。
現在使用しているネジがその用途に適していないという警告サイン
- 黒い斑点や焼け跡— 過度の滞留時間またはホットスポットにより劣化する材料。バレル温度ゾーンとスクリュークリアランスを確認してください。
- 一貫性のないショット重量— 多くの場合、逆流防止バルブが摩耗しているか、スクリューとバレルの隙間が過剰であるため、逆流が発生します。
- 表面のスプレーマーク— 溶融物中の水分またはガス。予乾燥が不十分であるか、ネジの形状が適切に通気されていないことを示している可能性があります。
- 回復が遅い / サイクルタイムが長い— 可塑化能力が不十分です。ネジの直径を大きくする必要がある可能性があります。
- 色変更時のスクラップが多い— 計量ゾーンでの混合が不十分です。多くの場合、スクリューにマドックまたはバリア混合要素を追加すると、これが解決されます。
見積もりを依頼する際にメーカーに伝えるべきこと
- 機械のブランドとモデル— または非標準の機械の場合は穴径とフランジ寸法
- 一次樹脂— 該当する場合、フィラーの種類と割合を含めます
- ショットサイズ範囲— グラム単位の最小値と最大値
- 目標サイクルタイム
- あなたが解決しようとしている現在の問題— あれば
南海屋から技術的な推奨事項を入手する
12時間以内に返信させていただきます。当社のエンジニアリング チームは、見積もりを確定する前に、お客様の機械と樹脂に適したネジの形状、材料グレード、寸法を指定できます。